 重量
厨用手工刀重量指南,300-600g标准与500g以上重型切削选择
厨用手工刀重量的物理逻辑与操控平衡 刀具的重量直接决定了切割时的动量表现,这一物理特性在专业厨房操作中扮演着核心角色。对于大多数亚洲家庭厨房而言,300克至600克区间的刀具被视为“黄金平衡段”。这个重量范围通常对应着重
CATEGORY · 分类
「按尺寸与规格」共 218 篇,按主题分组整理,从刀型分工讲到结构与刃口,再落到上手与养护。
共 218 篇
本页 12 篇,按分类分组展示;筛选按钮会跳转到对应分类页,排序只改变当前页的顺序。
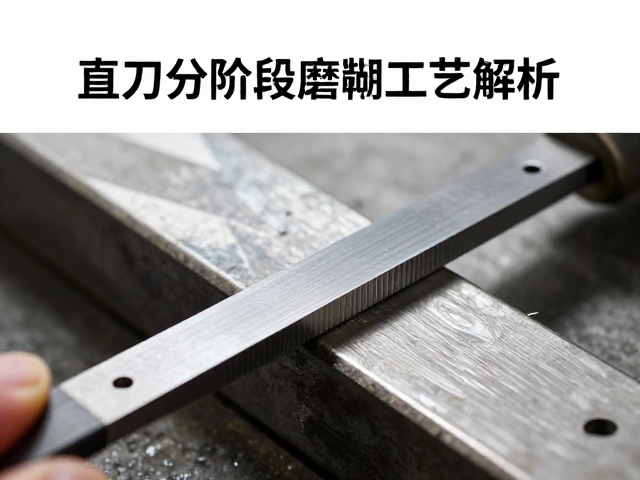 刃口形状
直刃分阶段磨削的核心逻辑与精度控制 直刃刀具在制造过程中,刃口的微观几何形状直接决定了切削时的应力分布与散热效率,分阶段磨削正是为了应对不同磨削深度下热变形与材料去除率的矛盾。粗磨阶段通常采用较硬的砂轮配合大进给量,主要
 刃口形状
单刃碳钢弯头的结构特性与切削表现 单刃碳钢弯头在管道连接系统中扮演着关键角色,其核心优势源于独特的单刃设计。这种结构减少了切削过程中的接触面积,使得切削阻力显著降低,从而提升了加工时的稳定性。碳钢材质本身具备较高的硬度和
 刃口形状
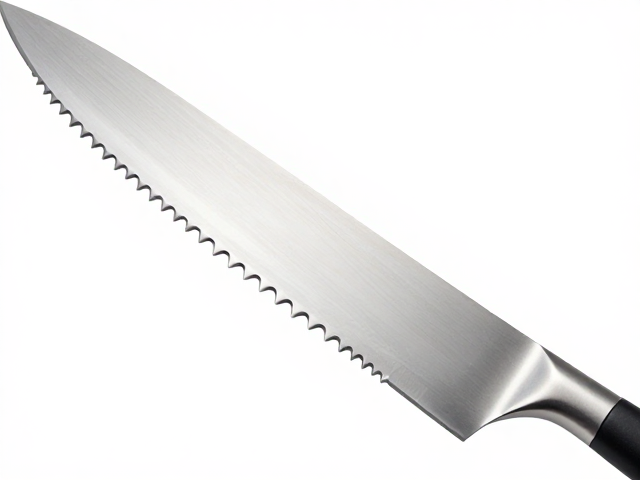
锯齿刃型式的核心优势解析 锯齿刃在厨房刀具设计中扮演着特殊角色,其物理结构通过一系列微小的锯齿状突起增加接触点,从而在切割过程中产生类似锯子的切削动作。这种设计特别针对具有坚硬外皮或柔软内瓤的食材,例如番茄、面包或带皮水
 刃口形状
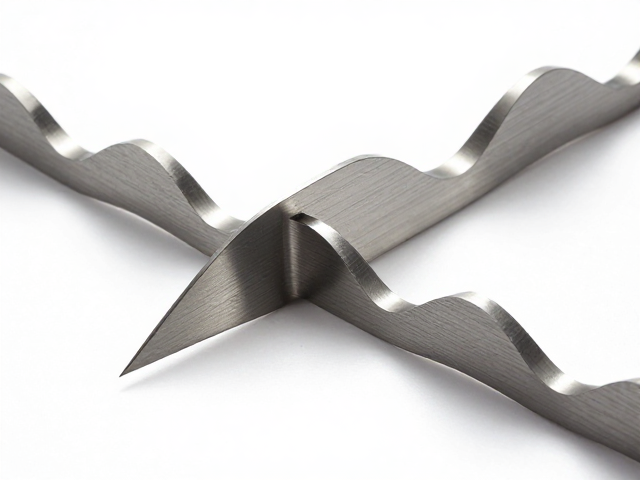
波浪刃线切割的几何特征与成型机理 波浪刃线切割成形技术核心在于通过控制电极丝在切割过程中的横向微幅振荡,使形成的切痕呈现周期性波纹状几何特征。这种工艺并非传统意义上的平滑切削,而是利用高频振荡信号驱动导电丝产生特定频率和
 刃口形状
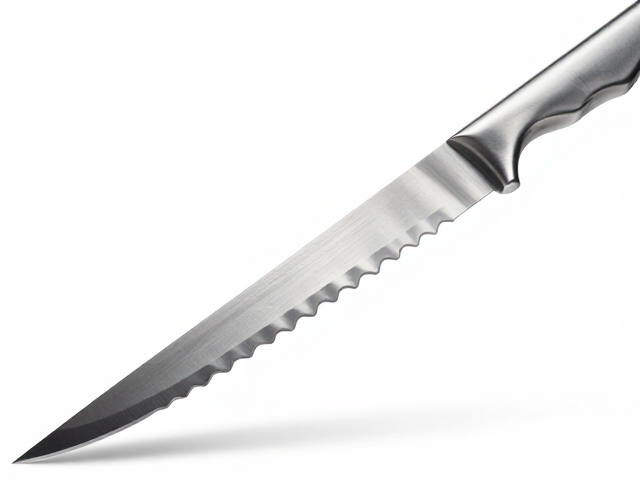
刀刃几何形态对切割物理机制的影响 刀具的切割效率并非单一由材质硬度决定,而是取决于刀刃微观结构在受力瞬间如何分散和集中压强。波浪刃、开刃角度以及锯齿刃代表了三种截然不同的力学传递逻辑。波浪刃通过波峰与波谷的交替结构,在接
 刃口形状
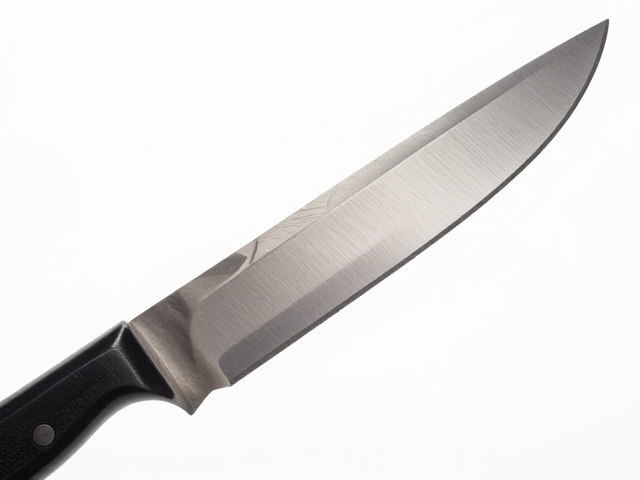
几何角度与刃口微观结构的协同控制 单刃刀具在反复修磨过程中,最容易出现的陷阱是盲目追求锋利而忽略了刃口的支撑角。当磨削过度导致后角过大时,刃口会变得极薄,虽然初期切削阻力极小,但在接触高硬度材料或承受侧向力时,微观层面的
 刀身长度
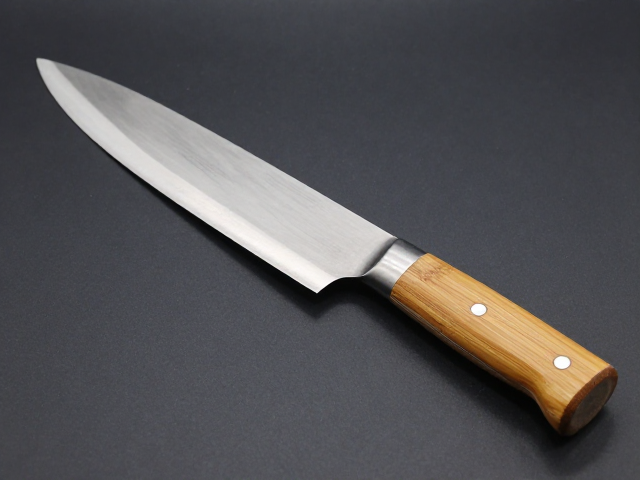
匠心选材与手工锻打的传统工艺 30cm竹木削切短刀通常选用高碳不锈钢或优质碳钢作为基材,这种材料选择兼顾了硬度与韧性,能够应对竹节、硬木枝梢以及日常食材的精细处理。手工打造的过程并非简单的打磨,而是通过反复折叠锻打或手工
 刀身长度
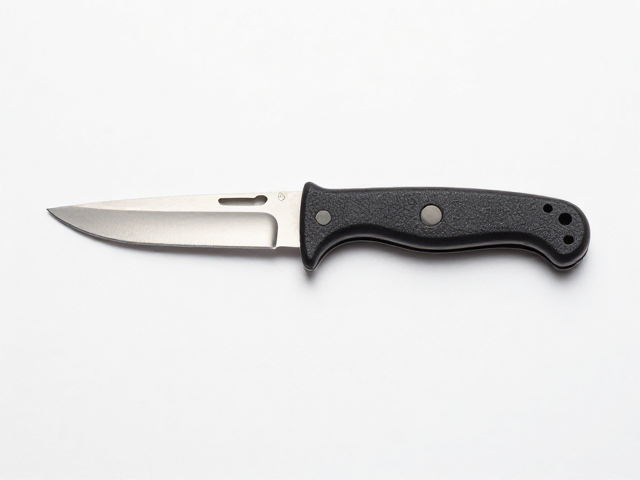
微型刀具的物理特性与核心定义 在探讨长度小于10厘米的刀具时,核心考量点在于其作为精密工具而非武器的属性界定。此类尺寸通常被归类为微型或便携式工具,其设计初衷多集中于精细的手工作业、模型制作、食材预处理或户外生存中的辅助
 刀身长度
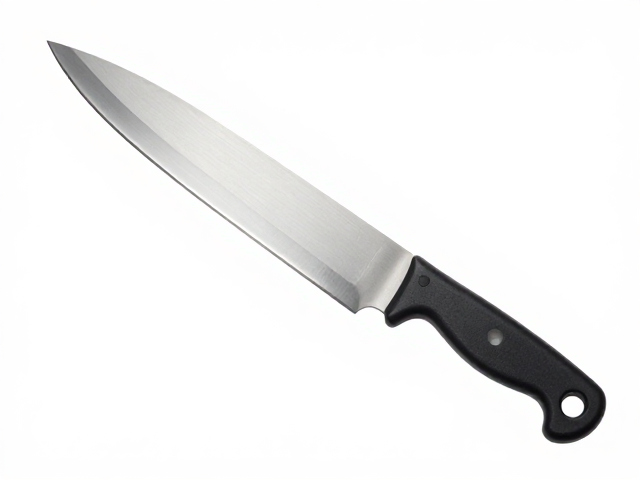
力学结构与重心分布的基础逻辑 在20至30厘米这一区间的大型刀具设计中,重心位置直接决定了挥动时的惯性矩。当重心靠近护手或刀柄前端时,刀具表现出更高的操控灵活性,适合需要精细角度调整的切割动作;相反,若重心向后偏移至刀柄
 刀身长度
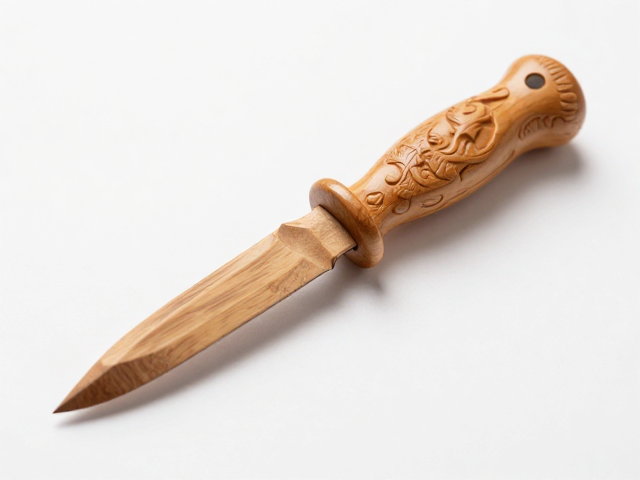
10-15cm小型木雕根雕短刀身的操控优势 在精细木雕与根雕创作中,刀具的长度直接影响着手腕的发力模式与视觉视角。10-15厘米的短刀身设计,通常配合加厚或异形刀柄,能够让创作者的手指更贴近切削点。这种物理结构上的接近,
这个分类下暂时没有内容,换一个分类看看。
「按尺寸与规格」共收录 218 篇条目。选购时先看自己最常做的动作,再看刀身厚度、刃口角度与维护习惯;凡是无法从刀身结构与工序上验证的说法,例如具体厂商的销量、价格与获奖记录,都不写进正文。所有参数给的是常见区间,不是某一款产品的实测值。