
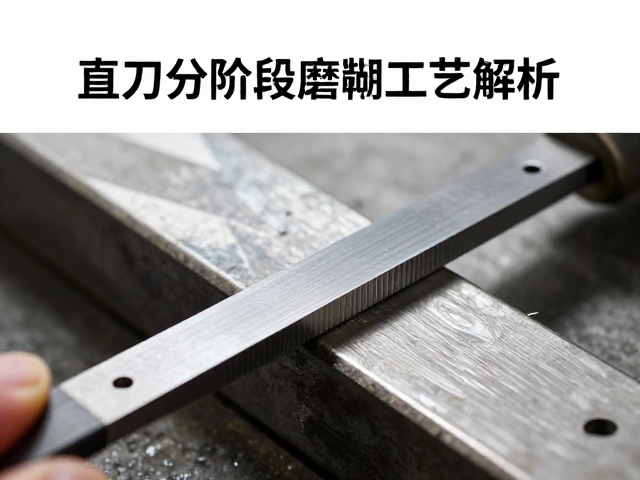
直刃分阶段磨削的核心逻辑与精度控制
直刃刀具在制造过程中,刃口的微观几何形状直接决定了切削时的应力分布与散热效率,分阶段磨削正是为了应对不同磨削深度下热变形与材料去除率的矛盾。粗磨阶段通常采用较硬的砂轮配合大进给量,主要目标是快速去除多余金属,此时刃口处于高温状态,若冷却不足极易产生磨削烧伤,因此必须通过高压冷却液带走大量切削热,同时控制砂轮转速以维持磨削稳定性。这一阶段形成的刃口虽然尺寸接近成品,但表面存在较深的微观波谷和残余应力,为后续精磨留下了关键的加工余量。
精磨阶段则转向追求刃口的平整度与锋利度,需更换粒度更细、结合剂更柔软的砂轮,并显著降低进给速度与磨削深度。在低速磨削条件下,砂轮与工件的摩擦系数降低,能够有效减少刃口微观裂纹的扩展,确保刃口直线度控制在微米级别。分阶段工艺的核心在于通过粗磨确立宏观几何形状,再通过精磨消除粗磨留下的表面缺陷,两者配合使得直刃在保持高强度的同时具备优异的切削性能,避免了一次性磨削带来的精度不稳定问题。
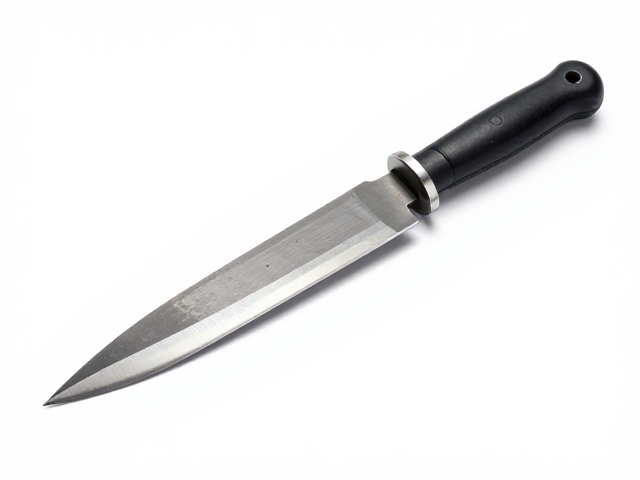
碳钢刃面防锈油的选择标准与涂抹规范
碳钢材质因含有较高的碳元素,其电极电位较低,在潮湿环境中极易发生电化学腐蚀,因此防锈油的成膜性与附着力是选型的关键。工业常用的防锈油多由基础油、缓蚀剂及抗氧剂复合而成,其中缓蚀剂分子能定向吸附在碳钢表面,形成严密的保护膜以隔绝氧气与水分。选择时需关注防锈油的水分置换能力,特别是在经过清洗工序后,油膜需能迅速替代工件表面的水膜,防止水汽残留引发点蚀。此外,防锈油的粘度需适中,过稠会导致涂抹不均形成积液,过稀则保护周期短,通常根据储存环境的湿度与温度波动范围来确定具体型号。
涂抹过程需严格遵循清洁后即刻操作的原则,确保刃面无任何切削液残留或氧化皮。使用浸涂或喷淋方式时,应保证防锈油充分覆盖刃口所有暴露面,特别是刃尖与刃背的转角处,这些部位因应力集中且易积存湿气,需重点加强保护。涂抹后需进行静置沥油,去除表面浮油,形成均匀且极薄的固化膜,避免油膜过厚影响后续使用或造成油污堆积。对于高精度直刃,建议在恒温恒湿环境中进行涂油作业,以减少环境温湿度波动对油膜固化质量的影响,确保防锈层在储存期内保持完整。
环境因素对防锈效能的影响与监测
储存环境的相对湿度是决定防锈油效能的首要变量,当空气湿度超过临界值时,水分子极易穿透防锈油膜吸附于碳钢表面,引发锈蚀。不同气候区域对储存条件的要求存在差异,高湿地区需选用具有更强耐水解性能的防锈油,并配合防潮包装。温度变化会影响防锈油中缓蚀剂的活性,高温会加速油膜老化与挥发,导致保护层变薄,而低温可能使某些油性物质凝固,影响其流动覆盖能力。因此,仓库需配备温湿度计进行实时监控,保持温度相对稳定,避免冷凝水在刃面形成,从而维持防锈油的长效保护。
除了温湿度,空气中的腐蚀性气体如二氧化硫、氯离子等也会加速碳钢腐蚀,即使有防锈油保护,长期暴露在高污染环境中仍可能导致膜层破坏。因此,直刃刀具应存放在远离酸性气体源及粉尘堆积区,包装材料需具备透气但不透湿的特性,以平衡内外气压并防止有害气体侵入。在长期储存过程中,需建立定期的外观检查机制,观察刃面是否有锈点或油膜变色现象,一旦发现异常需立即重新进行清洁与涂油处理,以确保持续的保护效果。
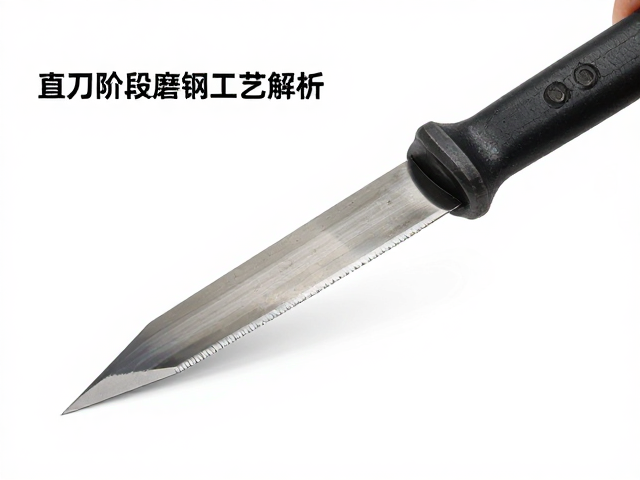
日常维护中的清洁与再保养流程
在使用过程中,直刃刃面会沾染切削液、油污或金属屑,这些污染物若不及时清除,会在表面形成电化学腐蚀电池,加速局部锈蚀。清洁时应选用中性清洗剂,避免使用强酸强碱溶剂破坏已形成的防锈油膜或损伤刃口微观结构。清洗过程中需使用软质布材轻轻擦拭,严禁使用钢丝球等硬质工具,以免划伤刃面导致防锈油附着不均。清洗完毕后,必须彻底干燥刃面,可采用压缩空气吹扫或低温烘干方式,确保无水分残留,为重新涂油做好准备。
再保养阶段需重新评估防锈油的状态,若油膜出现干涸、剥落或变色,需完全清除旧油膜后重新涂抹。涂抹时应注意刃口保护,避免手指直接触碰刃尖,以防汗液中的盐分导致局部锈蚀。对于频繁使用的直刃,建议采用薄涂多次的方式,既保证了保护膜的连续性,又避免了油污过多影响切削精度。保养过程中还需检查刃口是否有崩缺或磨损,轻微磨损需通过专业修磨恢复,严重损伤则需报废处理,不可仅凭涂油掩盖缺陷继续使用,以免引发安全事故或加工质量问题。