 钢材类型
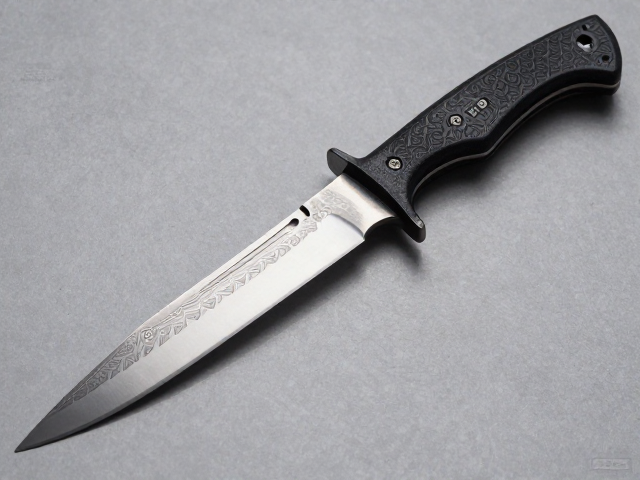
AUS-8/10开刃配大马士革纹,影响刀具性能吗?
钢材基底决定核心强度与韧性 AUS-8作为日本Aichi金属工业开发的一款中碳不锈钢,其核心优势在于良好的耐腐蚀性与相对均衡的力学性能。这种钢材通常含有约1%的碳、13%的铬以及少量的钼和钒,这种成分配比使得它在保持锋利
CATEGORY · 分类
「工艺与材质」共 981 篇,按主题分组整理,从刀型分工讲到结构与刃口,再落到上手与养护。
共 981 篇
本页 12 篇,按分类分组展示;筛选按钮会跳转到对应分类页,排序只改变当前页的顺序。
钢材类型
钢材基底决定核心强度与韧性 AUS-8作为日本Aichi金属工业开发的一款中碳不锈钢,其核心优势在于良好的耐腐蚀性与相对均衡的力学性能。这种钢材通常含有约1%的碳、13%的铬以及少量的钼和钒,这种成分配比使得它在保持锋利
 钢材类型
不锈钢与高速钢在厨刀领域的属性差异 不锈钢因其含有铬元素,表面会形成致密的氧化膜,从而具备优异的防锈能力,这一特性使其成为家庭厨房中最常见的刀具材质。常见的40系列或400系列不锈钢,如440C或国产的6Cr13、8Cr
 钢材类型
420HC不锈钢的特性基础与表面工艺关联 420HC不锈钢属于高碳马氏体不锈钢系列,其核心优势在于在保持良好耐腐蚀性的基础上,通过提高碳含量提升了材料的硬度和保持性。与普通420相比,HC(High Carbon)版本的
 锻造工艺
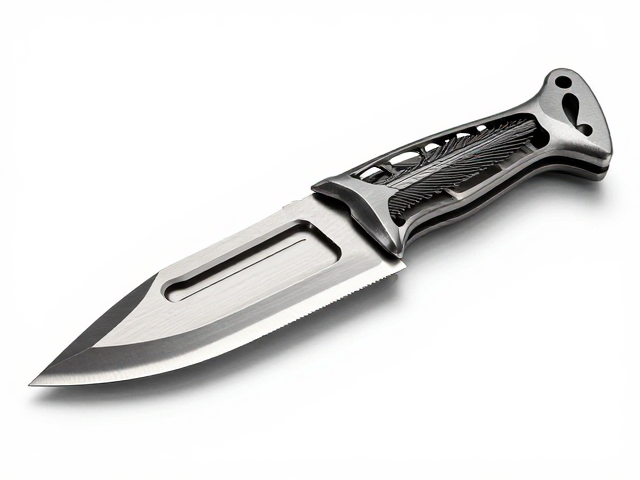
磨石养刃:焊接耗材管理的底层逻辑 包钢结构因其构件厚重、受力复杂,对焊接接头的韧性与强度有着极高要求,而焊材的状态往往决定了熔敷金属的最终表现。在实际作业场景中,焊条药皮受潮、焊丝表面氧化或存在微细裂纹,会直接导致气孔、
 锻造工艺
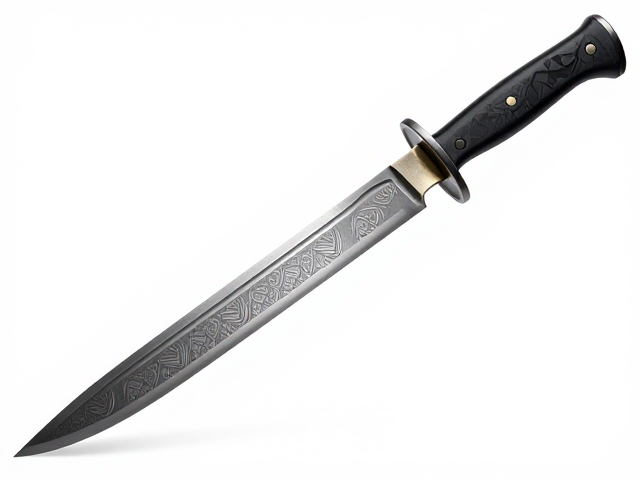
全龙骨结构的力学优势与整体强度 全龙骨结构是指刀片钢材从刀尖一直延伸贯穿至刀柄末端,并在内部形成完整的金属主体,外部通常包裹木质、皮革或合成材料作为手柄饰面。这种设计消除了传统刀具常见的“接骨”或“半龙骨”连接处,彻底避
 锻造工艺
包骨刀与花纹钢的共生逻辑 包骨刀并非传统意义上的整料锻造,其核心在于将坚韧的钢材作为骨架,外部包裹高碳或合金钢材,通过折叠锻打形成独特的纹理与结构。这种工艺起源于古代工匠对材料性能的折中探索,旨在在保持刀刃锋利度的同时,
 锻造工艺
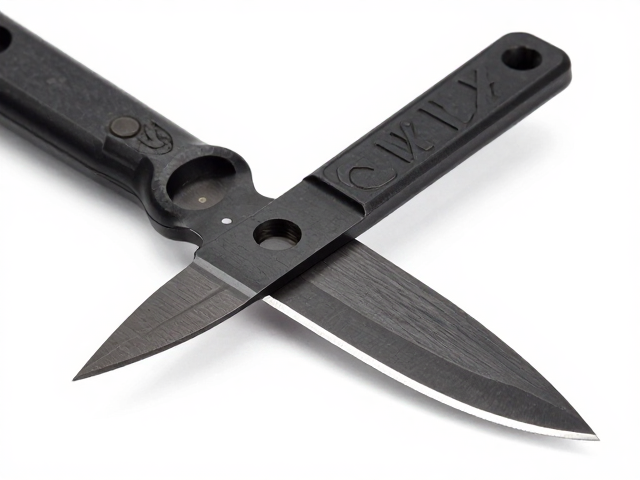
正火工艺的热力学本质与微观结构演变 正火,全称为正火处理,是金属热处理工艺中的一种基础且关键环节,其核心定义是将钢件加热到临界温度Ac3或Acm以上30-50℃,保温适当时间后,在静止的空气中冷却的热处理方法。这一过程并
 锻造工艺
黑氧化处理与夹钢结构的协同作用 黑氧化处理并非简单的表面着色,而是通过化学反应在刀具表面形成致密的四氧化三铁(Fe3O4)保护膜。这一工艺步骤通常紧随锻造成型之后,能够有效隔绝氧气与水分,显著降低碳钢在潮湿环境下的氧化锈
 锻造工艺
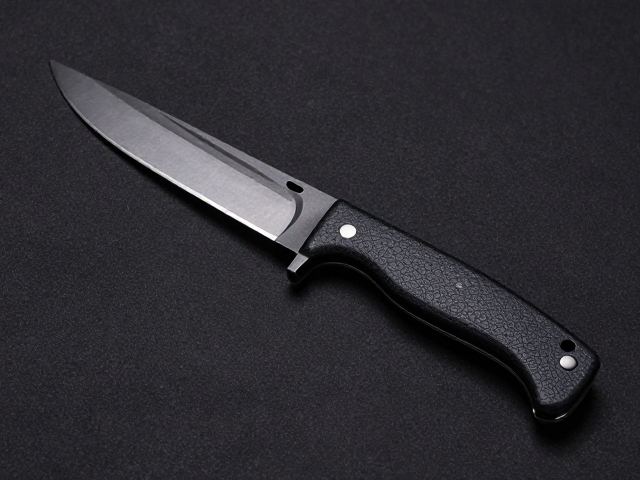
火造黑皮工艺的核心逻辑与视觉呈现 锤纹折叠锻造刀表面的黑色氧化层并非简单的表面喷涂或电镀,而是通过高温加热后快速冷却形成的四氧化三铁保护膜。这种工艺通常需要将钢材加热至约700摄氏度至750摄氏度之间,使钢材表面发生化学
 锻造工艺
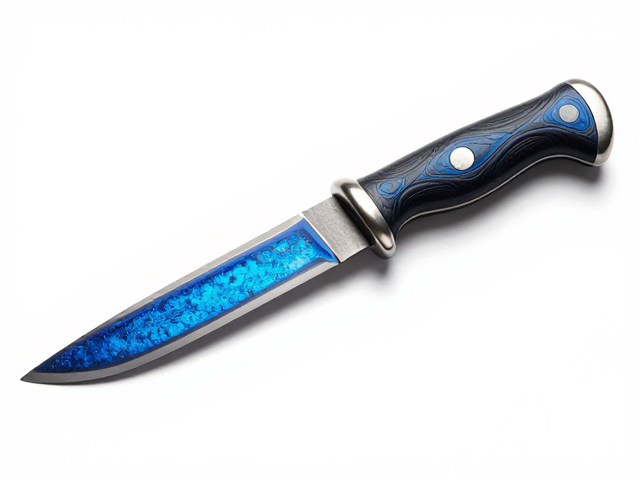
烧蓝工艺的热化学演变与表面防护机制 烧蓝,即珐琅彩或釉面处理,本质上是将玻璃质无机材料在高温下熔融后附着于金属表面的复合工艺。这一过程通常需要将钢材加热至800°C至900°C之间,使含有二氧化硅、硼砂、长石等成分的粉末
 锻造工艺
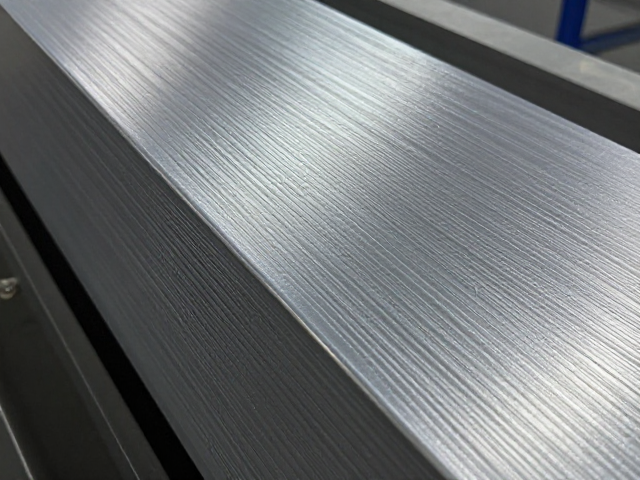
包钢结构表面预处理与酸洗显纹的核心机理 包钢结构在经历切割、焊接等成型工序后,表面往往残留氧化皮、锈蚀及油污,这些杂质会直接阻碍后续涂层附着力,因此酸洗处理成为构建高质量表面纹理的前置关键步骤。工业实践中,通常采用盐酸或
 锻造工艺
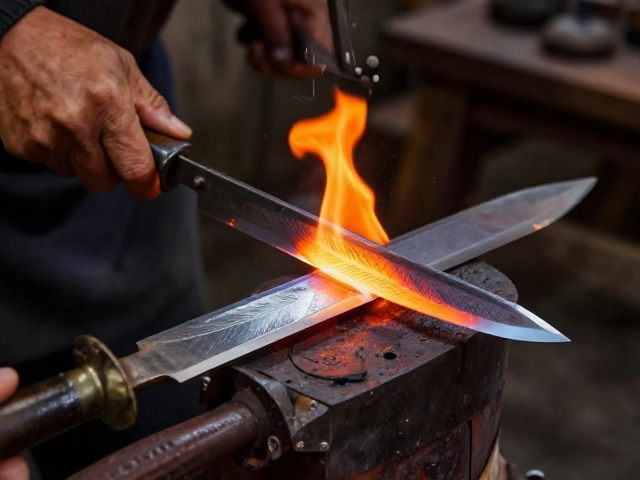
千锤百炼前的火候掌控 民间手工锻刀并非简单的金属堆砌,而是一场与温度博弈的艺术。在炉火跳动之间,铁与炭的融合需要极高的专注度,工匠需凭借经验判断钢材的临界点。这一过程没有精密的温控仪器介入,全凭炉火颜色的细微变化以及钢材
这个分类下暂时没有内容,换一个分类看看。
「工艺与材质」共收录 981 篇条目。选购时先看自己最常做的动作,再看刀身厚度、刃口角度与维护习惯;凡是无法从刀身结构与工序上验证的说法,例如具体厂商的销量、价格与获奖记录,都不写进正文。所有参数给的是常见区间,不是某一款产品的实测值。
《刀具类型与功能》(1278 篇)《手工刀具品牌》(403 篇)《手工刀具使用场景》(255 篇) 按刀具类型、工艺、品牌与场景继续找,比只对着参数表逐项打勾更有效。