
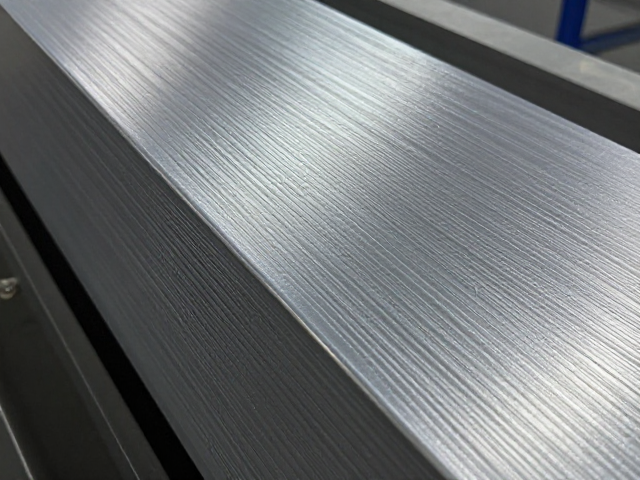
包钢结构表面预处理与酸洗显纹的核心机理
包钢结构在经历切割、焊接等成型工序后,表面往往残留氧化皮、锈蚀及油污,这些杂质会直接阻碍后续涂层附着力,因此酸洗处理成为构建高质量表面纹理的前置关键步骤。工业实践中,通常采用盐酸或硫酸混合溶液进行化学清洗,利用酸液与金属氧化物发生置换反应,生成可溶性盐类并释放氢气,这一过程不仅去除了表面污染物,更通过氢气的析出对金属基体产生微观刻蚀作用。这种微观刻蚀为后续形成均匀的酸洗纹理奠定了物理基础,若预处理阶段清洁度不足,酸液无法均匀接触金属表面,会导致显纹深浅不一,甚至出现局部露铁或腐蚀过度现象,严重影响最终装饰效果。
酸洗显纹的本质在于控制酸液与钢材表面的反应速率,通过调节酸液浓度、温度及反应时间,使氧化皮以不同速率脱落,从而在宏观上形成具有视觉层次感的纹理特征。对于包钢结构而言,其材质多为低合金高强度钢,不同批次钢材的金相组织差异会影响酸洗后的表面状态。实际操作中,需根据钢材的具体牌号调整工艺参数,确保酸洗后表面达到Sa2.5级除锈标准,即表面无可见的油脂、污垢、氧化皮和铁锈,且仅保留轻微的点状或条纹状残留。这种经过精确控制的粗糙度,能够显著增加涂层与基材的机械咬合力,是保证包钢结构长期耐候性的重要前提。
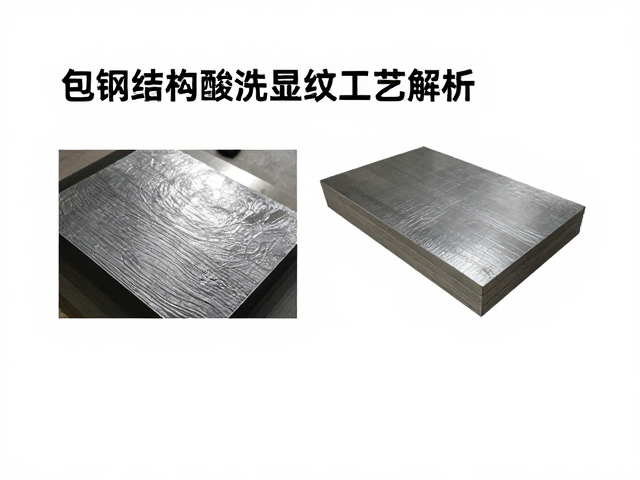
回火工艺参数对酸洗纹理形态的调控作用
回火处理作为热处理工艺中的重要环节,主要目的是消除包钢结构在焊接或冷加工过程中产生的内应力,并调整钢材的微观组织结构。当经过酸洗预处理的包钢结构进入回火阶段,加热过程中的温度变化会促使钢材内部的碳化物析出及基体再结晶,这一过程会改变钢材表面的硬度分布及化学活性。若回火温度设置过高或保温时间过长,钢材表面可能形成较厚的二次氧化皮,这种氧化皮结构疏松,在后续再次酸洗或显纹过程中难以去除,导致纹理模糊、发白,丧失应有的立体感。因此,精确控制回火曲线,避免表面过度氧化,是维持酸洗纹理清晰度的关键。
回火后的空冷方式同样影响着包钢结构表面的微观形貌。快速冷却可能导致表面产生微小的应力裂纹或组织不均匀,而缓慢冷却则有助于获得更稳定的组织状态。在酸洗显纹工艺中,回火后的表面状态直接决定了酸液侵蚀的均匀性。研究表明,当回火温度控制在550℃至620℃区间时,钢材表面形成的氧化膜结构较为致密且均匀,酸洗后能呈现出细腻且一致的颗粒状纹理。若回火不足,残留的内应力会在酸洗过程中释放,导致表面出现局部腐蚀坑洞,破坏纹理的整体美观性。因此,回火工艺不仅是力学性能的保障,更是表面装饰质量的决定性变量。
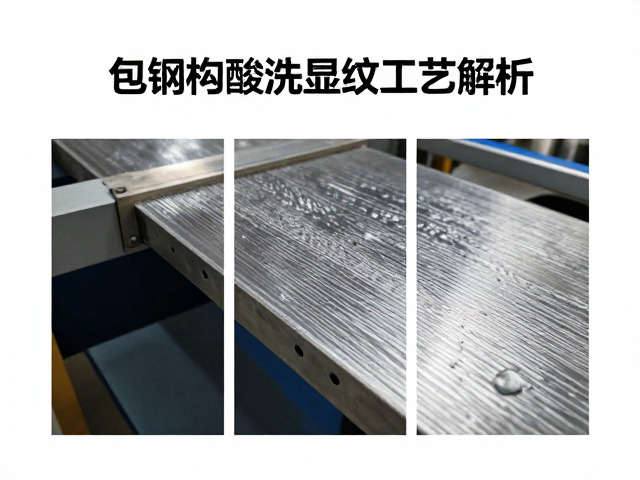
工艺协同效应与质量控制要点
包钢结构的酸洗显纹与回火处理并非孤立存在,二者存在着严密的工艺耦合关系。在实际生产线上,回火后钢材表面的氧化皮成分及厚度会直接影响酸洗液的消耗速率及显纹效果。若回火后表面氧化皮过厚,需增加酸洗时间或提高酸液浓度,但这可能加剧基体金属的过腐蚀风险,导致纹理过深甚至表面粗糙度超标。反之,若回火后表面过于洁净,酸洗显纹的效果可能不明显,难以达到预期的装饰要求。因此,建立回火与酸洗之间的动态反馈机制,实时监测表面状态并调整工艺参数,是实现纹理一致性的有效手段。
质量控制过程中,需重点关注回火后钢材表面的清洁度及酸洗后的粗糙度指标。使用粗糙度仪测量酸洗后表面的Ra值,确保其处于预定范围内,通常装饰性酸洗表面的Ra值控制在10-25μm之间,既能保证良好的附着力,又具备适宜的视觉质感。同时,通过目视检查或标准样块比对,评估纹理的均匀性及缺陷情况,如条纹、水痕、锈蚀点等。对于大型包钢结构,还需考虑现场环境对酸洗效果的影响,如湿度、风速等,必要时采用局部防护或分段施工策略,确保整体外观质量的统一。通过严格的过程控制,可显著提升包钢结构表面的装饰性能及长期服役可靠性。