 钢材类型
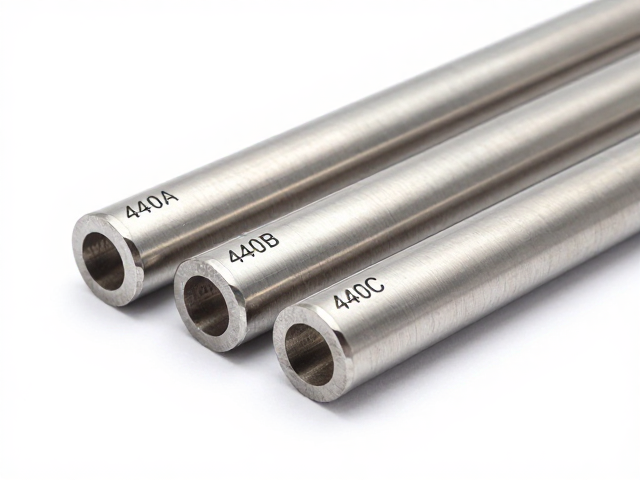
440A/440B/440C不锈钢硬度对比,440C钢为何更硬?
440A、440B、440C不锈钢的碳含量差异 440系列不锈钢属于高碳马氏体不锈钢,其核心区别在于碳含量的不同,这直接决定了材料的最终力学性能。440A的碳含量范围通常在0.60%至0.75%之间,这一相对较低的含碳量
CATEGORY · 分类
「工艺与材质」共 981 篇,按主题分组整理,从刀型分工讲到结构与刃口,再落到上手与养护。
共 981 篇
本页 12 篇,按分类分组展示;筛选按钮会跳转到对应分类页,排序只改变当前页的顺序。
钢材类型
440A、440B、440C不锈钢的碳含量差异 440系列不锈钢属于高碳马氏体不锈钢,其核心区别在于碳含量的不同,这直接决定了材料的最终力学性能。440A的碳含量范围通常在0.60%至0.75%之间,这一相对较低的含碳量
 钢材类型
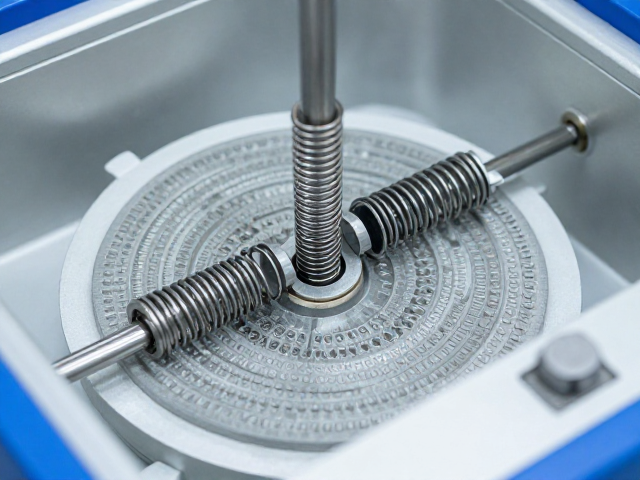
深冷处理的物理机制与微观组织演变 弹簧钢在常规淬火后,基体中残留的奥氏体在后续服役过程中容易发生相变,导致尺寸不稳定及性能波动。深冷处理通过将材料置于-70℃至-196℃的极端低温环境中,促使残余奥氏体进一步分解为马氏体
 钢材类型
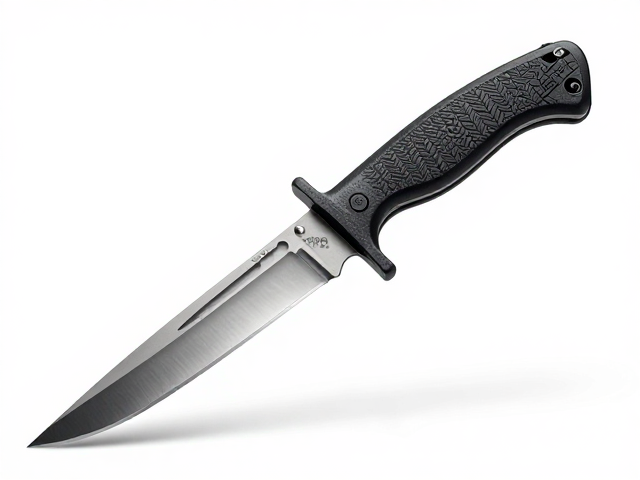
1095碳钢的冶金特性与物理表现 1095碳钢属于高碳马氏体不锈钢的前置材料,其碳含量通常稳定在0.90%至0.95%之间,这种成分比例决定了它在刀具材料领域中的独特地位。相较于低碳钢或中碳钢,1095在淬火后能获得极高
 锻造工艺
夹钢结构的冶金学基础与复合优势 夹钢工艺的核心在于将高碳工具钢与低碳软钢通过锻造或焊接结合,这种异质材料复合结构利用了不同钢材的理化特性差异。高碳部分负责提供极硬的微观组织,形成细小的碳化物网络,从而支撑起锋利的刃口;低
 锻造工艺
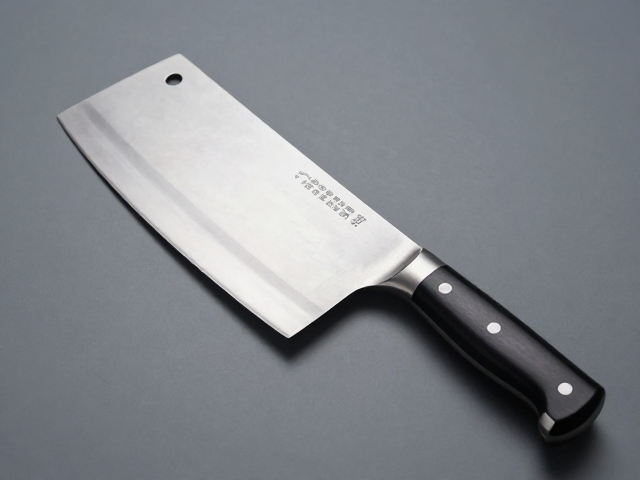
一体成型的匠心结构,重塑中式刀具的物理极限 中式菜刀历经千年演变,其核心优势在于刀刃与刀背的连贯受力。传统焊接工艺在高频敲击与重切硬物时,焊缝处极易成为应力集中点,导致崩刃或断裂。一体成型技术通过整块钢材高温锻打,彻底消
 锻造工艺
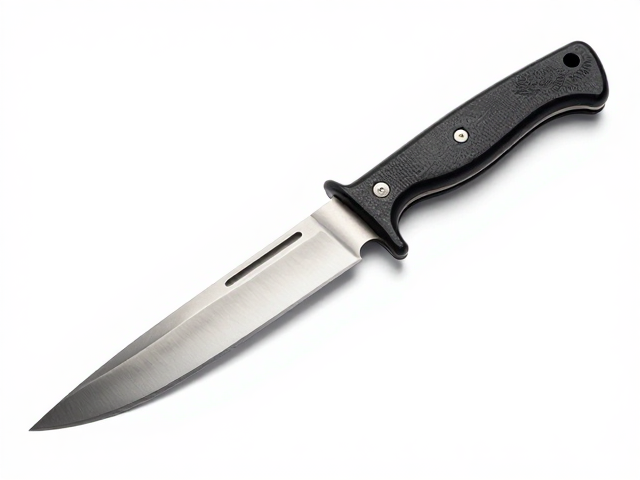
半龙骨结构在手工刀具中的力学特征 半龙骨,即刀身金属仅延伸至刀柄中部或更短,未完全贯穿整个手柄,这种设计常见于需要控制重量与成本的小批量制作场景中。从材料力学的角度来看,刀身在刀柄处的截面面积减小,导致该区域的抗弯矩能力
 锻造工艺
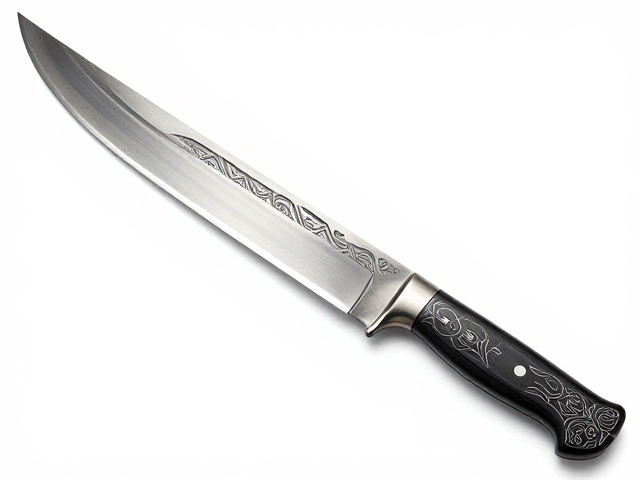
非遗锻打花纹钢的视觉语言与纹理解析 非遗锻打花纹钢并非通过化学蚀刻或机械压印形成表面装饰,而是源于古代匠人对不同含碳量钢材的折叠锻焊工艺。在反复加热、折叠和锻打的过程中,不同成分的钢材因氧化程度和延展性的差异,在微观结构
 锻造工艺
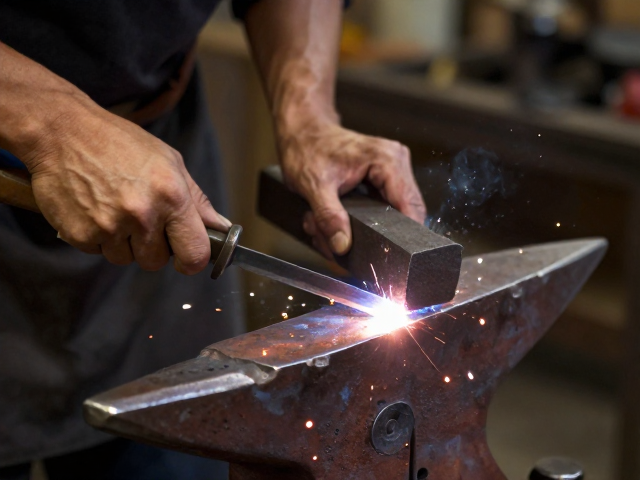
传统铁匠焊接技艺的力学逻辑与材料融合 传统铁匠在制作刀具或农具时,常采用叠层锻打与焊接技术,将不同含碳量的钢材组合,既保证了刃口的硬度,又兼顾了刀身的韧性。这种技艺并非简单的金属堆砌,而是基于对材料在高温下物理变化的精准
 锻造工艺
全龙骨结构意味着刀身钢材从刀尖一直延伸至刀尾,这种一体化锻造方式极大地提升了刀具整体的结构强度,但同时也对钢材的热处理工艺提出了严苛要求。在刀具制造领域,硬度通常使用洛氏硬度C标尺(HRC)进行衡量,对于大多数高性能全龙
 锻造工艺
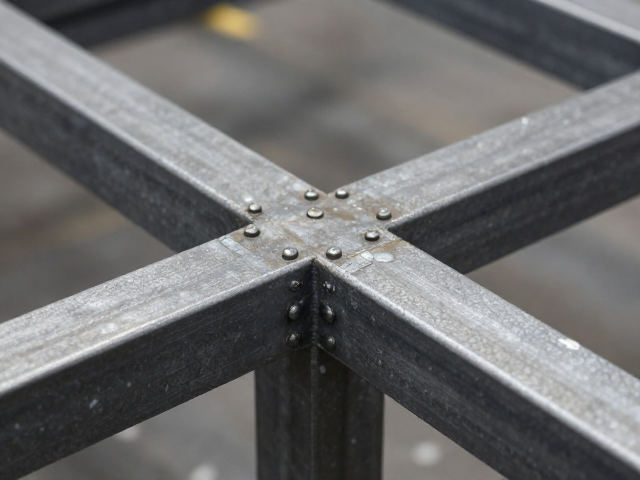
包钢结构铆接工艺的核心定位 包钢结构在大型工业建筑及重型机械领域中,常承担着极高的载荷传递与结构稳定性任务。相较于传统的焊接或螺栓连接,铆接工艺通过机械咬合实现构件间的固定,其核心在于利用铆钉在塑性变形后形成的紧密配合,
 锻造工艺
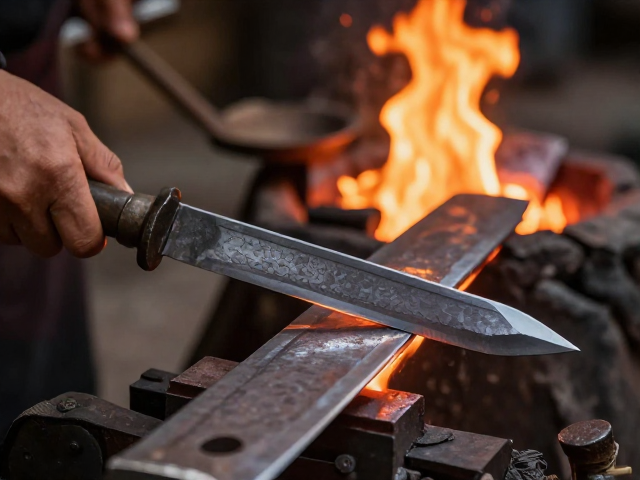
铁与火的千年对话 民间手工锻刀并非流水线上的标准化产物,而是匠人与材料在高温下进行的深度博弈。每一把刀具的诞生,都始于一块普通的钢料,经过反复折叠、锻打,将杂质排出,让金属晶体重新排列。这种古老的工艺在四川、江苏等地有着
 锻造工艺
热处理工艺中的低温回火机制 低温回火通常将钢材加热至150至250摄氏度的区间,这一过程旨在消除淬火后残留的内应力,同时保留高硬度特性。钢材在经过淬火处理后,内部形成大量马氏体组织,虽然硬度极高,但脆性也随之增加,微观结
这个分类下暂时没有内容,换一个分类看看。
「工艺与材质」共收录 981 篇条目。选购时先看自己最常做的动作,再看刀身厚度、刃口角度与维护习惯;凡是无法从刀身结构与工序上验证的说法,例如具体厂商的销量、价格与获奖记录,都不写进正文。所有参数给的是常见区间,不是某一款产品的实测值。
《刀具类型与功能》(1278 篇)《手工刀具品牌》(403 篇)《手工刀具使用场景》(255 篇) 按刀具类型、工艺、品牌与场景继续找,比只对着参数表逐项打勾更有效。