
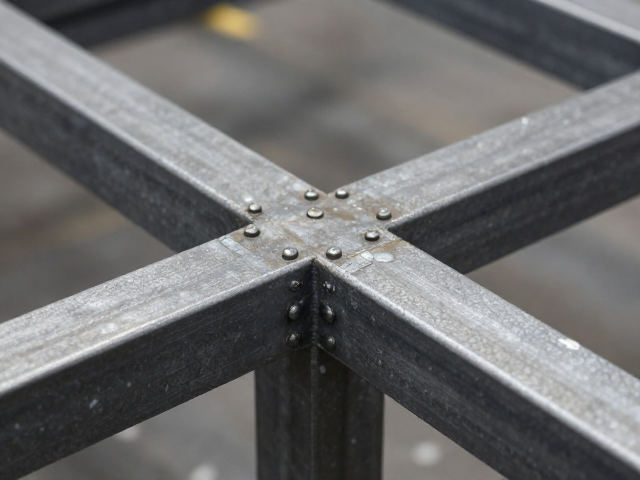
包钢结构铆接工艺的核心定位
包钢结构在大型工业建筑及重型机械领域中,常承担着极高的载荷传递与结构稳定性任务。相较于传统的焊接或螺栓连接,铆接工艺通过机械咬合实现构件间的固定,其核心在于利用铆钉在塑性变形后形成的紧密配合,消除微观间隙,从而提供卓越的抗疲劳性能和抗冲击能力。在包钢这种高强度低合金钢的应用场景中,材料的淬硬倾向和焊接热影响区的敏感性使得铆接成为了解决复杂节点连接难题的重要技术手段,特别是在需要频繁承受动态载荷或低温环境下的工程结构中,铆接接头的可靠性表现尤为突出。
随着现代工业对结构安全标准的提升,包钢结构铆接已不再局限于传统的热铆,冷铆及半自动压铆工艺逐渐成为主流。这一转变直接影响了后续表面处理及外观质量控制的标准。铆接不仅仅是连接动作,更是结构完整性构建的关键环节。在包钢结构中,铆钉排列的密度、铆接力的控制以及铆合头的成型质量,直接决定了整体结构的刚度和耐久性。因此,深入理解铆接工艺中的力学行为,对于确保包钢结构在极端工况下的长期服役安全具有决定性意义。
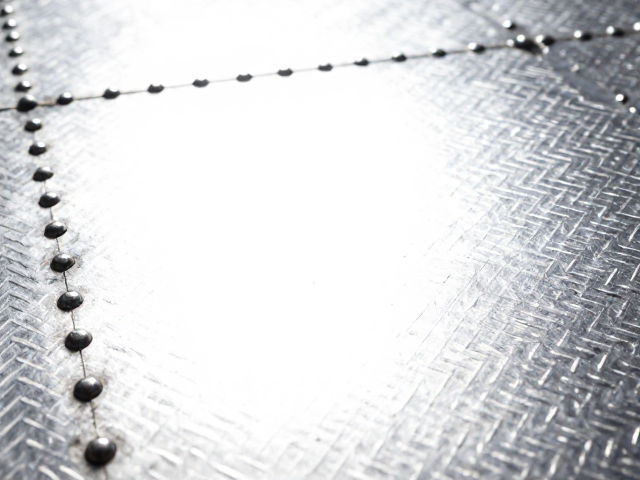
锻纹自然连续的形成机理
锻纹的自然连续并非简单的表面装饰,而是材料在塑性变形过程中晶粒流动与表面氧化皮剥离共同作用的结果。在铆接过程中,铆钉杆部受到巨大的轴向压力,头部及尾部的金属发生径向流动,这种流动严格遵循材料的最小阻力定律。当包钢基材经过特定的轧制或锻造预处理后,其内部晶粒呈现出定向排列的特征。在铆接冲击或压力下,这些晶粒在铆合头区域发生扭曲和延伸,若工艺参数控制得当,金属流线能平滑过渡,形成视觉上连贯、无断裂感的纹理。这种纹理的连续性反映了材料内部应力分布的均匀性,是高质量铆接接头的直观体现。
实现锻纹的自然连续,关键在于控制铆接时的变形速率和模具接触面的状态。过快的冲击速度可能导致金属流动紊乱,形成湍流状的表面缺陷;而过慢的压力则可能因摩擦热不足导致材料硬化加剧,阻碍流线延伸。此外,铆钉及基材表面的预处理状态至关重要。去除氧化皮、控制表面粗糙度以及使用适当的润滑介质,能够减少界面摩擦,使金属在受压时更均匀地向四周延展。在实际操作中,通过调整铆具的闭合高度和压力曲线,可以精细调控金属流动的路径,使得铆合头表面的纹理与包钢结构主体的锻纹方向保持一致,形成浑然一体的视觉效果与力学结构。
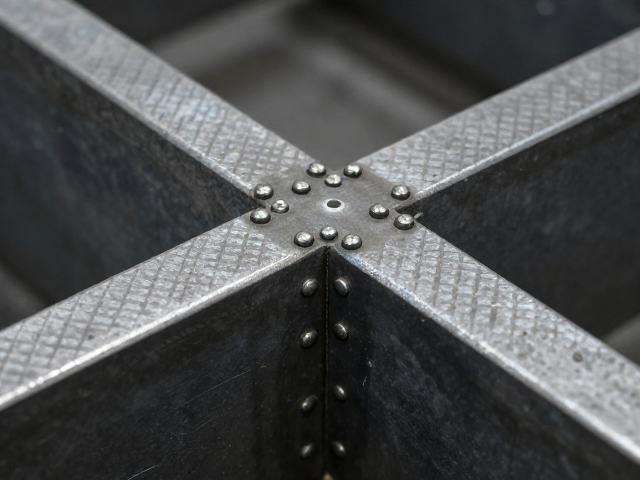
工艺参数的精准调控技术
铆接工艺的成功执行依赖于严密的参数体系,包括铆钉材质、直径、长度、铆接温度及压力值等。对于包钢结构而言,由于钢材强度等级较高,通常需选用与之强度匹配的高强度合金钢铆钉,以确保连接节点不发生剪切破坏。铆钉直径的选择需根据板厚和受力情况经过严算,一般遵循板厚与铆钉直径的比例关系,避免因铆钉过细导致连接强度不足,或因铆钉过粗引起板材局部应力集中。在冷铆过程中,环境温度的变化会影响材料的屈服强度,因此需建立温度补偿机制,实时调整铆接压力,以维持铆合质量的稳定性。
压力与行程的控制是确保铆接成型质量的核心环节。现代数控铆接设备能够精确控制压力曲线和行程终点,确保铆钉在达到预定变形量时停止,避免过压导致的材料撕裂或欠压导致的连接松动。对于包钢结构中常见的厚板连接,常采用分级铆接策略,即先施加预紧力使构件贴合,随后逐步增加压力完成最终成型。这种分段控制方式能够有效释放残余应力,减少变形。同时,铆具的模具型腔设计需与铆钉头形状完美匹配,确保在受压过程中金属流动均匀,防止出现飞边、歪斜或表面压痕不均等缺陷,从而保障锻纹的连续性和美观度。
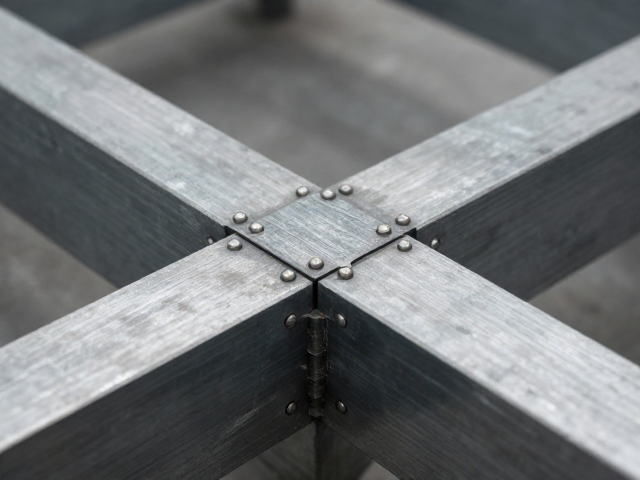
质量控制与无损检测应用
在包钢结构铆接的质量控制体系中,无损检测技术扮演着不可或缺的角色。由于铆接接头位于结构内部或隐蔽部位,常规的外观检查难以发现内部缺陷,因此需引入超声波检测、射线检测或磁粉探伤等手段。超声波检测可有效识别铆钉内部的裂纹、未熔合或夹杂物,以及铆接界面是否存在未完全贴合的空隙。对于高要求的包钢结构,通常采用相控阵超声波检测技术,通过多角度扫描获取更全面的内部结构信息,确保每一个铆接点均符合设计规范。此外,渗透检测可用于发现表面微裂纹,特别是在经过热处理或长期服役后的构件检查中具有重要价值。
除了内部缺陷检测,外观质量的标准化评估也是质量控制的重要组成部分。锻纹的自然连续性需通过目视检查与辅助光学仪器进行确认,标准通常要求纹理流畅、无明显的断裂、重叠或凹陷。在实际验收中,会设定严格的公差范围,如铆头高度、直径偏差及表面粗糙度指标。建立详细的工艺数据库和追溯体系,记录每个铆接点的工艺参数及检测结果,有助于在出现质量问题时快速定位原因并进行纠正。通过持续优化检测流程与标准,确保包钢结构铆接工艺在满足力学性能要求的同时,实现外观质量的标准化和一致性,提升整体工程品质。