 专业作业场景
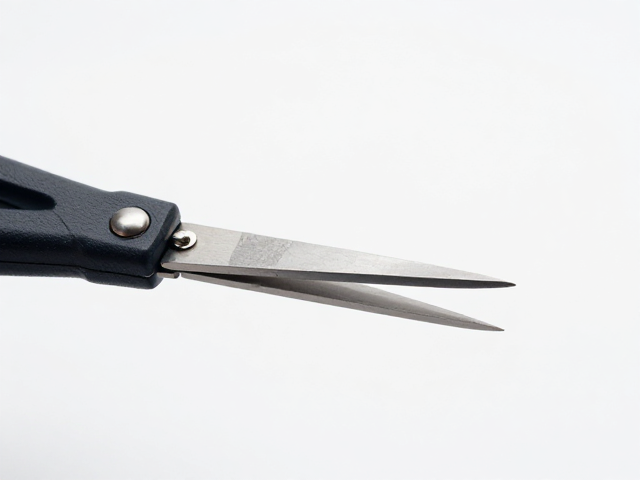
薄刃精切与剥线裁线,精细工艺修边打造极致品质
薄刃精切的力学逻辑与材料适配 薄刃精切并非简单的物理切割,而是基于材料分子结构特性的应力释放过程。在工业制造中,刀具的刃口宽度通常控制在微米级别,这种极端的锋利度能显著减少切割时的侧向摩擦力。当刀具切入材料时,接触面积越
CATEGORY · 分类
「专业作业场景」:手工刀具使用场景下的一个细分方向,共 29 篇,先看动作与结构,再看材料与养护。
共 29 篇
本页 12 篇,按分类分组展示;筛选按钮会跳转到对应分类页,排序只改变当前页的顺序。
专业作业场景
薄刃精切的力学逻辑与材料适配 薄刃精切并非简单的物理切割,而是基于材料分子结构特性的应力释放过程。在工业制造中,刀具的刃口宽度通常控制在微米级别,这种极端的锋利度能显著减少切割时的侧向摩擦力。当刀具切入材料时,接触面积越
 专业作业场景
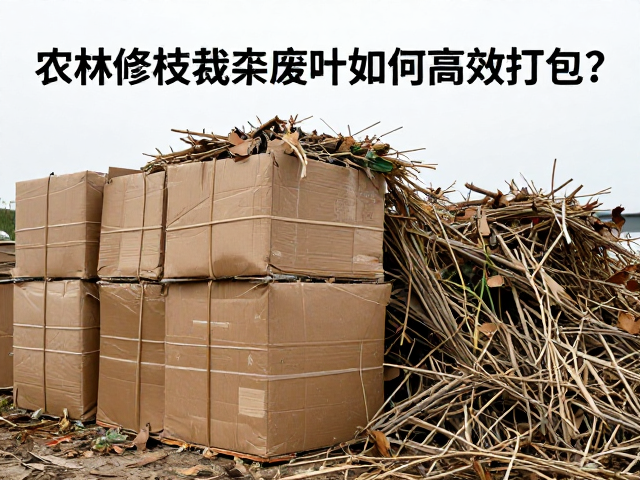
农林修枝废料特性与打包核心难点 农林废弃物通常具有体积庞大、密度低且形状不规则的特点,树枝、叶片等物料含水率差异较大,这直接影响了压缩成型的效果。未经处理的修枝废料直接运输不仅浪费运力,还容易因松散散落造成二次污染。传统
 专业作业场景
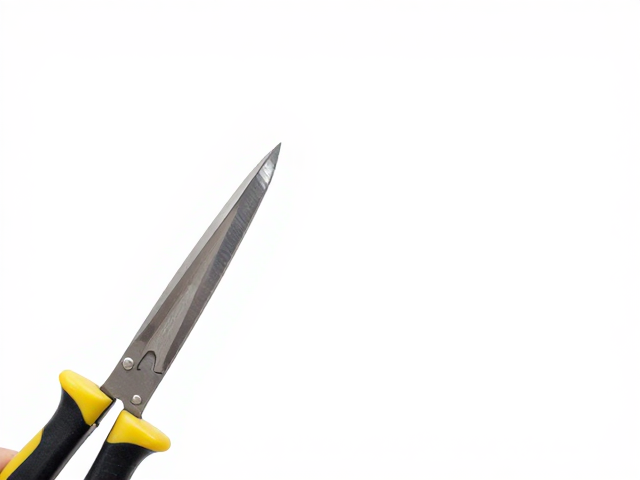
工具选型与基础维护:构建稳定作业环境的基础 模型制作室的效率与精度,很大程度上取决于切割与修边工具的物理特性。薄刃切割片通常采用高碳钢或硬质合金材质,其齿距设计紧密,旨在减少材料撕裂感。在实际操作中,保持刀具刃口的清洁与
 专业作业场景
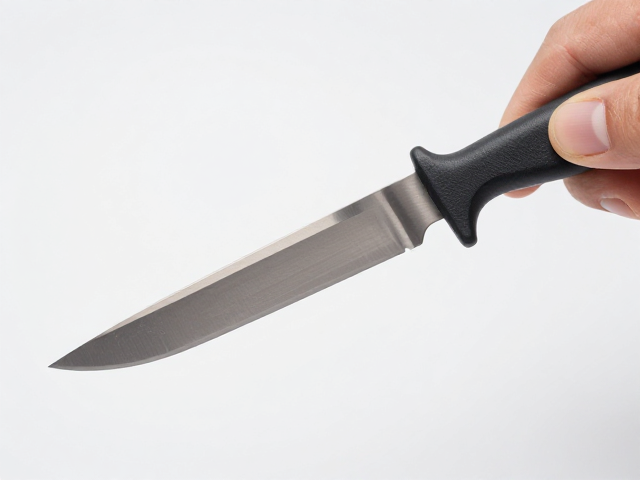
薄刃精切的力学基础与握持要领 薄刃刀具在接触食材瞬间,所需的切割压力远小于厚背刀具,这种设计利用了极小的接触面积产生极高的压强,从而轻松切入坚韧的组织结构。然而,过薄的刀刃也意味着结构强度的相对降低,若握持方式不当,极易
 专业作业场景
工具选型与基础准备:奠定平整切口的基石 精细工艺修边的核心在于工欲善其事,模型制作师需根据材料特性精准匹配工具。对于ABS或PLA等常见3D打印或注塑件,推荐选用高精度的高速打磨机配合不同目数的砂纸,而非依赖手工锉刀,因
 专业作业场景
木工台钳的核心选型逻辑与场景匹配 木工台钳的选择并非单纯看夹持力度,核心在于其机械结构是否匹配具体的作业场景。常见的台钳主要分为单螺杆式、双螺杆式以及带有快速释放功能的型号。对于需要频繁更换不同厚度板材的工作流,快速释放
 专业作业场景
崩刃修复的核心逻辑与损伤评估 刀具出现崩刃并非不可逆的损坏,其修复本质上是通过物理研磨重新构建刃口的几何结构。在实际操作中,必须首先对崩口进行精准评估,区分是微小缺口、线性崩裂还是大面积粉碎性断裂。微小缺口通常表现为刃口
 专业作业场景
精密修边对雕刻细节的直接影响 雕刻过程中的修边工序直接决定了成品的视觉质感与物理精度,细微的毛刺或残留材料会在后续处理中引发连锁误差。传统手工修边容易因力度不均导致表面微裂纹,而自动化或高精度机械修边则能通过恒定的压力与
 专业作业场景
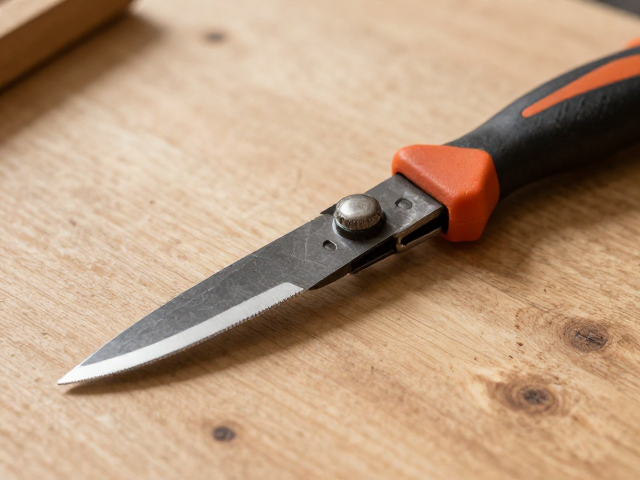
钩刀核心结构解析与刃口设计逻辑 钩刀作为一种兼具切割与牵引功能的专用工具,其核心差异主要体现在刀身几何形态与刃口处理工艺上。刀头通常呈现弯曲状,这种弧度设计并非装饰,而是为了在修剪树枝时能够勾住物体,配合拉拽动作实现省力
 专业作业场景
开料修边精细工艺的核心控制要素 开料环节是后续所有加工工序的基础,其精度直接决定了成品的装配质量与外观表现。在实际生产场景中,刀具的磨损状态与切割参数的设定需要建立严密的监控机制。锯片或铣刀的刃口一旦出现微观崩缺或钝化,
 专业作业场景
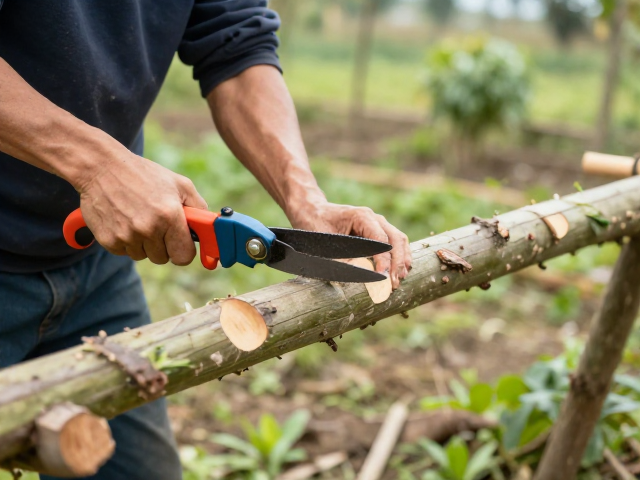
分段切割策略对作业连贯性的影响 在农林修枝与美工打样的交叉场景中,材料往往具有不规则的几何特征,一次性成型切割容易因应力释放导致边缘崩裂或尺寸偏差。采用分段多次切割的核心逻辑在于将复杂轮廓拆解为多个独立的直线或简单曲线单
 专业作业场景
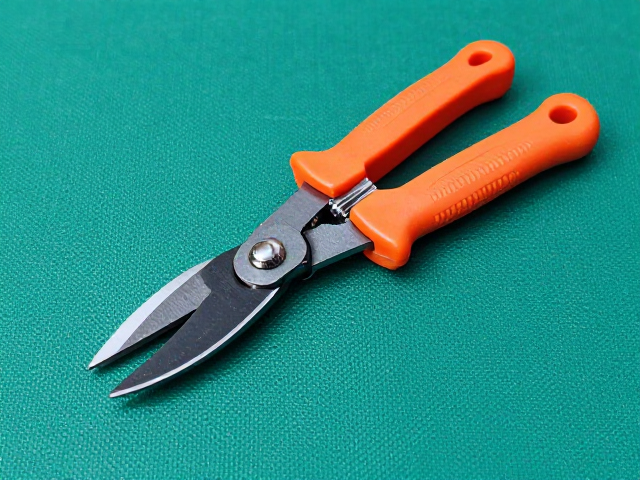
斜口刀在农林修枝中的力学优势 斜口刀的设计核心在于其倾斜的刃口角度,这种结构在接触树枝时能产生更集中的剪切力。相比于平口刀具,斜口刀在切入木质纤维时,刃口与木材的接触面积更小,从而降低了切入阻力。在处理直径较细的枝条时,
这个分类下暂时没有内容,换一个分类看看。
「专业作业场景」共收录 29 篇条目,当前查看细分方向「专业作业场景」。选购时先看自己最常做的动作,再看刀身厚度、刃口角度与维护习惯;凡是无法从刀身结构与工序上验证的说法,例如具体厂商的销量、价格与获奖记录,都不写进正文。所有参数给的是常见区间,不是某一款产品的实测值。