
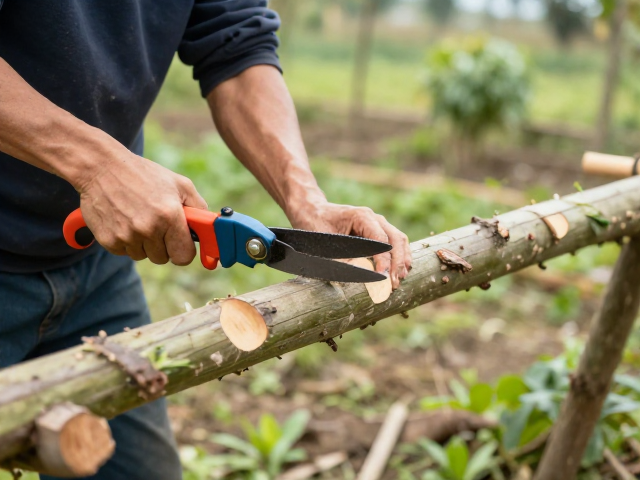
分段切割策略对作业连贯性的影响
在农林修枝与美工打样的交叉场景中,材料往往具有不规则的几何特征,一次性成型切割容易因应力释放导致边缘崩裂或尺寸偏差。采用分段多次切割的核心逻辑在于将复杂轮廓拆解为多个独立的直线或简单曲线单元,通过“先粗切定位、后精切修整”的工序,降低单次切割的受力面积。这种物理层面的拆解能够显著减少刀具在复杂路径中的停顿和急停,使机械或手工操作保持更稳定的运行节奏。对于打样人员而言,这意味着无需在每一次转角处进行精细的微调,而是依靠分段点的累积误差控制来维持整体精度,从而在操作层面简化了动作的复杂度。
作业效率的提升直接依赖于切割路径的算法优化与物理执行的匹配。在实际操作中,打样人员通常会预先规划切割顺序,优先处理内部结构或高难度转角,进行外轮廓的最终定型。这种顺序安排避免了材料在切割过程中因悬空或松动产生的位移,确保了后续切割基准的稳定性。当切割任务被分解为若干个短路径段时,操作人员可以更清晰地监控刀具状态,及时发现磨损或卡顿现象并进行干预,减少了因设备故障或材料问题导致的返工率。这种以空间换时间、以分解换稳定的策略,是提升单位时间产出量的关键物理基础。
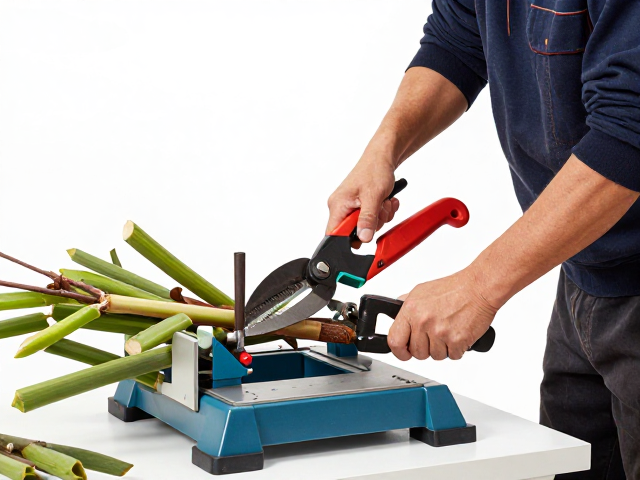
工装夹具与定位系统的协同优化
稳定的从属支撑是分段切割中不可忽视的变量。农林修枝材料如树枝、木条等,其硬度与韧性差异极大,若缺乏有效的夹持力,分段切割时的振动会导致切口偏移。优化作业效率的关键在于引入模块化夹具系统,通过可调式压块或真空吸附平台,快速固定不同直径和形状的材料。打样人员在使用此类工装时,能够大幅缩短装夹和校准时间,使每次分段切割的起始位置保持高度一致。这种标准化装夹流程消除了重复测量和对刀的隐性时间消耗,使得分段切割的每一个环节都能严格遵循既定的参数执行。
定位基准的精确建立是确保分段误差可控的前提。在实际打样过程中,打样人员常利用高精度靠山或激光定位辅助线,在材料表面建立严密的坐标网格。每次切割完成后,无需重新寻找全局基准,而是依据局部坐标系进行下一段的接续。这种局部基准的叠加效应,使得整体轮廓的误差被限制在公差范围内。同时,清晰的定位标记减少了操作时的视觉搜索时间,使手部动作更加跟随手眼协调的自然节奏,进一步压缩了非生产性时间。工装与定位系统的紧密配合,为分段切割提供了稳定的物理环境,是效率优化的硬件保障。
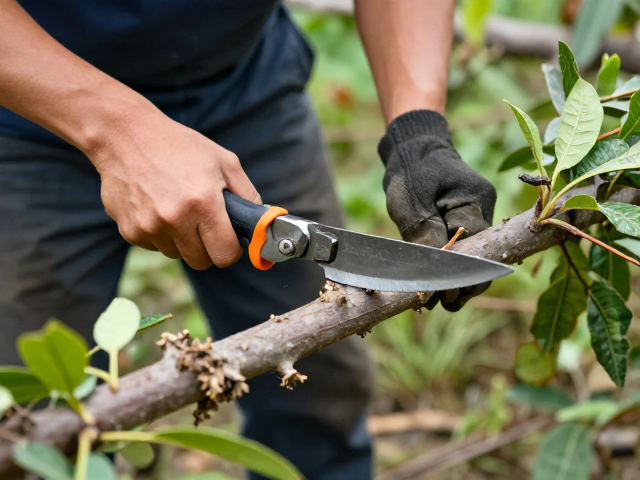
刀具管理与切削参数的动态调整
分段切割对刀具的负载分布提出了特殊要求。由于切割路径被断开,刀具在每一段的起始和结束阶段承受的冲击力较大,长期运行易导致刃口钝化或崩缺。打样人员需根据材料特性,动态调整进给速度和转速,避免在分段连接处产生毛刺或烧焦。例如,在处理较硬的农林木质材料时,采用较低的进给速率配合高转速,可以获得更平滑的分段切面,减少后续打磨工序。这种参数上的微调虽然增加了准备工作的细致度,但通过减少后期处理时间,反而在整体作业周期中实现了效率的正向累积。
刀具寿命的管理直接影响连续作业的能力。在分段切割模式下,刀具的磨损往往集中在分段起点和终点。打样人员可通过观察切屑形态和切割声音,实时判断刀具状态,并在最佳时机进行刃磨或更换,避免在切割中途因刀具失效导致整件报废。建立标准化的刀具更换与检查节点,使得维护工作融入作业流程,而非作为中断项出现。这种预防性的维护策略,保证了分段切割过程的连续性,减少了因工具问题导致的停工待料或等待时间,从而维持较高的作业密度。
数据反馈与流程迭代机制
每一次分段切割都是一次数据生成的过程。打样人员通过记录不同分段下的切割时间、刀具损耗情况以及成品合格率,逐步建立起针对各类材料的数据库。这些真实可查的数据并非静态存储,而是用于指导后续作业的参数设定。例如,当发现某类韧性木材在第三分段时容易出现撕裂,系统或人员可自动调整该分段的切割角度或速度。这种基于数据反馈的微调,使得作业流程具有自我进化能力,不断逼近理论上的最优效率点。
流程迭代的核心在于对无效动作的剔除。通过复盘分段切割的全过程,打样人员识别出装夹、对刀、移动等环节中的冗余步骤,并通过优化工位布局或简化操作流程予以消除。例如,将常用刀具放置在伸手可及的区域,或将标准件夹具设置为快速释放模式,这些细微的改变在大量重复作业中会累积出显著的时间节省。这种持续改进的理念,使得分段切割不再是一种被动的应对手段,而成为一种主动优化作业流的工具,推动整体工作效率向更高水平演进。