 专业作业刀具
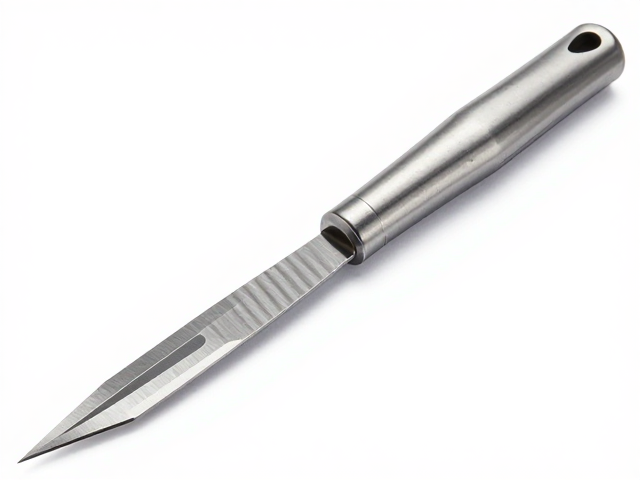
数控加工窄刃手工刀,高精度定制与规格解析
数控加工在窄刃手工刀制造中的技术优势 数控加工技术通过高精度机床对刀具材料进行微米级的切削与成型,为窄刃手工刀提供了传统手工锻造难以企及的尺寸稳定性。在制造过程中,CNC机床能够严格遵循CAD模型,对刀刃的厚度、角度以及
CATEGORY · 分类
「专业作业刀具」:刀具类型与功能下的一个细分方向,共 551 篇,先看动作与结构,再看材料与养护。
共 551 篇
本页 12 篇,按分类分组展示;筛选按钮会跳转到对应分类页,排序只改变当前页的顺序。
专业作业刀具
数控加工在窄刃手工刀制造中的技术优势 数控加工技术通过高精度机床对刀具材料进行微米级的切削与成型,为窄刃手工刀提供了传统手工锻造难以企及的尺寸稳定性。在制造过程中,CNC机床能够严格遵循CAD模型,对刀刃的厚度、角度以及
 专业作业刀具
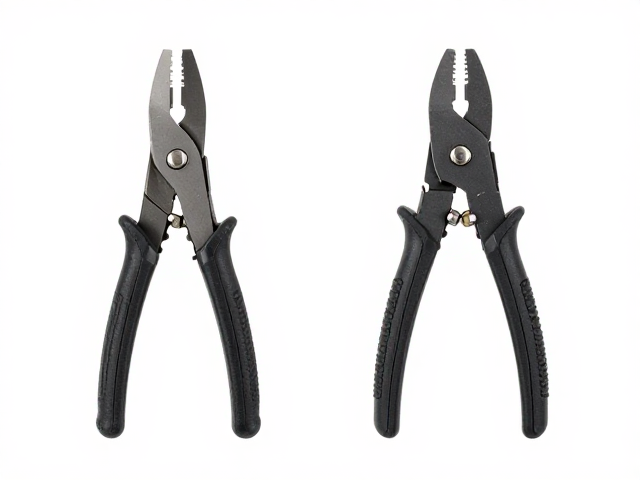
宽刃剥线刀的核心优势与适用场景 宽刃剥线刀在设计上通常拥有较宽的金属刀片和特殊的弧度结构,这种物理形态使其在处理多股软线、扁平排线或较粗的硬线时,能提供更均匀的受力分布。相比传统窄刃工具,宽刃结构减少了因接触面积过小而导
 专业作业刀具
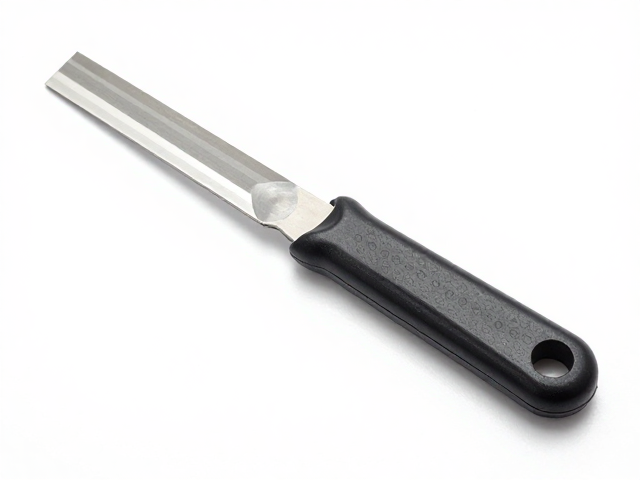
窄刃修边刀的几何结构与适用场景 窄刃修边刀的核心在于其刃口的宽度与角度设计,通常刃宽在0.5毫米至2毫米之间,这种精密的几何结构专门应对高难度细节作业。在模型制作、精密电子拆解或微缩景观搭建中,材料表面往往存在极小的毛刺
 专业作业刀具
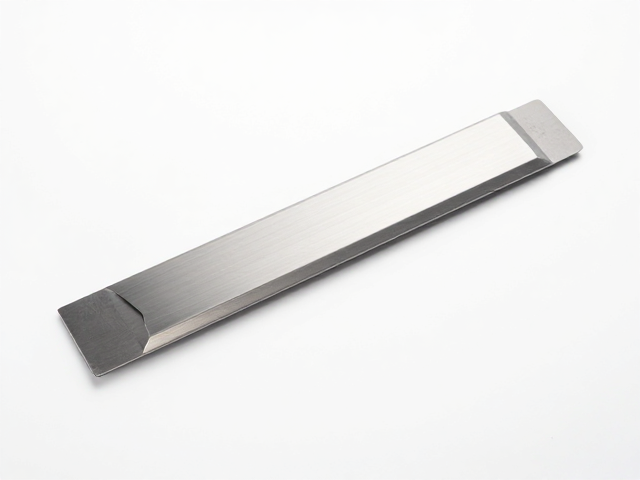
重型高强度贴膜刀的核心材质与工艺标准 木材安装场景中常用的重型贴膜刀,其刀体通常采用高碳工具钢或经过特殊热处理的不锈钢制成,这种材质能在保持锋利切削刃口的的同时,提供极高的抗冲击强度。对于需要处理实木拼板或高密度纤维板的
 专业作业刀具
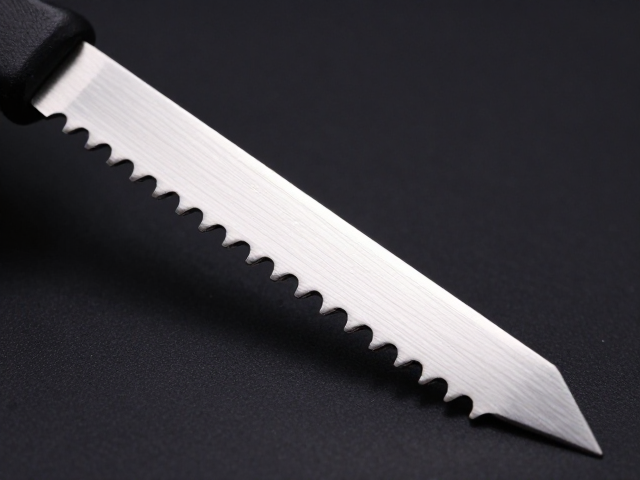
锯齿刃的设计逻辑与适用场景 亚克力切割刀的核心差异在于刀刃形态,其中锯齿刃设计专为处理高硬度或脆性材料优化。这种结构通过多点接触分散切割应力,避免传统平刃在切入亚克力时因受力集中导致材料开裂或崩边。对于厚度在2mm至10
 专业作业刀具
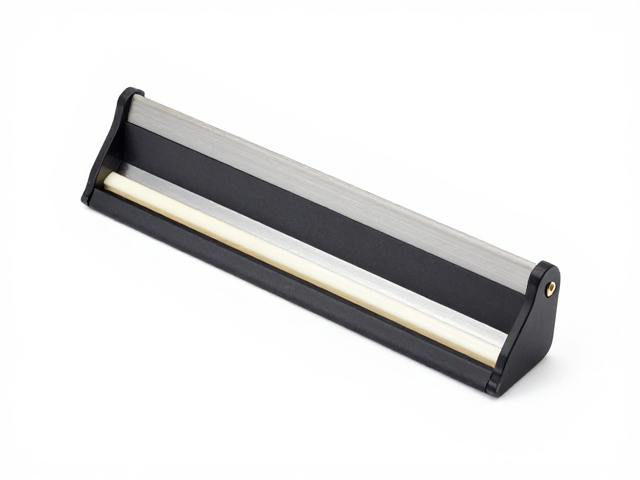
刮膜刀核心结构与拆卸前的安全准备 刮膜刀作为印刷与裁切设备中的关键易损件,其结构通常由高硬度合金刀片、固定压板以及调节螺栓三部分紧密配合而成。在实际操作中,许多用户容易忽视拆卸前的断电与锁定步骤,这极易导致设备意外启动或
 专业作业刀具
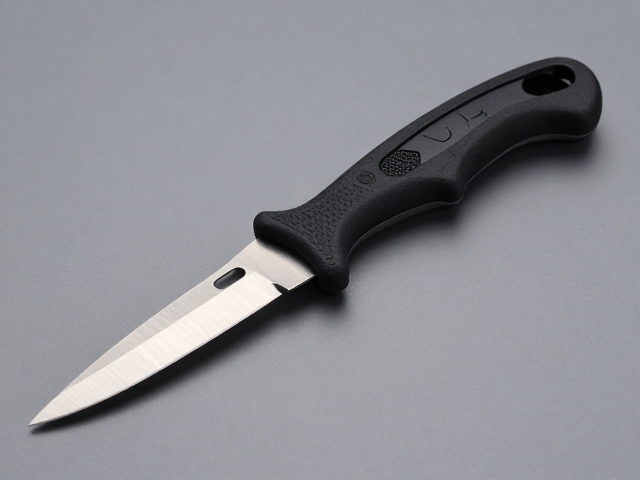
材质基底:增强尼龙柄的力学优势与握持逻辑 刀片手柄的材质选择直接决定了工具在长期使用中的结构稳定性,增强尼龙(通常指PA66加玻纤)因其高机械强度和耐候性,成为工业与家用高频场景的主流选择。这种材料具备优异的抗冲击性能,
 专业作业刀具
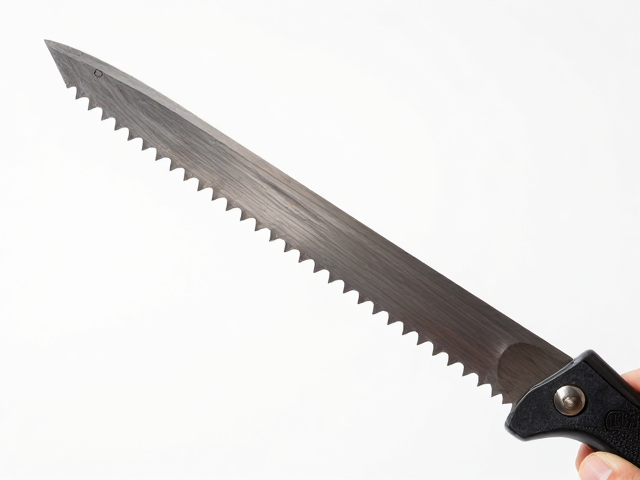
锯齿刃的物理特性与切割机理 镰刀作为传统的农具,其刀刃形态经历了从平直到锯齿的演变,这种变化直接影响了切割时的受力模式。平直刀刃主要依靠锋利的刃口对植物茎秆进行剪切,需要较大的横向剪切力,容易卡在较粗的茎秆中。相比之下,
 专业作业刀具
材质决定刀片的物理极限 美工刀刀片在作业过程中遭遇崩裂,通常并非因为用力过猛,而是材料内部的微观结构无法应对剪切应力。高碳钢虽然硬度极高,能保持长久的锋利度,但其晶体结构较为脆硬,在切割硬质材料或遭遇侧向扭力时,极易产生
 专业作业刀具
柳叶刀期刊对机械结构安全性的医学视角关联 在临床急救与创伤处理的文献数据库中,柳叶刀(The Lancet)常就意外伤害的预防机制发布深度研究,强调人体工程学设计与操作安全性对降低医疗事故或意外损伤的重要性。虽然该期刊主
 专业作业刀具
平口刀标准替换刀片的核心选型逻辑 在精密加工场景中,平口刀(即铣刀)的刃口状态直接决定了切削效率与表面质量,而选择标准替换刀片并非简单的尺寸匹配,而是需要综合考量基体材质、涂层工艺以及几何角度。工业级平口刀通常采用硬质合
 专业作业刀具
刀片更换机制的设计逻辑 美工刀的核心优势在于其模块化设计,这种设计允许用户定期更换磨损或钝化的刀片,从而保持切割面的整洁与精准。传统的固定式刀具需要整刀报废,而可换刃结构通过精密的卡槽与锁定装置,实现了刀片的快速拆装。这
这个分类下暂时没有内容,换一个分类看看。
「专业作业刀具」共收录 551 篇条目,当前查看细分方向「专业作业刀具」。选购时先看自己最常做的动作,再看刀身厚度、刃口角度与维护习惯;凡是无法从刀身结构与工序上验证的说法,例如具体厂商的销量、价格与获奖记录,都不写进正文。所有参数给的是常见区间,不是某一款产品的实测值。
《工艺与材质》(981 篇)《手工刀具品牌》(403 篇)《手工刀具使用场景》(255 篇) 按刀具类型、工艺、品牌与场景继续找,比只对着参数表逐项打勾更有效。