
材质决定刀片的物理极限
美工刀刀片在作业过程中遭遇崩裂,通常并非因为用力过猛,而是材料内部的微观结构无法应对剪切应力。高碳钢虽然硬度极高,能保持长久的锋利度,但其晶体结构较为脆硬,在切割硬质材料或遭遇侧向扭力时,极易产生微裂纹并迅速扩展至崩刃。相比之下,高碳不锈钢通过调整碳含量与铬元素的比例,在硬度与韧性之间找到了更优的平衡点。这种材质在受到冲击时能通过微小的形变吸收能量,从而避免断裂。
不同批次的钢材冶炼工艺也会显著影响最终性能。真空脱气技术能有效降低钢中的硫、磷等杂质含量,减少夹杂物对金属基体的割裂作用。杂质越少,金属晶粒越细腻,刀片在极端受力下的完整性就越强。选择经过严格热处理工艺的刀片,能确保其内部马氏体分布均匀,这种均匀性是防止刀片在切割过程中突然断裂的关键物理基础。
热处理工艺重塑材料性格
同样的钢材原料,经过不同的热处理流程,其最终表现可能截然不同。淬火温度与保温时间的控制,直接决定了刀片硬度的上限。过高的淬火温度会导致晶粒粗大,虽然表面硬度提升,但内部韧性大幅下降,稍微磕碰便会崩口。因此,精准控温的热处理工艺能让刀片在保持切割顺滑度的同时,拥有足够的“余量”来应对意外冲击。
回火处理则是平衡硬度与韧性的一步关键工序。通过在中低温区间进行多次回火,可以消除淬火产生的内应力,使碳化物析出更加均匀。这一过程能显著提升刀片的抗疲劳性能,使其在长时间连续切割中不易因金属疲劳而出现隐性裂纹。经过良好回火处理的刀片,即使在切割较厚的纸板或软性塑料时,刃口依然能保持稳定,不会出现卷边或崩缺现象。
刃口几何结构的影响
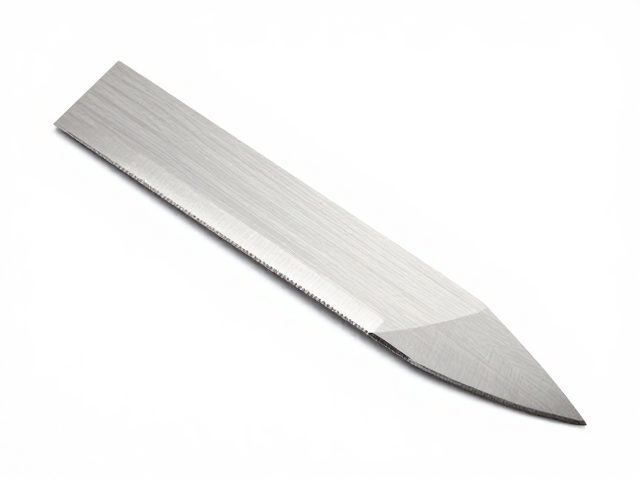
刀片的厚度与刃口角度设计,是决定切割顺滑度与耐用性的另一大变量。薄型刀片通常具有更小的刃口角度,这使得切入阻力极小,切割体验极为跟手,适合精细作业。然而,过薄的刃口在遇到不均匀受力时,应力集中现象明显,容易导致局部崩裂。因此,对于需要兼顾强度与顺滑度的场景,中等厚度的刀片配合优化的刃口弧度,能更好地分散剪切力。
刃口的微观打磨质量同样不容忽视。镜面抛光的刃口能减少与材料的摩擦系数,使切割动作更加流畅,减少卡顿带来的侧向力。如果刃口存在肉眼难以察觉的微观缺口或毛刺,这些缺陷会在切割瞬间成为应力集中点,迅速扩大为崩裂源头。高质量的刀片在出厂前通常经过严格的刃口检测,确保每一处切割面都平整光滑,这是保障切割顺滑且不易崩裂的重要物理保障。