
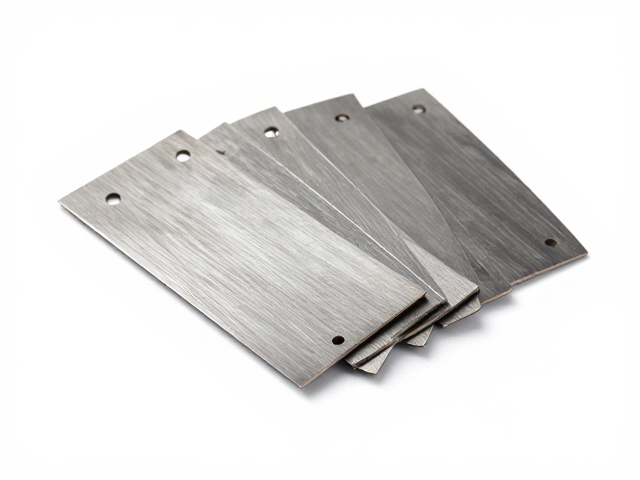
刀片材质与热处理工艺的核心差异
木工加工中常用的备用刀片主要分高速钢(HSS)、硬质合金(Carbide)以及部分特殊工况使用的陶瓷或镀层刀片。高速钢刀片具有较好的韧性,在遇到木材内部的结节或硬物时不易崩刃,适合处理实木及含有不规则纹理的材料。其热处理工艺决定了刀刃的保持性,优质的高速钢通常经过多次淬火和回火,硬度通常保持在HRC62-65之间,这一区间能平衡锋利度与耐用性。
硬质合金刀片则由碳化钨粉末通过粉末冶金技术烧结而成,表面常经过TiAlN或TiCN等多层镀膜处理以提升耐磨性和耐热性。这类刀片硬度极高,通常超过HRC70,能够长时间保持锋利状态,特别适合处理刨花板、密度板等含有胶黏剂的复合材料。不同品牌的刀片在合金颗粒粗细和涂层厚度上的工艺差异,直接影响了切削面的光洁度和排屑效率,选择时需关注其微观结构描述而非单一硬度数值。
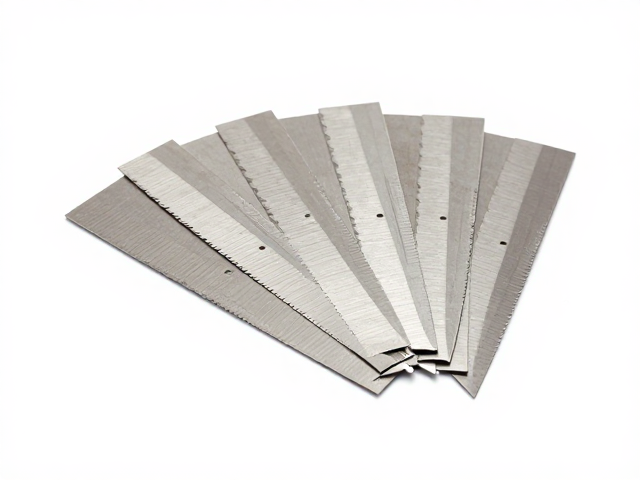
几何角度与刃口设计的从属关系
刀片的几何角度直接影响切削阻力和散热效果,前角的设计决定了切入木材的难易程度。大前角刀片切削轻快,表面光洁度高,但刃口强度相对较弱,适合精加工;小前角刀片刃口强度高,耐冲击,适合粗加工或处理含水率较高、质地不均的木材。刃口形状通常分为直刃、波浪刃或微齿设计,直刃适用于常规刨切,而微齿设计能有效减少木材纤维撕裂,降低表面毛刺产生的概率。
刃口的微观处理同样至关重要,包括刃口的抛光度、倒角尺寸以及防粘涂层。高精度的刃口抛光能减少切削过程中的摩擦热,延长刀片寿命。部分专用刀片在刃口附近设计了微小的排气槽或特殊涂层,用于防止木屑粘附,这在加工高粘性木材或长时间连续作业时能显著提升稳定性。选购时需确认刀片规格表中标注的前角和后角数值,并结合具体加工木材的硬度进行匹配,而非盲目追求通用型参数。
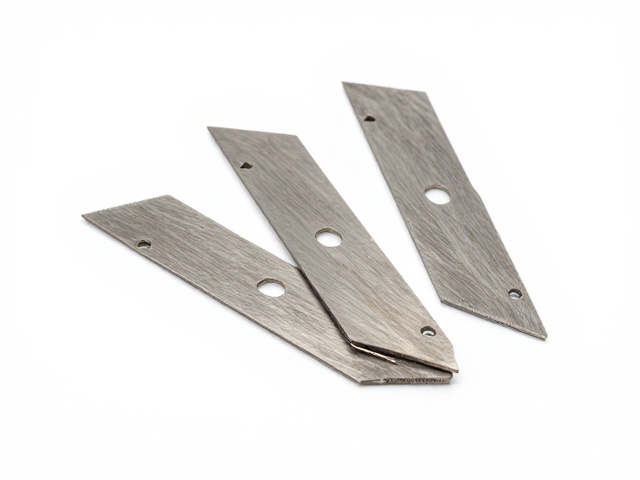
安装精度与夹具匹配的硬性指标
刀片能否发挥最佳性能,高度依赖于机床主轴与刀轴夹具的精度。不同品牌的木工机械,其刀轴直径、夹持宽度以及压紧方式存在差异。选购备用刀片时,必须核对刀片的总厚度、有效切削宽度以及安装孔位尺寸,确保与现有设备完全兼容。过大的公差会导致刀片在高速旋转时产生振动,不仅影响加工精度,还可能引发安全事故。
夹具的清洁度与压紧力均匀性是保障刀片稳定运行的关键。在安装前,需彻底清除刀轴上的木屑和油污,确保刀片底座与刀轴接触面平整。压紧螺栓的扭力需使用扭力扳手按设备说明书标准施加,避免因受力不均导致刀片变形或松动。对于使用刀排系统的设备,还需检查刀排侧面的导向槽是否有磨损或变形,确保刀片在更换后能精准定位,维持原有的切削轨迹。
使用周期管理与存储防护规范
刀片的使用寿命受多种因素影响,包括木材种类、进给速度以及切削参数。在正常加工环境下,硬质合金刀片通常可使用数周至数月,而高速钢刀片因韧性较好,可通过定期打磨恢复锋利,使用周期相对灵活。当发现切削声音异常、表面出现毛刺或需加大推力才能推进木材时,表明刀片刃口已磨损或崩缺,应及时更换或打磨,避免强行使用导致电机过载或木材损坏。
存储环境对刀片状态的影响不容忽视。高碳钢刀片极易受潮生锈,存放时需涂抹防锈油并置于干燥通风处。硬质合金刀片虽耐腐蚀,但应避免与硬物碰撞导致微观裂纹扩展。建议将备用刀片放置在专用刀盒中,每片刀片独立分隔,防止相互摩擦损伤刃口。定期检查存储环境湿度,特别是在雨季或潮湿地区,可放置干燥剂以延长刀片闲置期的保存质量。