
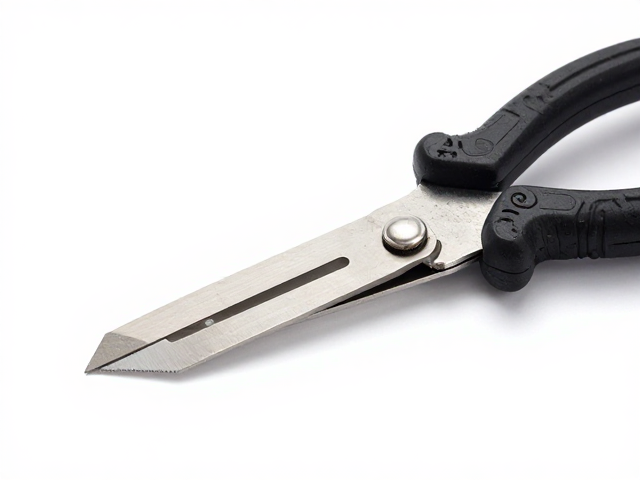
修边刀核心差异:弧形刃为何能优化切割逻辑
修边刀作为图文处理与手工裁切中的常见工具,其刀片形态直接决定了作业时的受力状态与行进轨迹。传统的直线刃口在应对不规则边缘或复杂图形时,往往因为接触点单一,容易在纸张纤维密集处产生阻滞,导致切口不平整或需要反复修整。相比之下,弧形刃设计通过改变刀刃与材料的接触几何关系,使得切割动作不再是垂直向下的线性挤压,而是形成了一种带有微弧度的滑动切割路径。这种结构特征使得刀刃能够更自然地贴合纸张边缘的微小起伏,减少了因受力不均导致的纸张偏移或起皱现象。
在实际操作场景中,弧形刃的曲率半径直接影响切割的平滑度与行程效率。较平缓的弧度有助于在长距离切割中保持刃口与纸面的稳定接触,降低因手腕微小抖动造成的切歪风险;而较明显的弧度则能提供更集中的初始切割点,便于快速切入材料。对于需要处理厚卡纸、卡片或多层纸张的用户而言,弧形刃能够分散局部压强,避免单点过载导致的刀片卡顿或崩口。这种物理结构上的优化,本质上是通过改变力学传递方式,让切割过程更加跟手,从而提升整体操作的流畅性。
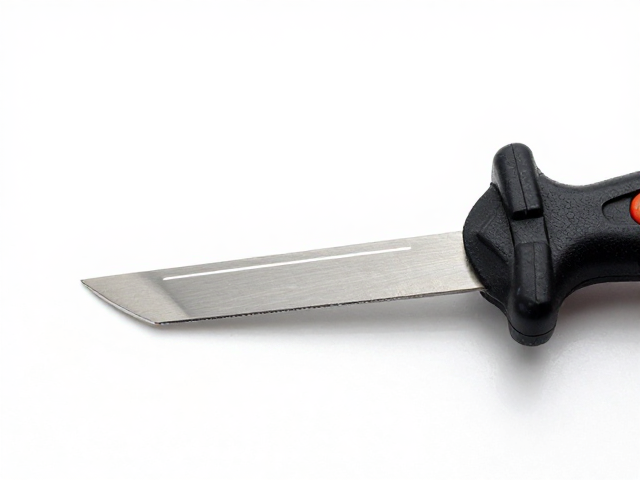
材质与工艺:决定耐用性与切割精度的关键
刀片基材的选择是衡量修边刀性能的基础指标,目前市场上常见的材质主要包括高碳钢、不锈钢以及部分高端型号采用的粉末冶金钢。高碳钢通常具备较高的硬度保持性,刃口锋利度初始表现优异,但防锈性能相对较弱,需要在使用后及时清洁干燥。不锈钢材质则在耐腐蚀性和日常维护便利性上表现更佳,适合潮湿环境或高频次使用的办公场景。粉末冶金钢因制造工艺特殊,能在保证硬度的同时提供更好的韧性,减少崩刃风险,但通常出现在定位较高的产品中,价格区间相对集中且透明。
刃口处理工艺同样会影响最终的使用体验,精细的研磨角度决定了切割时的阻力大小。过于尖锐的研磨角度虽然切入轻松,但长时间使用容易卷刃或变钝;而经过特殊钝化处理或采用微锯齿设计的刃口,则在切割覆膜纸张或带有涂层的材料时表现更佳,能有效防止纸张表面涂层脱落。此外,刀片的厚度与韧性平衡也至关重要,过薄的刀片在切割硬质材料时易发生形变,导致切口歪斜;而过厚的刀片则可能增加切割阻力。用户在选购时,应关注刀片边缘的均匀度以及无肉眼可见的崩缺或毛刺,这些细节直接反映了制造工艺的水平。
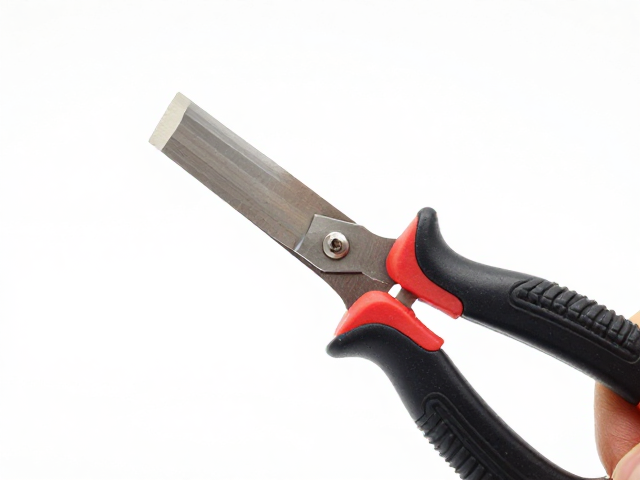
手柄与人体工学:掌控精度与舒适度的延伸
修边刀的手柄设计直接影响长时间作业的舒适度与控制精度。常见的手柄材质包括硬质塑料、橡胶包覆以及金属材质,其中橡胶包覆手柄因具备更好的防滑性和缓冲效果,能有效吸收切割时的反作用力,减少手部疲劳。手柄的形状设计需符合人体工学握持习惯,无论是直柄、T型柄还是带防滑纹理的异形柄,核心目标都是提供稳固的着力点,确保在施加切割压力时手腕处于自然放松状态。过细或过粗的手柄都会增加控制难度,因此选择时需考虑使用者的手型特征。
刀柄与刀身的连接结构决定了整体工具的稳固性。高强度注塑或金属铆接方式能确保刀片在承受侧向力时不发生松动或晃动,这是保证切割直线度或曲线平滑度的前提。部分设计还考虑了刀片角度调节功能,允许用户根据纸张厚度或材质特性微调切割角度,从而优化切入效果。此外,手柄表面的纹理处理也会影响摩擦力,在手指出汗或纸张粉尘较多时,良好的防滑纹理能防止工具滑脱,提升操作安全性。对于需要精细剪裁的用户,手柄的平衡点分布也会影响操控的跟手性,重心过于靠前或靠后都可能影响切割的稳定性。
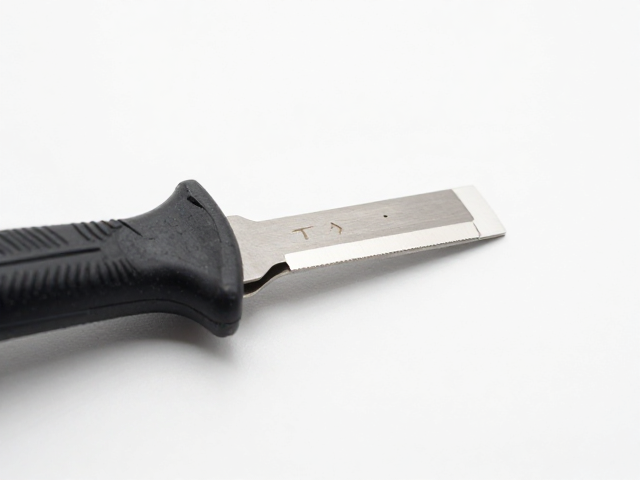
使用场景匹配:根据材料特性选择合适规格
不同材质的纸张或包装材料对修边刀的性能要求存在显著差异。对于普通的A4打印纸或薄型复印纸,常规的弧形刃修边刀即可应对,重点在于刃口的锋利度与手柄的跟手性。然而,当处理厚卡纸、名片纸或覆膜材料时,需要选用刀片硬度更高、刃口更坚韧的型号,以防止刀片在切入厚料时发生偏移或崩刃。对于带有特殊涂层或表面纹理的纸张,如珠光纸、牛皮纸或瓦楞纸板,弧形刃的平滑切割特性能有效减少表面损伤,保持材料原有的质感。
在涉及复杂图形切割或曲线修边时,弧形刃的优势更为明显。由于曲线切割需要刀具不断改变方向,直线刃容易因接触点变化导致切割线抖动,而弧形刃通过多点接触和滑动切割,能更顺畅地跟随时钟方向或逆时针方向的曲线变化。对于需要处理多层纸张的情况,刀片的高度调节功能或专用的高刃口设计能确保每一层纸张都被均匀切割,避免底层纸张残留或上层纸张切割不全。此外,对于非纸质材料如薄塑料片、泡沫板等,需确认刀片材质是否具备足够的硬度与耐磨性,以免快速磨损影响使用寿命。