
机械回缩原理与核心组件解析
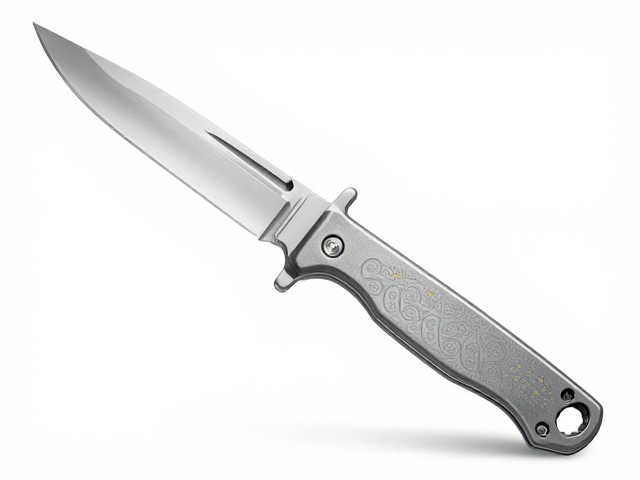
单刃自动回缩刀的核心在于其内部的弹簧加载机制与卡扣锁定系统的精密配合。当雕刻刀柄端受到向内的挤压或释放压力时,内部的弹簧组件会迅速推动刀片基座向手柄内部移动,使锋利的切削刃完全退入保护壳中。这种纯机械结构的设计消除了对电子元件或复杂电路的依赖,确保了在潮湿、粉尘较多的雕刻环境中依然能保持稳定的机械性能。刀片通常采用高碳钢或硬质合金材质,通过精密的冲压或研磨工艺制成单刃形状,这种设计不仅降低了切削阻力,还使得更换刀片时的对准更加便捷,减少了因刀片偏移导致的刻痕失控风险。
刀片与手柄的连接处设有防滑纹理与定位槽,确保在高速旋转或大力按压的操作过程中,刀片不会发生松动或意外脱落。部分高端型号采用了航空级铝合金作为手柄主体,表面经过阳极氧化处理,既提升了握持的摩擦力,又增强了耐腐蚀性。在回缩过程中,限位销的作用至关重要,它精确控制刀片回缩的深度,防止刀片完全陷入手柄内部导致无法再次弹出使用。这种机械结构的可靠性经过了长期的工业验证,使得刀具在频繁开合的过程中,依然能保持顺滑的操作手感,避免了传统固定式刀具因刀片外露而造成的意外划伤问题。
安全操作规范与场景应用
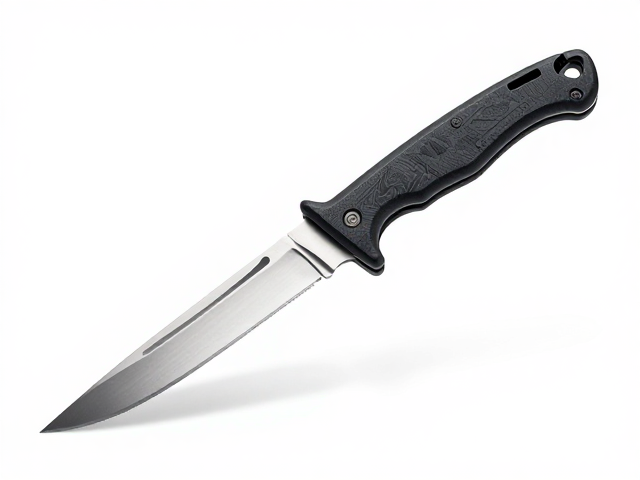
在进行精细木雕或模型制作时,操作者应始终保持刀具处于非工作状态时的回缩锁定模式。只有在刀刃接触材料表面并施加适当向前的推力时,刀柄末端的触发装置才会克服弹簧阻力,使刀片伸出预设的工作长度。这种“按需伸出”的特性极大地降低了在移动刀具或整理工作台时发生意外切割伤的概率。特别是在处理曲面或复杂线条时,操作者可以通过调整施力角度来控制切削深度,一旦停止施力或刀具从材料表面滑脱,刀片会自动回缩,避免了因手滑导致的深度失控或材料崩裂。
对于不同硬度的材料,如软木、硬木、塑料或复合材料,建议根据材料的特性选择合适的刀片伸出长度。过长的伸出会增加杠杆效应,导致切削不稳定;而过短的伸出则可能因接触面积不足而影响切削效率。操作时应保持手腕放松,利用手臂的自然摆动带动刀具,而非依赖蛮力按压。在雕刻过程中,若遇到木材节疤或硬质杂质,刀具的自动回缩功能可以提供额外的缓冲,防止刀片因瞬间冲击过大而崩口或断裂。此外,保持工作区域的整洁,及时清理木屑,有助于观察刀具状态,确保每一次切削都在可控范围内进行。
日常维护与刀片管理
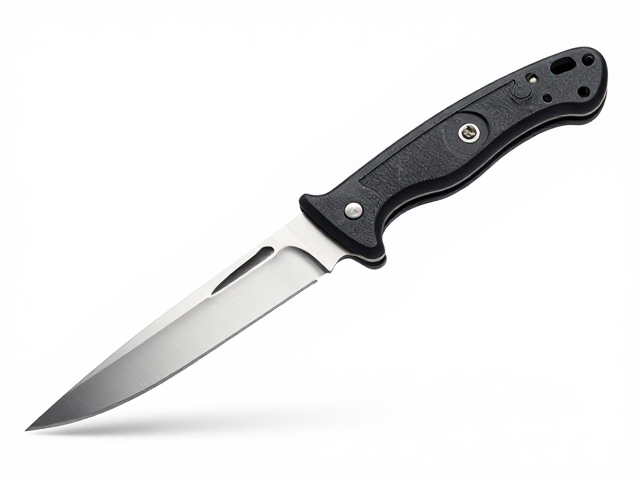
刀具的清洁与保养是维持其机械性能的关键。每次使用结束后,应使用干燥的软布擦拭刀柄及刀片暴露部分,去除残留的木粉、油脂或腐蚀性物质。特别注意检查刀片与手柄结合处的缝隙,确保没有异物卡滞,以免影响回缩机构的灵敏度。对于长期闲置的刀具,建议在刀片表面涂抹少量防锈油,并存放在干燥、通风的环境中,避免潮湿空气导致金属部件氧化生锈。定期检查弹簧组件的弹性状态,若发现回缩速度明显变慢或无法完全锁定,需及时联系专业维修人员进行检测,切勿自行拆解核心机械结构,以免破坏原有的安全平衡。
刀片作为消耗品,其锋利程度直接影响雕刻质量与安全性。当发现切削阻力明显增大、材料表面出现毛刺或刻痕不清晰时,应及时更换新刀片。更换刀片时需严格遵循产品说明,使用专用工具旋松固定螺丝,取下旧刀片并清理安装槽内的污垢,再装入新刀片并均匀拧紧。务必确认刀片安装到位且无松动,方可进行后续操作。不同批次的刀片在厚度或刃口角度可能存在微小差异,建议在更换后进行一次空载测试,确认回缩与伸出动作顺畅无阻。建立规范的刀片管理记录,追踪使用情况,有助于更好地规划采购与库存,确保雕刻工作的连续性。