
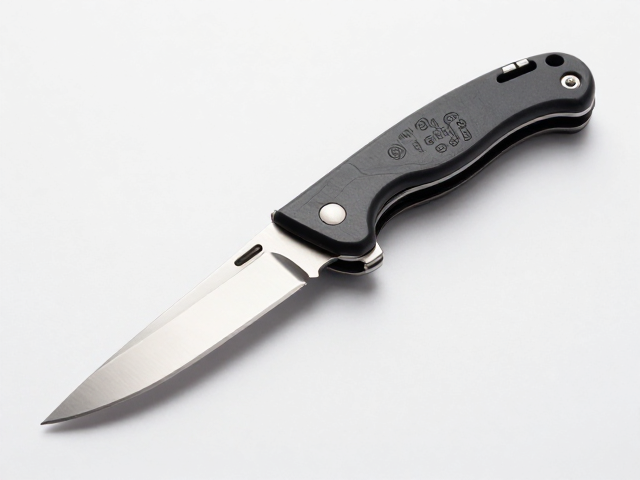
自动回缩刀与雕刻刀的核心差异
在精密加工与模型制作领域,刀具的选择直接决定了加工效率与表面质量。自动回缩刀,通常指在电动雕刻机或CNC设备中使用的弹簧式或机械式自动复位刀头,其核心特征在于刀尖具备径向或轴向的弹性伸缩功能。当刀尖接触材料表面发生偏转或受阻时,内部弹簧结构会自动压缩,待切削力消失后迅速回位。这种结构常见于需要应对复杂曲面或材质不均的工作场景,能有效减少断针风险,提升连续作业的安全性。
相比之下,传统雕刻刀多为刚性结构,包括单刃、双刃或多刃的固定式刀头。这类刀具没有自动复位机制,依靠刀具本身的几何形状和刚性支撑进行切削。单刃雕刻刀是其中最为基础的类型,仅拥有一个切削刃,结构简单,制造成本低,且易于研磨修复。在需要精细线条勾勒或浅层浮雕加工时,刚性单刃刀能提供极高的稳定性,但其对操作者的手法稳定性及材料平整度要求较高,一旦受力不均极易造成崩口或轨迹偏差。
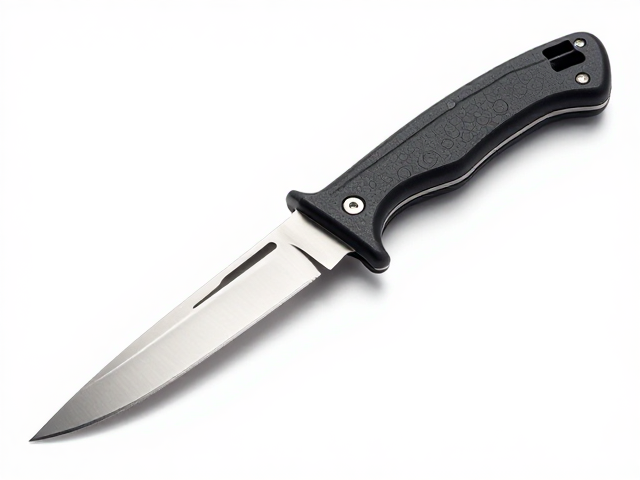
单刃结构的力学优势解析
单刃雕刻刀的设计逻辑在于极简与专注。由于只有一个切削刃参与工作,切削过程中的受力点集中,使得切屑排出路径单一且直接。这种结构减少了刀具与材料之间的摩擦面积,从而降低了切削阻力和发热现象。在处理木材、软塑料或复合材料时,单刃刀能够形成较为干净的切面,避免出现多刃刀可能产生的撕裂或毛刺现象。对于需要高表面光洁度的精细作业,单刃刀的线性切削特性使得纹理更加均匀一致。
此外,单刃结构的几何角度通常可以根据加工需求进行定制或调整。通过改变刀尖角度和刃口宽度,可以适应不同硬度和厚度的材料。例如,较尖的刀尖适合刻画极细的线条,而较宽的刃口则适用于大面积的浅层去料。这种灵活性使得单刃刀在手工雕刻和小型精密加工设备中占据重要地位。其刚性的物理特性也使得刀具在垂直切削时具有更好的依从性,能够严格遵循预定的Z轴轨迹,确保加工尺寸的精确度。
适用场景与效率考量
自动回缩刀在处理非规则表面时表现出显著优势。当材料表面存在微小起伏或硬度不均时,自动回缩机制能吸收冲击力,防止刀尖因瞬间过载而折断。这在批量生产或自动化加工中尤为重要,因为它降低了因刀具损坏导致的停机时间和废品率。然而,自动回缩刀在极端精细的线条刻画中可能存在响应延迟,弹簧的弹性形变需要微小的时间过程,这在需要极高瞬时响应的高速加工中可能成为限制因素。
单刃雕刻刀则在需要极致精度和表面质量的场景中更受青睐。由于其刚性连接,刀具与主轴之间几乎没有弹性形变,因此在加工高精度模具或需要严格公差配合的零件时,能提供最佳的尺寸稳定性。在手工操作中,单刃刀能直接反馈切削阻力,使操作者能通过手感判断切削状态,进行微调。对于需要长时间稳定切削且材料平整度较高的任务,单刃刀能保持更一致的切削性能,且维护成本相对较低,无需担心弹簧疲劳或机械结构失效。
维护与长期使用成本
自动回缩刀的内部包含精密的弹簧或机械复位组件,随着使用时间增加,弹簧可能出现疲劳现象,导致回缩力不足或回位不跟手。这会影响加工的一致性,甚至导致切削深度不稳定。此外,自动结构通常较为复杂,一旦内部零件损坏,往往需要整体更换刀头,无法像单刃刀那样通过简单的研磨来恢复性能。对于高频使用的工业环境,自动刀头的更换频率可能高于单刃刀,从而增加长期耗材成本。
单刃雕刻刀的维护相对简单直接。刃口磨损后,可通过磨刀石或专用研磨工具进行修复,恢复其原始几何形状。这种可再生性使得单刃刀在长期使用中的总成本通常低于自动回缩刀。然而,单刃刀的修复需要一定的技巧和时间,且修复后的刃口精度可能略低于出厂状态。此外,单刃刀在遭遇意外撞击或过载时容易崩刃,一旦损伤严重,通常只能报废,无法修复。因此,在使用单刃刀时,操作规范和防护措施显得尤为重要,以延长刀具的使用寿命。