
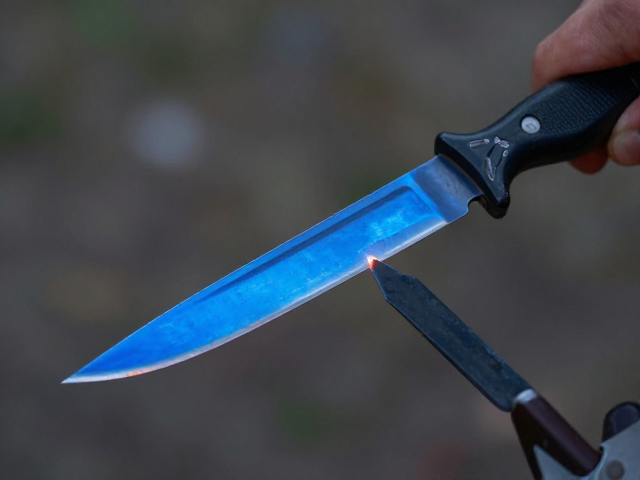
户外烧蓝刀修形整刃的核心逻辑与前期准备
烧蓝工艺赋予刀具独特的抗氧化层与视觉美感,但高温加热后的钢材硬度分布与原始状态存在差异,修形阶段需严格遵循钢材特性。操作前务必确认钢材的热处理硬度范围,通常户外实用刀具多采用58-62HRC的硬度区间,过高的硬度会导致修形时刀刃极易崩口,过低则影响保持性。准备高目数的金刚石磨盘或陶瓷磨石,建议从400-800目开始进行宏观修形,随后逐步过渡到1000-3000目进行刃口精细化处理。同时,佩戴护目镜与防尘口罩是必要的安全措施,因为修形过程中产生的金属粉尘与石粉对呼吸道和眼部有潜在危害。
修形前的刀具固定至关重要,使用专业的台钳配合软性垫片(如皮革或橡胶)夹持刀柄,确保刀身在受力时不发生位移。对于烧蓝刀,需特别注意保护非刃口区域的烧蓝层,避免在粗磨阶段因过度摩擦导致涂层脱落,影响整体美观与防锈性能。检查刀刃现状,识别出血线、卷刃或严重钝化的区域,针对性地制定从粗到细的研磨路径。若刀刃存在明显缺损,需先在低目数磨石上快速去除多余材料,恢复预设的刃角几何结构,切忌直接使用高目数磨石进行大面积修整,这会大幅降低效率并损伤磨石表面。
手工淬火的关键控制与微观结构调整
手工淬火是提升烧蓝刀实战性能的核心环节,其核心在于对奥氏体相变温度的精准把控。将刀具均匀加热至临界温度以上,此时钢材呈现樱桃红色或橙黄色,需通过经验或测温笔判断最佳入水或入油时机。对于含碳量较高的钢材,油淬能提供较慢的冷却速度,减少因内应力过大导致的开裂风险;若追求极致硬度且钢材韧性较好,空气冷却或分级淬火也是可行的选择。淬火过程中,钢材内部晶体结构转变为马氏体,这一过程不可逆转,因此加热时间的均匀性直接决定了最终硬度的一致性,局部过热会导致该区域脆性增加,极易在后续使用中断裂。
淬火后的回火处理同样不可忽视,它能有效消除淬火产生的内应力,平衡硬度与韧性。将淬火后的刀具放入回火炉或烤箱,温度通常控制在150-200摄氏度之间,保持至少两小时,随后自然冷却。这一过程能使脆性的马氏体转化为回火马氏体,显著提升刀具在户外高强度使用下的抗冲击能力。对于烧蓝刀,回火温度的控制还需考虑烧蓝层的稳定性,过高的回火温度可能导致烧蓝层颜色发生微妙变化或附着力下降。因此,精确的温度曲线管理是确保刀具既锋利又耐用的技术关键。
刃口精细化打磨与烧蓝层保护策略
进入精细打磨阶段,重点在于消除粗磨留下的划痕,形成平滑且锋利的刃口。使用3000-8000目的高目数磨石,配合水或专用润滑液,以稳定的角度和均匀的力度进行推拉研磨。此时需保持刃角的一致性,对于户外刀具,建议采用15-20度的单面或双面刃角,以兼顾切割效率与刃口强度。在打磨过程中,定期用湿布清洁刃口,观察血线的形成情况,理想的血线应均匀、连续且清晰,这标志着刃角对称且研磨充分。对于烧蓝刀,需格外小心避免磨石颗粒嵌入烧蓝层表面,造成永久性污损,必要时可在磨石表面覆盖极薄的棉布或使用专用软性抛光垫。
刃口最终的开锋与抛光是提升切割性能的关键步骤。使用皮革条配合金刚石或氧化铈抛光膏,对刃口进行的修整。这一过程能进一步细化刃口微观结构,使其达到微米级的平滑,从而在切割时减少阻力,提升锋利度。对于烧蓝刀,抛光时应完全避开烧蓝区域,仅处理刀刃本体,以免破坏表面的装饰性涂层。完成后,用无水酒精擦拭刀身,去除残留的抛光膏和油污,检查刃口在光线下是否呈现均匀的反光线条,无崩口或毛刺。这一精细的整刃过程,不仅提升了刀具的使用体验,也延长了刃口在户外复杂环境下的保持时间。
日常保养与烧蓝层长效防护体系
烧蓝刀的日常保养核心在于维持烧蓝层的完整性与刃口的锋利度。使用后应及时清洁刀身,避免食物残渣、汗水或腐蚀性物质长时间附着。清洗时使用中性清洁剂和软布,严禁使用钢丝球或强酸强碱性清洁剂,以免破坏烧蓝层的致密结构。清洗后务必彻底擦干,特别是刀柄与刀身连接处,防止水分渗入导致内部钢材生锈。对于长期存放的刀具,建议在刀身表面涂抹一层薄薄的防锈油或专用保养蜡,形成隔离层,隔绝空气中的湿气与氧气,延缓氧化过程。
刃口的维护需遵循“小修勤补,大修慎跟”的原则。在日常使用中,若发现切割阻力明显增大,可使用高目数磨石或磨刀棒进行快速修整,恢复刃口几何形状。避免在硬质表面(如岩石、瓷砖)上进行切割或敲击,这会迅速导致刃口微观卷曲或崩缺。对于烧蓝层出现的轻微磨损,可通过专业的抛光护理进行修复,但需由专业人员操作,以免因技术不当导致涂层大面积脱落。建立规范的保养记录,监控刀具的使用频率与维护周期,能有效延长刀具的使用寿命,使其在户外环境中始终保持最佳性能状态。