
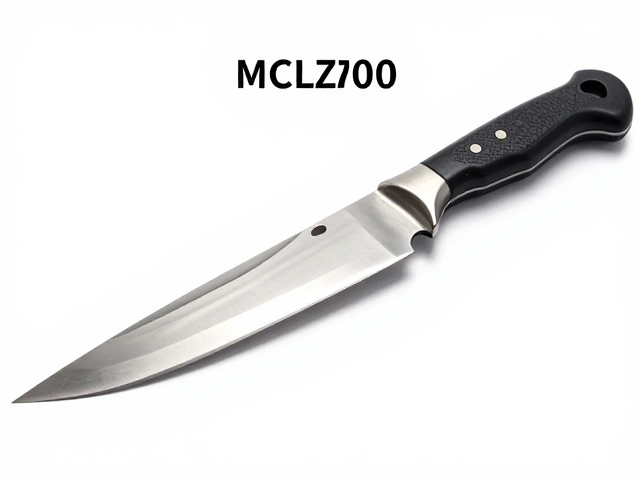
刀具包骨后的粗磨逻辑与去量原则
刀具在完成包骨工序后,刃口处通常残留着大量的胶水与木质纤维,这些杂质不仅阻碍钢材与磨具的有效接触,更会在后续精磨时导致砂纸或磨石迅速堵塞。粗磨的核心目的并非直接形成锋利的刃线,而是通过高目数的金刚石磨盘或粗粒度砂带,快速去除包骨时溢出的胶层及不平整的木材边缘,使刃口轮廓与刀柄骨架初步贴合。此阶段需保持刀具稳定,以较小的接触角度均匀受力,避免因用力过猛导致木材崩裂或钢材局部过热退火。实际操作中,建议从刀背向刃口方向单向推进,利用磨具的切削力剥离多余材料,直至露出清晰的钢材与木材交界线,且无明显胶印残留。
在这一过程中,角度的一致性决定了后续精磨的效率。若粗磨阶段角度忽大忽小,刃口会出现波浪状起伏,后期修正所需的时间将呈倍数增加。经验表明,保持6-8度的研磨角进行粗磨去量,既能有效处理硬质木材胶层,又能减少对钢材微观结构的损伤。操作者需时刻观察磨痕分布,确保整个刃长范围内磨痕均匀连贯,一旦发现某一段磨痕断续或深浅不一,应立即调整握持姿势,重新建立稳定的研磨轨迹,为后续精细化打磨奠定平整的基础。
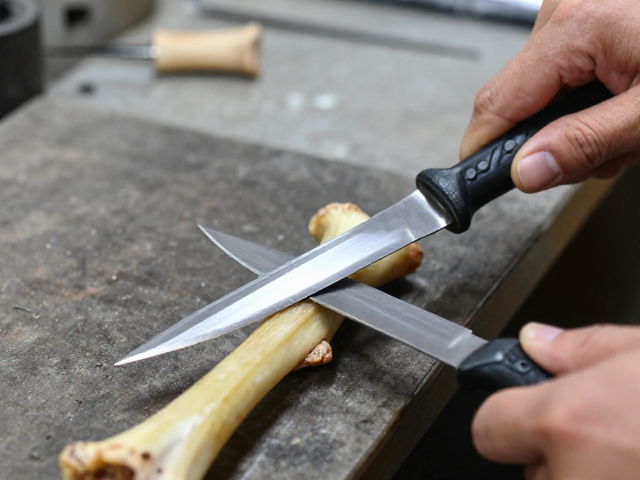
精磨阶段的目序递进与刃线形成
精磨是决定刀具最终锋利度与美观度的关键环节,其核心在于通过目数逐级提升的磨具,逐步消除粗磨留下的深划痕,使刃面达到镜面或预定拉丝效果。通常建议从400目或600目砂纸起步,依次过渡至800目、1000目乃至更高目数。每一目数的打磨都需严格覆盖前一目数的磨痕,直至肉眼观察不到上一道痕迹,方可更换下一目数。此过程对手法要求极高,需保持手腕稳定,以恒定压力和速度往复或单向打磨,切忌随意改变研磨路径,否则会在刃面形成杂乱的光斑,严重影响观感与切割性能。
随着目数的提升,刃口会逐渐显现出细腻的金属光泽,此时需特别注意刃脊与刃面的过渡处理。高目数下,钢材变软,过度用力极易造成刃口卷曲或崩缺。建议采用轻触式打磨,感受磨具与钢材的反馈力,当磨痕变得细腻如丝且反光均匀时,即可进入的抛光或开刃阶段。对于包骨刀具,还需留意木材与钢材交界处的细节处理,确保两者过渡自然,无突兀的台阶感。这一阶段的耐心与细致,直接决定了刀具最终的使用体验,任何急躁导致的目数跳跃或力度失控,都可能在阶段导致前功尽弃。
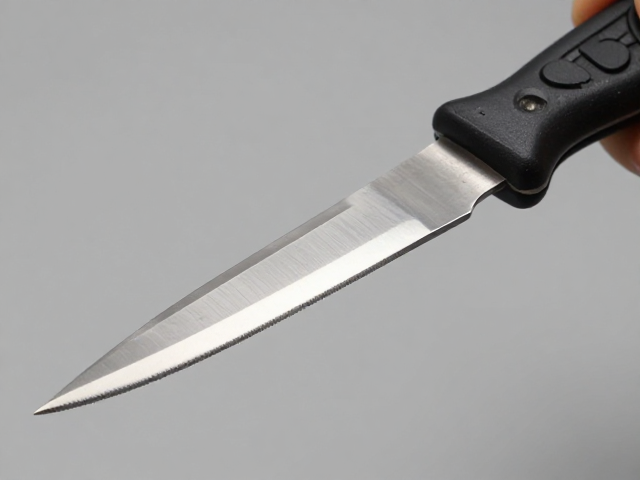
开刃技巧与微观刃口的构建
真正的开刃并非在精磨基础上简单加重,而是需要通过极细的磨石或皮革棒配合研磨膏,构建出微观层面的锋利刃线。在精磨完成后,刃面已极为光滑,但此时刃口仍处于钝态。开刃时需选用粒度极细的磨石(如10000目以上)或专用皮革棒,沾取金刚石研磨膏或氧化铈抛光膏,以极小的角度(通常小于3度)轻轻扫过刃口。这一动作旨在将刃口最尖端处形成极薄的切削刃,而非扩大研磨面。操作时,手指应能清晰感知刃口从钝到锐的微妙变化,一旦感觉阻力明显减小,即可停止,避免过度打磨导致刃口变薄易损。
开刃过程中,角度的微小偏差会导致刃线偏斜,影响切割直线度。因此,建议采用“之”字形或单侧扫磨的方式,均匀分布研磨膏,确保刃线两侧受力一致。对于包骨刀具,还需特别注意刃口与骨材接触点的处理,避免研磨膏渗入骨缝造成污染或硬化。开刃完成后,可用棉布擦拭刃面,观察反光,若刃线清晰锐利,无散射光点,即表示开刃成功。此步骤无需追求极致的镜面效果,重点在于刃口的实用性与保持性,适度的微观粗糙度反而有助于提升刃口的持锋能力,减少切割时的粘连现象。
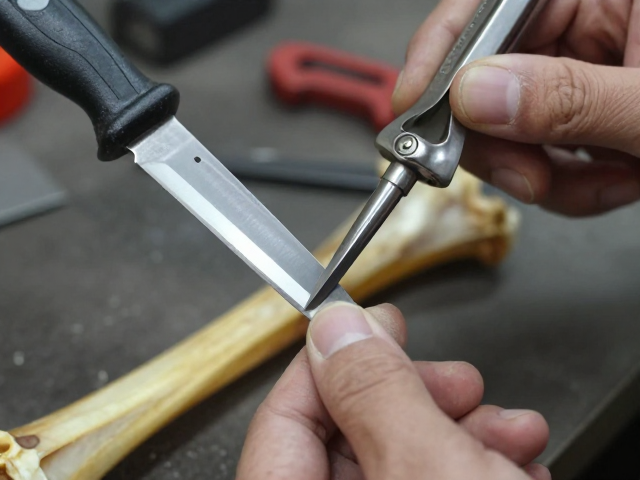
打磨过程中的常见陷阱与应对
包骨刀具打磨中最大的陷阱在于胶水残留与木材纤维的干扰。若粗磨阶段未彻底清除胶层,精磨时砂纸会迅速糊死,导致打磨效率极低且效果粗糙。应对此情况,需定期清洁磨具表面,或使用溶剂轻微擦拭刃口胶区,确保磨具切削力有效作用于钢材。此外,木材吸水性差异可能导致打磨过程中木材膨胀或收缩,引发刃口不平。建议在打磨前确认刀具内部结构稳定,必要时进行除湿处理,避免环境湿度变化影响打磨精度。
另一个常见误区是过度依赖目数而忽视手法。高目数砂纸虽细,但若手法粗暴,极易在刃面留下深痕,前功尽弃。操作者需建立“轻触、慢移、匀力”的手法习惯,特别是在处理刃脊与刃口转角处,需减小接触面积,集中力量精准打磨。同时,避免在同一位置反复长时间打磨,以免局部过热导致钢材变色或硬度下降。定期检查磨具磨损情况,及时更换或清洁,确保每一次打磨都在最佳状态下进行。通过规范手法与细节控制,可有效规避上述陷阱,提升刀具打磨的整体质量与一致性。