
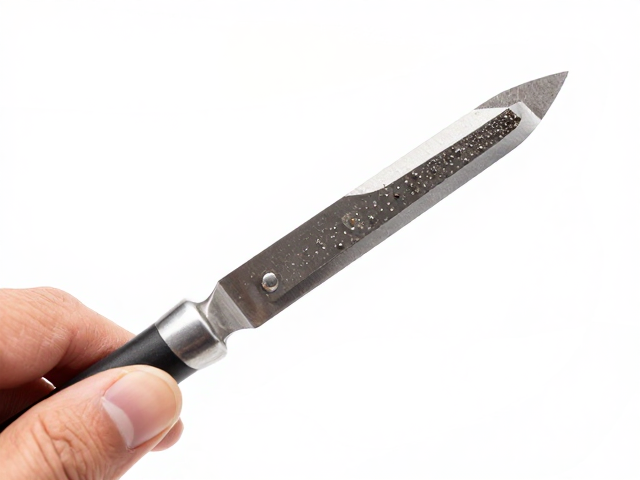
手工刀去毛刺的核心逻辑与操作细节
去除金属或塑料件表面的毛刺,本质上是通过精密的切削动作移除多余材料,而非依赖强力刮擦。手工刀去毛刺的关键在于刃口与工件表面的接触角度,通常建议保持刀具与工作面呈15至30度的夹角。这个角度能确保刀刃以“剪切”而非“碾压”的方式切入,有效避免在去除毛刺的同时损伤基体材料。操作时,手腕需保持稳定,利用小范围的来回推拉或单向刮削动作,力度要均匀且轻柔,切忌使用蛮力,否则极易导致刃口崩缺或工件表面留下不可修复的划痕。
不同材质的毛刺形态差异巨大,硬质钢材的毛刺通常坚硬且脆,而铝合金或铜件则相对柔软且易粘刀。针对硬质材料,需选用高硬度钢材制成的刮刀,并保持刃口锋利;对于软质材料,则可能需要定期清理附着在刀刃上的金属屑,防止堆积影响切削效果。在实际操作中,应遵循“先粗后细”的原则,先用较宽的刮刀去除大面积凸起,再换用小尺寸或专用角部刮刀处理缝隙和边缘细节,确保每个角落的毛刺都被彻底清除,同时保持工件整体的几何精度。
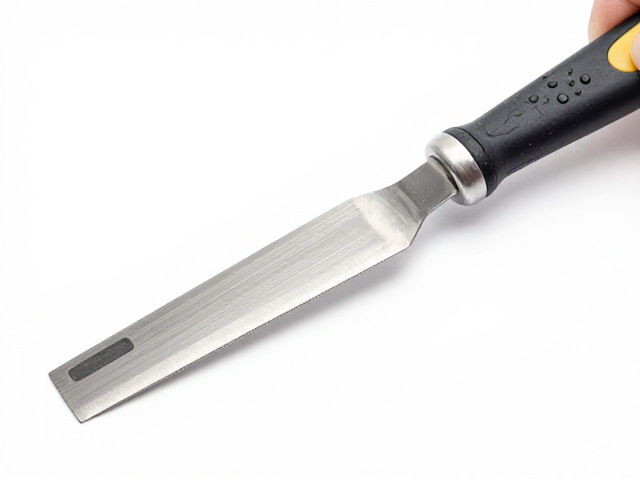
刮刀的使用场景与标准化操作流程
刮刀在模具加工、钣金制作及精密仪器装配中扮演着不可或缺的角色。在模具抛光阶段,型腔表面的细微飞边会直接影响产品成型质量,使用硬质合金刮刀进行局部修整,能比砂纸打磨更高效地处理垂直面和死角。在钣金行业中,切割后的板材边缘常带有锋利卷边,使用带保护垫的刮刀进行倒角处理,既能消除安全隐患,又能提升后续组装的配合度。正确的使用姿势是手握刀柄中部,大拇指按压刀背以控制下压力,视线需聚焦于刀刃与工件的接触点,确保切削路径符合设计要求的线条走向。
操作过程中,工件的固定方式直接影响去毛刺的效果。必须确保工件被牢固夹持在虎钳或工作台上,避免因震动或位移导致切削深度不一或发生滑脱事故。对于薄壁零件,建议在工件背面垫上软木或橡胶垫,以提供支撑力,防止工件在受力时变形。此外,切削方向应始终朝向无人操作的安全区域,避免切屑飞溅伤人。每次完成一段切削后,应及时清理残留的金属屑,检查刃口状态,若发现卷刃或磨损迹象,需立即进行研磨修复或更换刀片,以维持最佳的切削性能。
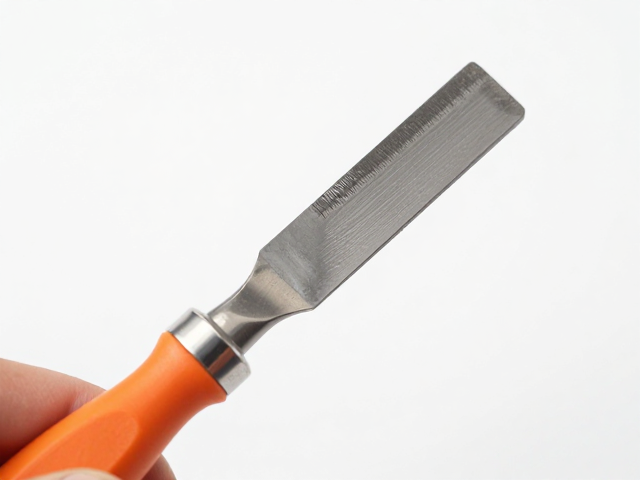
刮刀的材质特性与选购考量要素
选购刮刀时,材质是决定其寿命和切削性能的核心指标。常见的刮刀材质包括高速钢、硬质合金和陶瓷。高速钢刮刀具有良好的韧性和可打磨性,适合大多数通用场景,尤其是需要频繁修磨刃口的场合。硬质合金刮刀硬度极高,耐磨性优异,适合处理高硬度材料如淬火钢或铸铁,但其脆性较大,需避免撞击。陶瓷刮刀则具有极高的化学稳定性和耐磨性,不易与工件材料发生粘连,特别适合加工铝合金、铜等易粘刀材料,且无需润滑液即可干式切削。
除了材质,刃口形状和尺寸也是重要的选购依据。直刃刮刀适用于平面修整,而弯刃或弧形刮刀则能更好地应对曲面和角落部位。刀柄的设计需符合人体工学,确保长时间握持不疲劳,同时防滑性能要好。在挑选时,应关注刀刃的直线度和平整度,劣质刮刀往往存在肉眼难辨的波浪形误差,这会导致切削表面出现波纹。此外,刃口的锋利度应经过出厂预检,确保开箱即用。对于专业用户,建议准备不同宽度和厚度的刮刀组合,以应对多样化的加工需求,避免因工具不当导致的效率低下或工件报废。