黑氧化工艺的化学本质与表面处理逻辑
黑氧化,通常被称为发黑或发蓝,是一类在钢铁表面生成致密氧化膜的表面处理技术。其核心原理是在含有氧化剂和成膜剂的高温水溶液中,通过电化学化学反应,使基体铁原子与溶液中的氧结合,生成以四氧化三铁(Fe3O4)为主的黑色磁性氧化膜。这种膜层厚度通常在0.5至4微米之间,具有较好的附着力和一定的耐腐蚀能力,但本质上属于化学转化膜,并非电镀或喷涂形成的物理覆盖层。
该工艺主要应用于精密零件、工具及机械结构件的外观装饰与基础防护。由于四氧化三铁本身呈黑色且具有微孔结构,若直接暴露在潮湿环境中,膜层吸水后容易发生“返锈”现象。因此,工业实践中黑氧化后必须配合浸油、浸蜡或磷化封闭等后处理工序,以堵塞微孔,隔绝水汽,从而提升工件的耐蚀性能。这一过程不改变工件的尺寸精度,仅通过极薄的膜层改变表面光学特性,使其呈现均匀的哑光黑色外观。
热处理硬度控制对成膜质量的影响
热处理过程中的硬度与组织状态会显著影响黑氧化膜的质量,尤其是当工件经过淬火或回火处理后。高硬度的马氏体组织在强氧化性溶液中容易发生不均匀溶解,导致膜层发花或出现斑点。因此,对于需要进行黑氧化处理的结构钢件,通常建议将回火温度控制在350℃至500℃之间,以获得回火屈氏体或索氏体组织。这种组织具有较高的韧性和均匀的化学成分分布,能确保氧化反应在表面均匀进行,避免因局部电化学电位差异造成的膜层不均。
对于高精度模具或刀具类零件,若表面硬度超过HRC58,直接进行常规黑氧化极易因应力释放或微观裂纹导致膜层附着力下降。在实际操作中,部分工艺规范要求在氧化前增加一道去应力退火或低温回火工序,以消除机械加工残留的内应力。此外,材料本身的碳含量也至关重要,高碳钢在氧化过程中若冷却速度控制不当,表面易形成游离碳残留,导致黑色外观发灰、无光泽。因此,严格控制最终热处理后的硬度区间,是保证黑氧化膜色泽均匀、致密的关键前置条件。
羽毛纹形成的微观机制与工艺调控
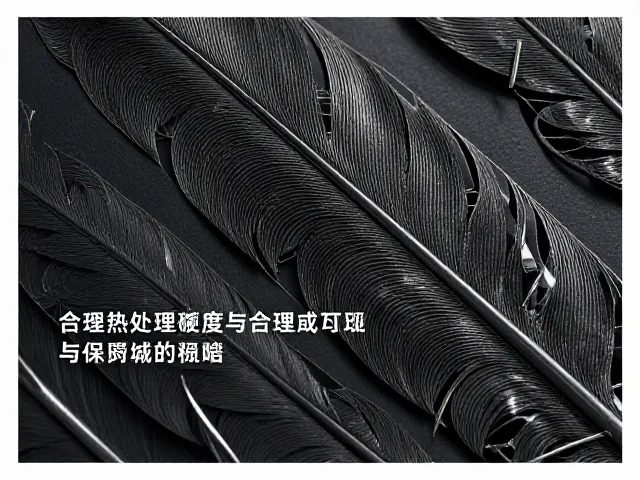
羽毛纹,又称雪花纹或结晶纹,是黑氧化工艺中一种具有特定美学特征的表面纹理。其形成源于氧化过程中晶体生长的各向异性。在含有亚硝酸钠、氢氧化钠和硝酸钠的混合溶液中,随着反应温度的升高和反应时间的延长,Fe3O4晶体在基体表面以不同的晶面速率生长,当不同晶面的生长速度差异达到特定比例时,便会在宏观上呈现出类似羽毛或雪花的交织纹路。这种纹理并非人为绘制,而是化学反应动力学与结晶学共同作用的结果。
调控羽毛纹的清晰度与分布,主要依赖于溶液成分比例、温度曲线及搅拌方式。较高的亚硝酸钠浓度和较高的反应温度(通常接近溶液沸点)会加速晶体生长,使羽毛纹更加粗大、明显;反之,低温慢速反应则倾向于生成细密均匀的黑色膜层,纹理不明显。此外,反应过程中的静止或微动状态会影响晶体的堆垛方式。在实际生产中,若需获得明显的羽毛纹效果,需精确计算氧化时间,通常在反应进行到中后期,当膜层厚度达到一定临界值时,晶体形态开始显现,此时需通过控制升温速率和保持溶液稳定,避免剧烈对流破坏晶体生长结构,从而锁定理想的纹理形态。
关键工艺参数与缺陷规避策略
黑氧化工艺的成功高度依赖于对温度、时间和溶液浓度的精确控制。常规工艺中,溶液温度通常维持在135℃至155℃之间,温度过低会导致反应速率缓慢,膜层薄且颜色浅;温度过高则可能引起溶液剧烈沸腾,造成氧化膜疏松多孔,甚至产生白色锈迹。反应时间通常根据工件的材质、表面积及所需膜层厚度进行计算,一般在3至15分钟内。对于大型或复杂结构件,需适当延长反应时间以确保死角部位也能形成完整膜层,但过长的反应时间会导致膜层过厚,容易剥落。
溶液中铁离子浓度的累积是影响成膜质量的重要因素。随着生产批次的增加,溶液中铁含量升高,会促进铁的溶解而非氧化,导致溶液变浑浊,膜层发黑度下降且耐蚀性降低。因此,需设置沉淀槽或定期过滤,定期测定溶液中铁离子含量,当浓度超过20g/L时,需进行化学沉淀处理或部分更换溶液。同时,需严格控制亚硝酸钠与硝酸钠的比例,保持氧化剂的活性稳定。若发现膜层出现红色锈点,通常意味着溶液中氧化剂不足或反应后封闭不及时,需立即调整药剂添加计划,并加强水洗和封闭工序的管理,确保每道工序的时效性,避免工件在空气中停留过久引发二次氧化。