现代日式厨刀的核心材质与热处理逻辑
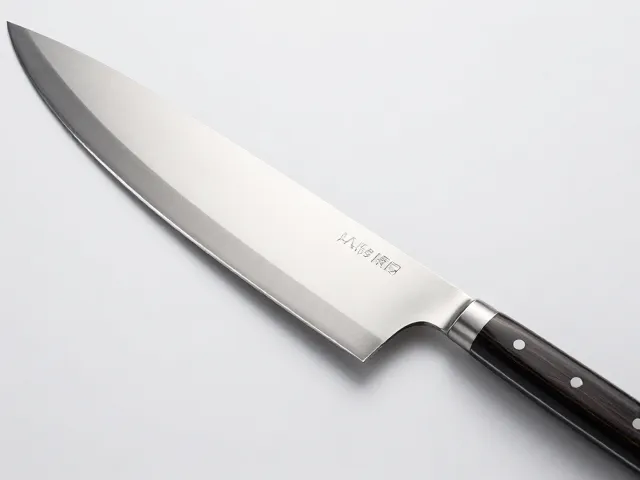
现代日式厨刀在传承传统工艺的基础上,通过引入现代冶金技术实现了性能的飞跃。常见的钢材如VG10、SG2(粉末钢)以及高碳不锈钢,其硬度通常维持在HRC 58至64之间,这一硬度区间确保了刀刃在长时间使用下仍能保持极佳的锋利度与保持性。相较于追求极致软韧的传统手工锻打,现代工艺更侧重于钢材微观结构的均匀性,通过真空热处理和深冷处理减少残余应力,从而降低崩刃的风险。这种材料基础决定了刀具在应对高强度切割任务时的稳定性,也是区分普通量产刀与高品质厨刀的关键物理指标。
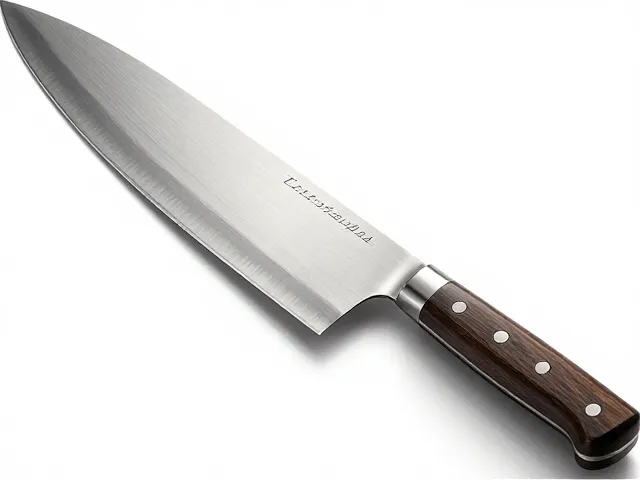
热处理后的钢材需要经过精密的研磨才能展现其特性,其中刀背的处理不仅是美学需求,更是功能延伸。现代日式厨刀常采用圆弧形或微弧形的刀背设计,这种结构配合手工抛光,使得刀背与刀身过渡平滑,减少了切割时的粘连感。在切割圆形食材如番茄或洋葱时,圆润的刀背能更好地贴合食材曲面,提供稳定的推力引导。此外,光滑的刀背经过精细打磨后,触感温润,避免了粗糙表面可能造成的挂肉或污渍残留,提升了厨房操作的卫生标准与视觉美感。
手工抛光的工艺细节与表面状态
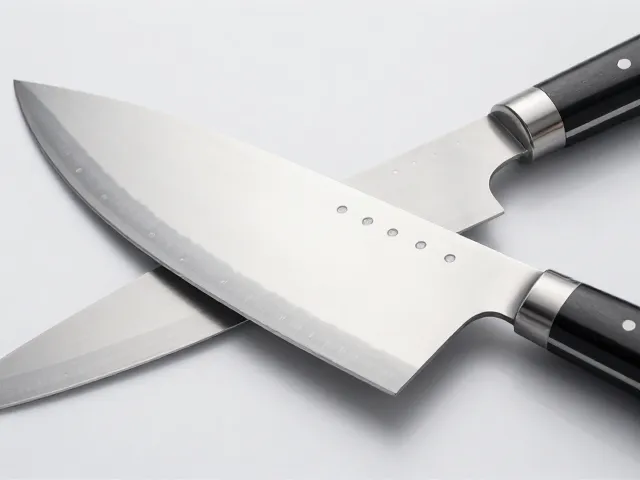
手工抛光是日式厨刀制作中极具仪式感且至关重要的环节,它不同于工业流水线上的机械打磨,更强调工匠对金属表面微观状态的把控。从粗磨到精抛,工匠使用不同目数的砂纸或砥石,逐步消除钢材表面的划痕与瑕疵。这一过程不仅是为了获得镜面般的光泽,更是为了去除金属表面的微裂纹和杂质,使钢材的耐腐蚀性能得到提升。高质量的手工抛光表面,光线反射均匀细腻,没有任何肉眼可见的波浪纹或砂眼,这是判断抛光工艺水准的直观依据。
在抛光过程中,刀具的几何结构被严格保留,工匠需确保刀刃线与刀背线的对称性与流畅度。对于全龙骨结构的日式厨刀,刀背与刀柄连接处的抛光尤为考验技术,这里需要完全消除金属毛刺,防止日常使用中划伤手部或勾挂布料。镜面抛光不仅提升了刀具的观赏价值,更在实际应用中减少了食物残渣与水分在刀面的附着,使得清洁变得更加便捷。这种对表面状态的极致追求,体现了现代手工刀具在功能性与艺术性之间的平衡,也构成了其区别于普通机制刀具的核心特征。
刀背形态对切割力学的影响
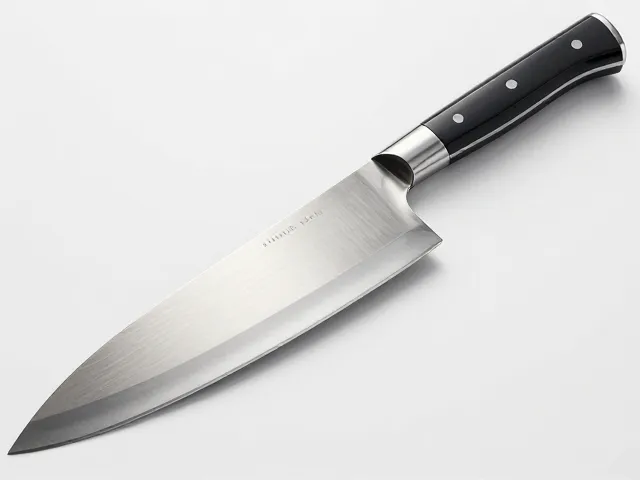
刀背的形态设计直接影响厨师在切割过程中的发力方式与操控精度。现代日式厨刀常采用“披刃”或“丸刃”等不同的背部线条设计,披刃设计使得刀背从刀尖到刀跟呈平滑曲线,这种结构在切丝或切片时能提供均匀的阻力分布,有助于保持食材切面的平整。相比之下,带有轻微弧度或凸起的刀背设计,则在处理需要撬动或分离的食材时更为灵活,能够利用杠杆原理减少手部肌肉的疲劳。不同的刀背几何形状,实际上是为不同的切割场景提供了优化的力学解决方案。
刀背的厚度与宽度也是影响刀具性能的重要参数。较薄的刀背通常伴随着更锋利的刀刃,适合处理需要精细切割的食材,如生鱼片或薄切蔬菜,能最大程度减少纤维破坏,保留食材口感。而稍厚的刀背则增加了刀具的整体强度,适用于处理硬度较高或带有骨节的食材,能有效分散冲击力,防止刀刃卷曲或崩裂。工匠在制作过程中会根据刀具的使用场景,精确计算刀背的厚度变化,确保其在不同受力点的表现符合人体工程学,使每一次切割都精准而跟手。
选购时的材质辨识与工艺检查
在挑选现代日式厨刀时,首要步骤是确认钢材类型及其热处理状态。VG10钢以其均衡的性能成为市场主流,其碳含量适中,既保证了硬度又具备一定的防锈能力,适合大多数家庭厨房使用。若追求极致的锋利度与保持性,可关注含钴或钼成分的粉末钢,但需注意其相对脆弱的特性,需配合正确的研磨方式。购买时应查看产品说明中的硬度标识,通常HRC 60以上的刀具更适合专业或高频使用,但需承担更高的维护成本。避免购买表面有明显氧化斑点或颜色不均的产品,这可能暗示热处理不当或钢材杂质较多。
工艺检查应聚焦于刀背与刀身的过渡区域以及刀柄连接处。使用指尖轻轻触摸刀背,应感觉光滑无阻碍,无任何尖锐棱角或粗糙颗粒。检查刀背与刀刃的对称性,将刀具平放于玻璃板或平整桌面上,观察刀背是否平稳,若出现晃动可能意味着钢材变形或研磨不均。此外,观察刀背与刀柄连接处的缝隙,优质工艺应做到无缝衔接或极细微的均匀缝隙,无胶水溢出或金属毛刺。这些细节检查能帮助规避因制造工艺缺陷导致的潜在安全隐患,确保选购到的刀具兼具美观与实用。