
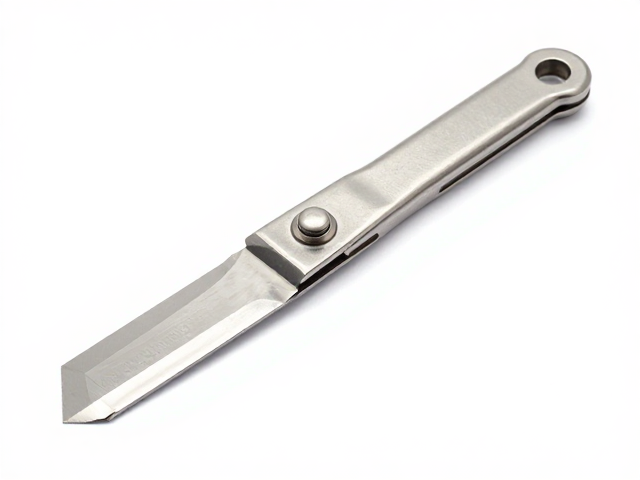
包装印刷刀的核心材质与耐用性考量
在包装印刷行业,刀具的选择直接影响着生产线的连续运转效率与成品质量。目前市场上主流的包装印刷刀多采用高碳工具钢或合金结构钢制成,这类材料经过热处理后具备极高的硬度和耐磨性,能应对牛皮纸、瓦楞纸等粗糙材质的高速切割需求。高硬度意味着刀刃在长时间摩擦下不易变钝,从而减少了因频繁磨刀或更换刀片导致的停机时间。对于需要应对高强度、高频次切割场景的印刷厂而言,基材的韧性与硬度平衡是关键,过硬易崩刃,过软则磨损过快,因此符合国标GB/T 1298标准的碳素工具钢或符合GB/T 1299标准的合金工具钢是基础且稳妥的选择。
除了材质本身,刀具的热处理工艺决定了其最终的使用寿命。优质的包装印刷刀在出厂前通常经过淬火和回火处理,这种工艺能显著降低内部应力,防止刀片在受到冲击时发生断裂。在实际生产环境中,刀片常需切割经过覆膜或上光处理的纸张,表面涂层会增加切割阻力,若刀具表面未经过特殊的防锈或减摩处理,容易因粘连油墨或涂层而加速磨损。因此,部分高端刀片表面会进行氮化处理或镀上特殊涂层,以增强抗腐蚀能力和润滑性,确保在潮湿或油性环境下仍能保持锋利的切割状态,这是提升整体生产效率不可忽视的物理基础。
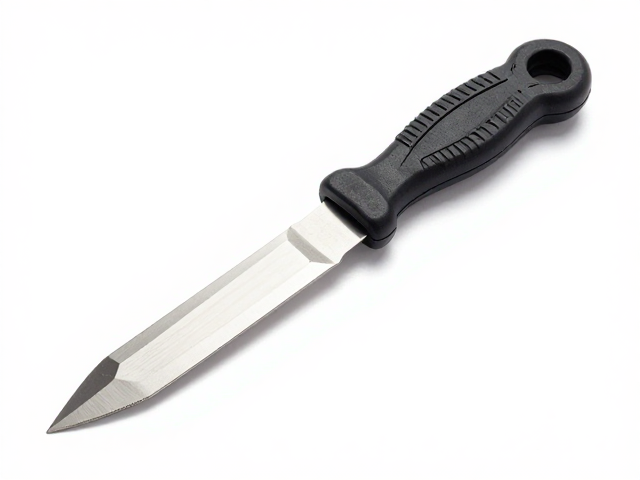
快速更换结构的设计逻辑与兼容性
传统的包装印刷刀多采用螺丝固定或压板固定方式,每次更换刀片均需使用扳手或螺丝刀进行拆卸,这一过程不仅耗时,还容易因工具滑脱造成人身伤害或损坏设备部件。便于快速更换的包装印刷刀通常采用卡扣式、插接式或快拆扳手结构,其核心设计逻辑在于减少辅助操作时间。例如,某些插接式刀架允许操作人员徒手或通过简单的杠杆动作完成刀片的锁定与释放,将单张刀片的更换时间从几分钟缩短至几秒钟。这种结构上的优化,使得在应对多品种、小批量的印刷订单时,能够迅速切换不同规格或厚度的刀片,极大提升了生产线的柔性。
在兼容性方面,快速更换刀架必须严格遵循行业标准中的尺寸规范,以确保在不同品牌、型号的印刷设备上通用。目前常见的快换刀头接口尺寸多遵循国际通用的公制标准,如刀杆直径、卡槽宽度等参数需具备高度的互换性。操作人员在选择快换刀片时,需确认刀架的夹持力是否均匀,过大的夹持力可能导致刀片变形,过小的夹持力则在高速运转中引发震动和移位。因此,优质的快换结构不仅追求速度,更需在夹持稳定性上下功夫,通过精密的机械加工确保刀片在高速往复运动中保持绝对定位,避免因松动导致的切割线偏差或设备故障。
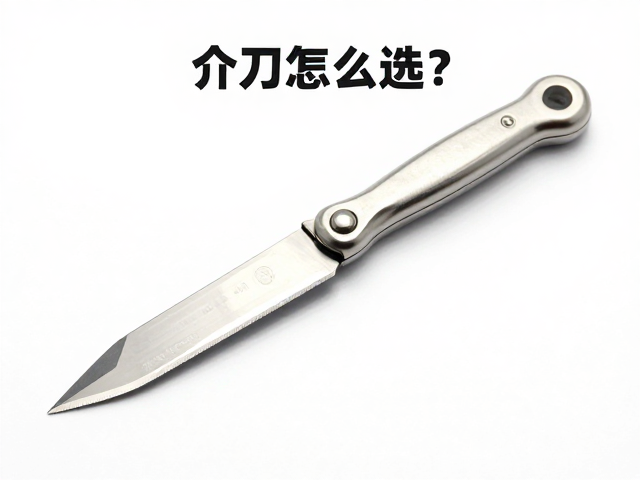
刀刃几何形状对切割效果的影响
刀刃的几何形状直接决定了切割时的受力状态和切口质量。在包装印刷中,常见的刀刃角度包括直角刃、斜角刃以及微弧刃。直角刃适用于大多数常规纸张的切断,其切割面平整,但切割阻力相对较大;斜角刃通过改变切入角度,能够更轻松地切入较厚或较硬的材质,如硬质纸板或多层复合材料,有效降低驱动电机的负荷。此外,刀刃的前角和后角设计也至关重要,合理的前角能减小切削力,提高切割速度,而合适的后角则能减少刀刃与基材的摩擦,防止切口毛糙。
针对不同包装材料,刀刃的刃口处理也有所区别。对于表面光滑的铜版纸或艺术纸,刃口需保持极高的锋利度,通常经过精细研磨,以确保切口光滑无锯齿;而对于粗糙的牛皮纸或瓦楞纸,刃口可能采用微齿或磨砂处理,以增加咬合力,防止打滑。值得注意的是,刀刃的刃线直线度也是关键指标,任何微小的弯曲或不平都会在高速切割中放大为明显的切口歪斜。因此,在选购时,操作人员可通过目视检查刃口是否有崩缺,或使用标准平尺比对刃线,确保刀片本身的质量符合高精度切割的要求,这是保证后续印刷套印准确性的前提。
安装规范与安全操作要点
即便配备了快速更换的刀架,正确的安装规范仍是保障生产效率和安全的前提。操作人员在安装刀片时,需确保刀架内部无纸屑、油墨残留或异物,这些杂质会影响刀片的定位精度,导致切割偏差。快换结构通常有明确的到位标识,安装时必须确保刀片完全卡入位,听到“咔哒”声或看到锁定指示对齐,方可启动设备。严禁在刀片未完全锁紧的情况下进行试机,这极易导致刀片飞出或断裂,造成严重的安全事故。
此外,定期清洁和维护快换刀架也是延长刀具寿命的重要环节。油墨和纸粉容易堆积在卡槽和滑动部位,导致快动部件卡顿,影响更换的顺畅性。建议每日下班前使用专用清洁剂清理刀架内部,并定期对活动部件加注少量润滑油,保持其灵活度。同时,操作人员应佩戴防护手套进行装卸作业,避免直接接触锋利的刃口。通过标准化的安装流程和日常维护,可以最大限度地发挥快速更换刀片的效率优势,确保印刷生产线在安全、稳定的状态下高效运转。