
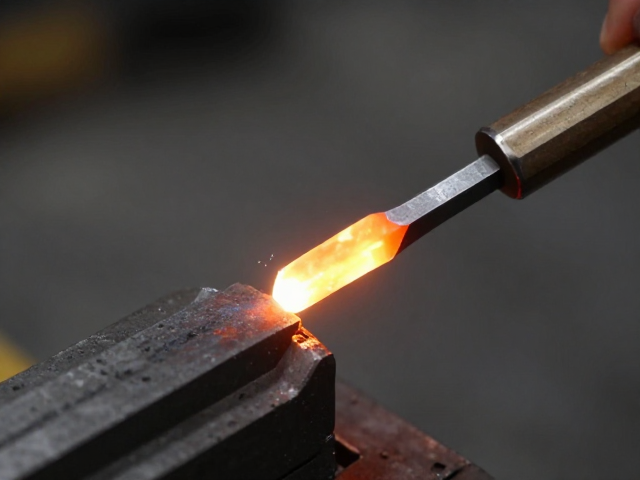
回火工艺对刀具微观组织的重塑机制
刀具在经过淬火处理后,内部往往存在着较高的残余应力和脆性较大的马氏体结构,这种状态下的材料虽然硬度极高,但极易在受力时发生崩刃或断裂。回火锻打并非简单的加热冷却过程,而是通过精确控制温度曲线,让过饱和的碳原子从马氏体晶格中析出,形成细小的碳化物颗粒。这一微观层面的变化直接决定了刀具最终的韧性表现。当温度控制在200至300摄氏度区间时,主要发生的是马氏体的分解,残余奥氏体开始转变,此时刀具的硬度略有下降,但内应力得到显著释放,为后续的使用提供了基础的安全阈值。
锻打工艺与回火温度的结合,进一步细化了晶粒结构。在高温锻打过程中,金属内部的夹杂物被破碎并均匀分布,随后通过回火固定这种均匀的组织结构。这种“锻打+回火”的组合技术,使得刀具在保持高硬度的同时,拥有了更优异的抗冲击能力。不同于单一热处理,这种复合工艺能够消除锻造过程中产生的晶格畸变,使钢材内部的纤维组织更加致密。对于需要承受剧烈冲击力的切削工具而言,这种经过充分回火锻打得到的微观结构,是防止刀具在重载作业中断裂的关键物理基础。
热处理硬度与刀具实际切削性能的平衡逻辑
硬度数值并非衡量刀具性能的唯一标准,过高的硬度往往伴随着韧性的急剧下降。在工业标准中,高速钢刀具的硬度通常维持在62-66 HRC之间,而高性能粉末冶金刀具则可达到67-70 HRC。然而,如果硬度超过70 HRC,刀具在切削高硬度材料时可能会出现微崩口,导致切削面粗糙。因此,合理的热处理核心在于找到硬度与韧性的平衡点,即根据刀具的使用场景确定最佳硬度范围。例如,用于切割软金属的刀具可能需要较低的硬度以维持刃口锋利度,而用于加工硬化材料的刀具则需要更高的硬度来抵抗磨损。
热处理过程中的冷却介质选择直接影响硬度分布的均匀性。油冷、水冷或真空高压气冷会导致刀具不同部位的冷却速度差异,进而影响最终硬度的一致性。不均匀的硬度分布会导致刀具在受力不均时产生扭曲或变形。通过计算机控制的等温淬火或分级淬火技术,可以确保刀具整体硬度波动控制在±0.5 H以内。这种均匀性对于精密加工刀具至关重要,因为它保证了刃口在长时间使用后仍能保持稳定的切削几何形状,避免因局部软化导致的快速磨损。
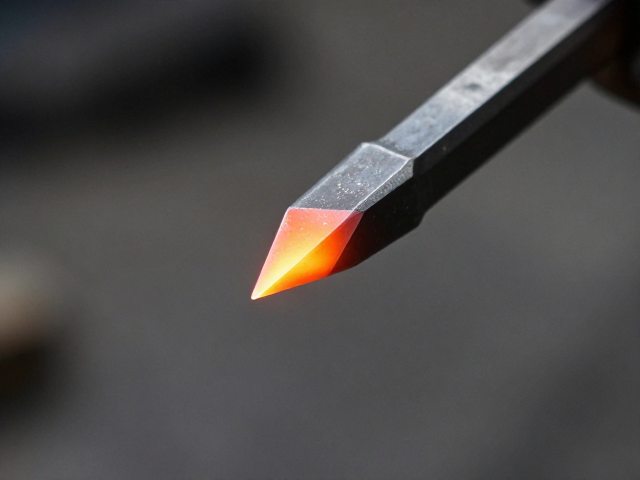
工艺参数对刀具耐磨性与寿命的影响
刀具的耐磨性主要取决于碳化物的类型、数量、大小及其在基体中的分布状态。回火过程中的二次硬化现象,即在500-550摄氏度回火时析出特殊的合金碳化物,能显著提升刀具在高温切削条件下的硬度保持能力。这种高温硬度对于高速切削产生的摩擦热至关重要。如果回火温度不足,合金碳化物未能充分析出,刀具在接触高温工件时会迅速软化,导致刃口快速磨损。因此,精确的回火保温时间是确保碳化物析出完全的关键,通常保温时间需根据刀具截面尺寸进行计算,以确保热量充分渗透至刀具心部。
此外,多次回火工艺能够进一步稳定刀具的组织结构。对于高合金钢刀具,单次回火往往无法完全消除残余奥氏体,这些残余奥氏体在后续使用中可能因应力释放而发生转变,导致刀具尺寸变化或性能波动。通过进行三次或更多次回火,可以逐步将残余奥氏体转化为稳定的马氏体或碳化物,从而锁定刀具的尺寸精度和硬度水平。这种经过充分回火的刀具,其使用寿命通常比仅经过单次回火的刀具延长30%以上,特别是在断续切削等恶劣工况下,表现出更优越的抗疲劳性能。