
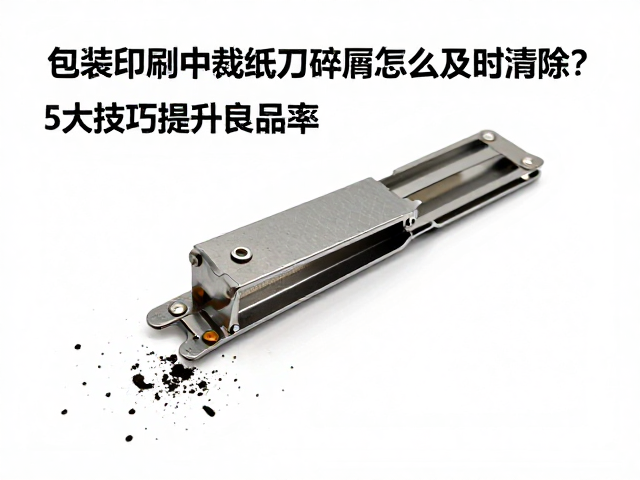
裁纸刀碎屑产生的根源与危害分析
在包装印刷的后道加工环节,裁切作业是决定成品尺寸精度与外观质量的关键步骤。裁纸刀在高速运转过程中,纸张纤维与油墨层发生断裂,不可避免地会形成大量细微的碎屑。这些碎屑若未能有效清除,极易附着在印刷品表面或卷入后续收纸、堆叠机构中。对于高精度包装而言,碎屑不仅会导致产品表面出现脏点、划痕等外观缺陷,还可能因堵塞传感器或卡位装置引发机器停机,直接降低生产效率并增加废品率。
碎屑的清理难度往往取决于纸张特性与印刷工艺。铜版纸因表面光滑且覆膜后静电较大,碎屑易吸附;而牛皮纸等粗糙纸张则易产生纤维状残渣。传统的人工清理方式效率低下且难以彻底,尤其在大批量连续生产中,残留碎屑会层层累积,导致良品率波动。因此,建立科学的碎屑清除机制,从源头控制碎屑残留,是提升包装印刷良品率的核心痛点。
优化刀组设计与负压吸附系统的应用
改进裁纸刀的物理结构是减少碎屑附着的第一道防线。采用带有微孔设计的刀座或在刀口下方集成负压吸风槽,可在裁切瞬间形成局部气流,将产生的纸屑迅速吸入集尘通道。这种设计利用了伯努利原理,通过气压差实现碎屑的即时分离。实际应用中,需根据纸张厚度调整吸风力度,过强的吸力可能导致薄纸变形,过弱则无法有效带走碎屑,因此需配合变频风机进行动态调节,确保气流稳定且符合不同规格纸张的裁切需求。
刀口材质的处理同样会影响碎屑的形态与清理效率。高硬度合金刀口能保持锋利,减少纤维撕裂产生的粉尘,而经过特殊涂层处理的刀面可降低纸张与刀口的摩擦系数,使碎屑更容易滑落而非粘附。在设备维护中,需定期检查刀口平整度与涂层完整性,一旦发现磨损或剥落,应及时更换或重新处理,以维持最佳的裁切效果。通过硬件结构的优化,可显著降低碎屑在刀口周边的残留量,为后续清理创造有利条件。
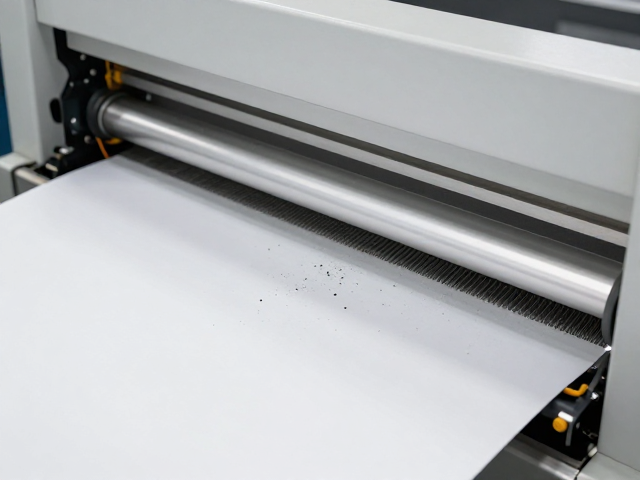
自动化除尘装置与气流导向策略
在裁切工位后方安装自动化除尘刷或旋转滚轮,是应对已脱落碎屑的有效手段。除尘刷通常采用防静电纤维材质,以特定角度接触印刷品表面,通过轻柔扫动将附着碎屑剥离并导入收集箱。与此同时,配合定向风刀技术,在印刷品传输路径上方设置高压空气喷嘴,形成平行于纸面的气流屏障,将悬浮碎屑吹离产品表面。这种“刷扫+风离”的组合方式,能够覆盖裁切后的大部分区域,尤其适用于高速生产线中连续不断的纸张传输过程。
气流导向系统的布局需经过严密的流体力学模拟与实地测试。风刀的角度、宽度及风速需与印刷品传输速度相匹配,确保气流能精准覆盖裁切边缘,避免气流紊乱导致碎屑二次飞扬或污染相邻产品。在实际操作中,可通过调整风刀支架的位置,改变气流冲击点,使其作用于碎屑最易堆积的区域。此外,集尘管道的设计应注重密封性与阻力控制,防止因管道堵塞导致吸尘效率下降,确保除尘系统长期稳定运行。
环境温湿度控制与防静电措施
印刷车间的环境温湿度是影响碎屑清理效果的重要隐性因素。高湿度环境会增加纸张含水率,使纤维变软,裁切时易产生粘性碎屑,难以通过气流带走;而低湿度环境则加剧静电产生,使碎屑像磁铁般吸附在纸面。因此,将车间温度控制在20-25℃,相对湿度保持在50%-60%,可有效平衡纸张状态,减少碎屑的粘性与吸附性。这一参数范围符合大多数包装纸材的物理特性,有助于保持裁切过程的稳定性。
静电消除器的部署是解决碎屑吸附问题的另一项关键措施。在裁切工位前后安装离子风棒或静电消除辊,可中和纸张表面电荷,消除静电吸附力。离子风棒产生的正负离子能有效中和物体表面静电,使碎屑失去附着力,从而更容易被气流或刷具清除。设备选型时,需关注离子平衡度与消除时间,确保在高速生产中能实时消除静电,避免因静电积聚导致碎屑顽固残留。通过环境与静电的双重控制,可大幅降低碎屑清理的难度。
标准化清洁流程与员工操作规范
除了硬件与环境因素,标准化的清洁操作流程是维持良品率的软件基础。制定详细的裁纸刀清洁SOP,规定每班开机前、换单时及停机后的清洁标准与频次。例如,要求使用专用无尘布与无水酒精定期擦拭刀座及导轨,清除积垢;每日下班前检查集尘袋或滤网状态,及时更换堵塞部件。通过制度化的维护,可防止碎屑长期堆积导致的设备性能下降,确保每次生产都处于最佳状态。
操作人员的专业培训与执行力同样不可或缺。一线员工需掌握碎屑清理的基本技巧与设备调试方法,能够识别因碎屑残留导致的潜在质量问题。建立快速响应机制,一旦发现碎屑清理不净或设备异常,员工能立即暂停生产并进行处理,避免批量废品产生。同时,通过绩效考核激励员工严格执行清洁规范,形成全员参与的质量管理氛围。人与设备的协同作业,是确保持续稳定输出高质量包装印刷产品的最终保障。