
材质选择与工况匹配的核心逻辑
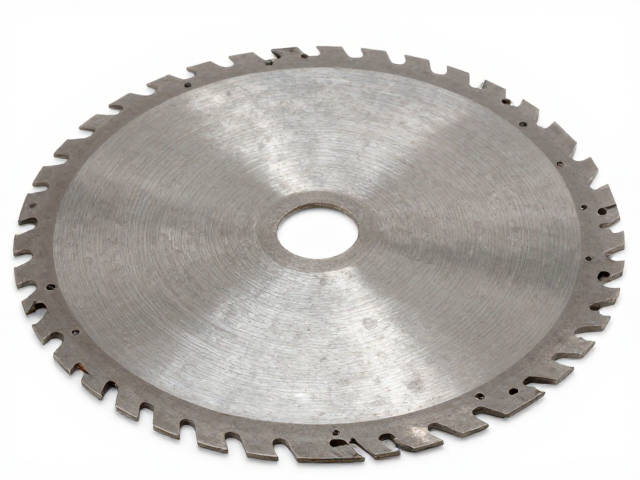
重型高强度圆刀片的应用场景通常集中在造纸、薄膜分切、金属箔加工以及废纸打包等高负荷工业领域,这些场景对刀具的耐磨性、抗冲击性以及刃口保持力有着极高的要求。材质并非越贵越好,而是需要根据被加工材料的硬度、粘性以及切割速度进行精准匹配。例如,处理高硬度金属箔时,高碳高铬模具钢(如SKD11或DC53)因其优异的红硬性和耐磨性成为主流选择,这类材料经过适当的热处理后,硬度通常能稳定在60-62 HRC左右,能有效抵抗金属碎屑的磨损。相比之下,若用于造纸或软性塑料薄膜,SKD12或更高等级的粉末冶金高速钢(如M42)则更为合适,它们在保持一定硬度的同时,提供了更好的韧性,防止在遇到纸浆杂质或薄膜褶皱时发生崩刃。
除了基础材质,热处理工艺直接决定了刀刃的最终表现。同一牌号的钢材,不同的淬火温度和回火次数会导致内部晶体结构的显著差异,进而影响刀片的寿命。专业的制造流程中,通常会采用真空淬火以避免氧化脱碳,确保刃口附近的碳含量不流失。此外,二次或多次回火能够消除淬火应力,稳定组织,这对于承受巨大剪切力的重型刀片至关重要。在实际生产中,操作人员需关注供应商提供的热处理报告,确认刀片硬度均匀性,避免因局部硬度不足导致早期失效,或因硬度过高引发脆性断裂。
几何参数与刃口设计的从属关系
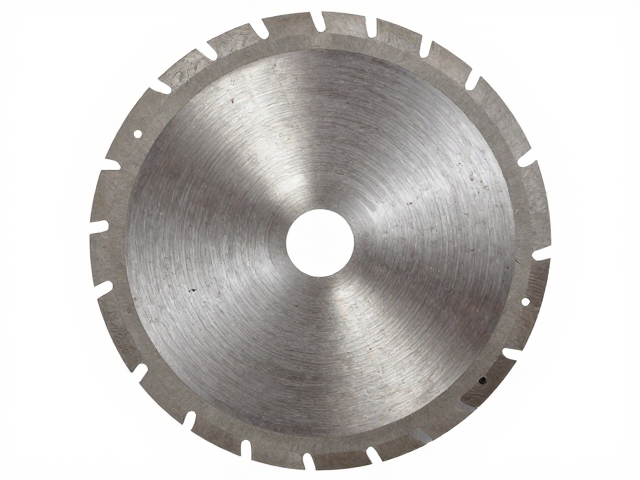
圆刀片的几何设计直接影响切割过程中的受力状态和排屑效果,其中刃口角度是决定切割质量的关键变量。对于重型切割任务,刃口角度通常较大,一般在15°至25°之间,较大的楔角能增强刃口强度,防止在高压力下崩缺,但这也意味着切割阻力会增加,对驱动电机的功率提出了更高要求。反之,若加工材料较软或要求极佳的切口光洁度,较小的刃口角度(如8°-12°)能减少切入阻力,提高切割速度,但刃口相对脆弱,需配合高精度的设备运行以减少振动。刃背厚度也是不可忽视的参数,重型刀片通常较厚以提供刚性支撑,但在高速旋转时过厚的刃背可能因离心力产生变形,因此需通过严密的动平衡测试来确保运行平稳。
刃口表面处理与微观几何特征会显著影响摩擦系数和排屑顺畅度。现代重型圆刀片常采用PVD(物理气相沉积)涂层技术,如氮化钛(TiN)或氮化铝钛(TiAlN)涂层,这些硬质涂层不仅提高了表面硬度,还能降低切削热,延长刀具寿命。对于粘性材料如塑料薄膜,刃口可能需要经过特殊的抛光或微纹理处理,以减少材料粘附,防止切口发毛或粘连。在实际选型中,需根据材料的粘附特性选择合适的刃口状态,例如切割PVC薄膜时,镜面抛光的刃口能有效减少静电和粘料,而切割硬质纸板则可能需要保留一定的微观粗糙度以增强切削刃的咬合力。
精度控制与安装维护的稳定性保障
重型圆刀片的精度指标主要包括外径公差、厚度公差以及内孔直径公差,这些参数直接影响刀片在设备主轴上的定位精度和运行稳定性。通常情况下,外径公差需控制在±0.02mm以内,厚度公差控制在±0.01mm以内,内孔与主轴的配合需严格遵循H7或更高等级的配合标准,以确保无间隙安装,避免运行中产生径向跳动。径向跳动过大会导致切割线不直、切口毛刺增多,甚至引发设备振动,加速轴承磨损。因此,在采购时,供应商应提供详细的尺寸检测报告,涵盖外径、厚度、内孔直径以及平面度等关键数据,确保每一片刀片都符合精密加工的标准。
安装与日常维护是保持重型圆刀片高效运行的防线。安装过程中,必须使用专用的清洁剂彻底清理主轴端面和内孔,确保无油污、无灰尘,避免因微小杂质导致安装不到位。拧紧螺栓时需使用扭矩扳手,按照对角线顺序分次均匀施加扭矩,防止刀片受力不均产生微变形。日常使用中,需建立定期的刃口检查制度,观察刃口是否有微崩、卷刃或磨损痕迹,一旦发现异常应及时进行修磨或更换。修磨时应由专业人员操作,严格控制修磨角度和刃宽,确保修磨后的刀片几何参数符合原始设计标准,避免因修磨不当导致刀片强度下降或切割性能恶化。