
精密刀具磨损机理与再平衡逻辑
在精密加工领域,安全刀(通常指具有快速换刀或高精度定位功能的刀具系统)的寿命终结往往并非因为整体断裂,而是切削刃口的微观崩缺或磨损导致尺寸精度超出公差范围。这种磨损会直接引发加工表面的粗糙度恶化以及工件尺寸的离散,因此,定期的磨削维护是维持加工稳定性的核心环节。与普通粗加工刀具不同,精密刀具的几何角度经过严格计算,任何非标准化的磨削都会破坏其原始应力分布,导致切削阻力异常升高,进而引发机床振动甚至主轴轴承损坏。
磨削前的检测与清洗是决定再加工质量的基础步骤。需要使用高精度影像测量仪或专用刀具显微镜,对刀具的刃口状态、后刀面磨损带宽度(VB值)以及刃口崩缺情况进行量化评估。许多高精度刀具在出厂时已经过超精研磨,刃口带有微小的钝化处理以增强强度。在反复磨削过程中,必须精确记录原始几何参数,确保每次修复后的刀具角度与初始设计一致。若缺乏严密的数据追踪,多次磨削导致的刀具直径缩小或角度偏差累积,最终会使刀具彻底失去使用价值,造成材料浪费。
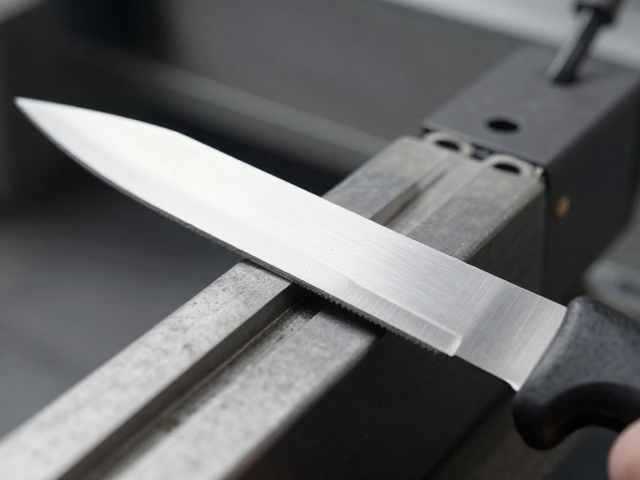
标准化磨削工艺与设备选型
精密刀具的磨削通常采用金刚石砂轮进行干式或微量润滑磨削,以消除冷却液残留对刃口的腐蚀或污染。磨削过程中,砂轮的选择至关重要,需根据刀具材质(如硬质合金、陶瓷或立方氮化硼)匹配相应的结合剂和粒度。磨削路径的设计需遵循严密的运动学逻辑,确保砂轮与刀具刃口的接触点始终处于最佳切削状态,避免因冲击载荷过大导致微裂纹产生。对于带有复杂几何形状的铣刀或车刀,五轴联动磨床能够实现一次装夹完成多面加工,极大提升了刃口的同轴度和位置精度。
温度控制是防止刀具材料相变或产生热损伤的关键因素。在磨削过程中,局部高温可能导致硬质合金中的钴粘结相软化或碳化物分解,从而降低刀具硬度。因此,高精度的磨削设备通常配备严密的温控系统,通过实时监测磨削区温度并动态调整进给速度,确保刃口表面不发生热损伤。此外,磨削后的去毛刺和清洗程序同样不可或缺,残留的金刚石颗粒或金属碎屑若附着在刃口,会在后续加工中划伤工件表面,影响最终产品的良率。
磨削后的精度验证与数据闭环
磨削完成后的刀具必须进行严密的精度复验,这是确保加工安全与质量的防线。利用自动光学检测系统(AOI)或高精度对刀仪,对刀具的长度、直径、刃口角度以及刃口锋利度进行全方位数据采集。检测数据需与原始标准数据库进行比对,任何超出允许公差范围的刀具必须被标记为不合格,严禁投入生产使用。对于关键工序使用的刀具,还需进行试切验证,通过测量试切件的尺寸精度和表面质量,间接评估刀具的实际切削性能。
建立严密的刀具生命周期数据库是实现刀具维护优化的核心手段。通过记录每一次磨削的次数、磨削参数、检测结果以及实际加工中的表现,可以分析出土具的磨损规律,优化磨削周期和工艺参数。这种数据驱动的方法有助于预测刀具的最佳更换时机,避免因过度磨削导致刀具强度不足,或因更换过晚导致加工质量下降。通过持续的数据积累与分析,制造企业能够逐步建立起符合自身工艺特点的刀具维护标准,提升整体制造效率与成本控制能力。