
研磨膏的核心成分与物理特性解析
研磨膏作为一种高浓度的固相磨料载体,其核心在于磨料颗粒与润滑基底的结合方式。常见的磨料材质涵盖氧化铝、碳化硅、金刚石以及立方氮化硼等,不同材质的硬度与晶体结构直接决定了其在金属、陶瓷或硬质合金表面的切削效率。氧化铝研磨膏通常呈现为白色或淡黄色膏体,适用于碳钢、合金钢等常规金属材料的精密抛光;碳化硅则因硬度更高,常以灰色或黑色出现,更倾向于处理铸铁或硬质合金。金刚石研磨膏因含有天然或人造金刚石微粉,价格密度显著高于前两者,主要用于淬火钢、硬质合金刀具的最终镜面处理。基底材料多由矿物油、合成酯或水性乳液构成,前者润滑性好但清洁稍难,后者则便于水洗且环保,选择时需根据后续清洁条件及工件材质兼容性进行匹配。
在选购过程中,颗粒粒度是决定加工表面粗糙度的关键指标,通常以微米(μm)为单位标注。从粗磨到精抛,粒度范围大致涵盖5μm至0.05μm甚至更细。5-10μm的研磨膏属于粗磨级,旨在快速去除划痕或修复微小缺损,留下的表面纹理相对明显;1-3μm为中磨级,用于消除粗磨痕迹,为后续精抛做准备;而0.5μm以下则进入精抛领域,主要作用是降低表面微观峰谷差,提升光泽度。实际应用中,若需获得Ra 0.1μm以下的镜面效果,通常不能依赖单一高目数膏体一次性完成,而是需要遵循“由粗配细”的工艺逻辑,依次使用不同粒度的研磨膏进行阶梯式处理,这种工艺逻辑能有效避免高目数膏体因负载过大而迅速失效,从而延长耗材寿命并保证加工稳定性。
适用材质与工况场景的匹配策略
不同材质对研磨膏的化学稳定性及物理切削力有着截然不同的要求,错误的匹配会导致工件表面发黑、腐蚀或研磨效率极低。对于不锈钢、工具钢等铁基材料,建议使用含有防锈添加剂的油性研磨膏,以防止加工过程中因水分残留引发锈蚀,同时油性基底能更好地包裹磨粒,保持切削过程的连续性。若处理铝、铜等软金属,则需选用质地较软、磨粒不易嵌入工件表面的研磨膏,通常氧化铝材质配合中性或弱碱性基底更为适宜,以避免磨粒过度切入导致表面产生麻点。对于硬质合金、陶瓷等非金属材料,金刚石或立方氮化硼研磨膏几乎是唯一选择,因其硬度远高于基体材料,才能实现有效的微切削。此外,若加工环境涉及高温或高速旋转,需关注研磨膏的耐温性与抗飞溅能力,高粘度基底的膏体在高温下不易流失,能更好地维持润滑膜厚度,防止工件因摩擦过热而产生热变形或烧伤。
在工具打磨的具体场景中,如锉刀修复、锯条开齿、模具型腔抛光等,研磨膏的使用方式直接影响最终效果。对于带有复杂几何形状的模具,膏体的延展性至关重要,粘稠度适中的膏体能更好地附着在曲面角落,避免颗粒堆积造成的局部过度研磨。对于平面或简单曲面,则可选用流动性稍好的膏体,配合硬质抛光盘使用,以提高覆盖效率。值得注意的是,研磨膏并非万能,对于已经存在深层裂纹、严重锈蚀或宏观变形严重的工具,单纯依靠研磨膏无法解决根本问题,需先经过车削、打磨或喷砂等粗加工手段消除宏观缺陷后,再引入研磨膏进行表面精整。这种分阶段的处理思路能确保每一级研磨膏发挥其应有的效能,避免因工艺步骤缺失而导致加工失败或耗材浪费。
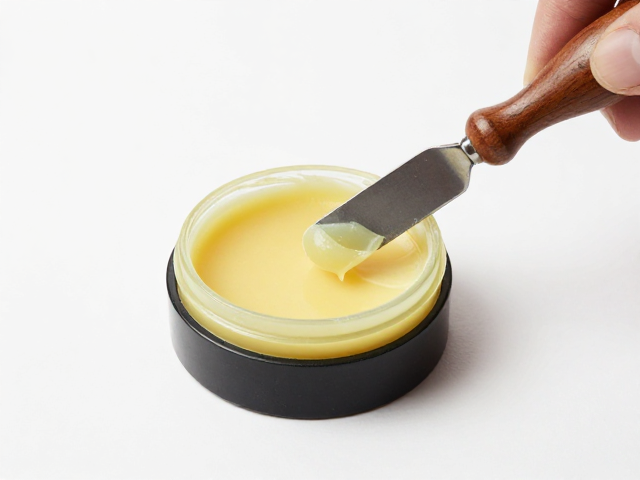
包装形式与使用辅助工具的协同
研磨膏的包装形式直接影响取用便捷性、保存状态及施工精度,常见的有管装、罐装、块状及预涂盘等形式。管装研磨膏通常配备螺旋盖或翻盖,适合小批量、高精度作业,能精确控制单次取用量,且密封性较好,不易因空气接触导致基底干涸或污染;罐装形式容量较大,适合连续性生产或大面积作业,但需注意开封后的密封保存,防止溶剂挥发导致膏体变硬。块状研磨膏多用于手工抛光或配合布轮使用,其物理形态便于在抛光轮表面均匀分布,适合局部修复或小件处理。预涂盘则将研磨膏预先均匀涂抹在硬质金属盘或纤维盘上,使用时直接接触工件,这种方式能提供最均匀的研磨压力分布,特别适合高精度模具或光学零件的最终精整,但单次使用面积有限,需频繁更换或重新涂布。
辅助工具的选择与研磨膏的性能发挥有着严密的协同关系。抛光盘的材质需与研磨膏的硬度相匹配,硬质抛光盘(如铸铁、硬铝)配合粗粒度研磨膏进行高效切削,而软质抛光盘(如皮革、棉布、羊毛)则配合细粒度研磨膏进行表面光整。抛光盘的表面粗糙度也会影响研磨膏的附着与排出,粗糙表面易残留磨粒,导致表面划伤,因此抛光盘在使用前需经过充分的清洗与预处理。此外,施加的压力与转速也是关键变量,过大的压力会导致研磨膏中的磨粒过度嵌入抛光盘或工件,造成深划痕;过小的压力则无法形成有效的切削单元,降低效率。通常建议采用“轻压慢速”的原则进行精抛,利用研磨膏自身的润滑与切削作用,逐步细化表面纹理。在实际操作中,可通过观察研磨膏的颜色变化、粘度变化以及工件表面的反光情况,实时调整施力与移动速度,这种动态调整是获得理想表面质量的核心技巧。