
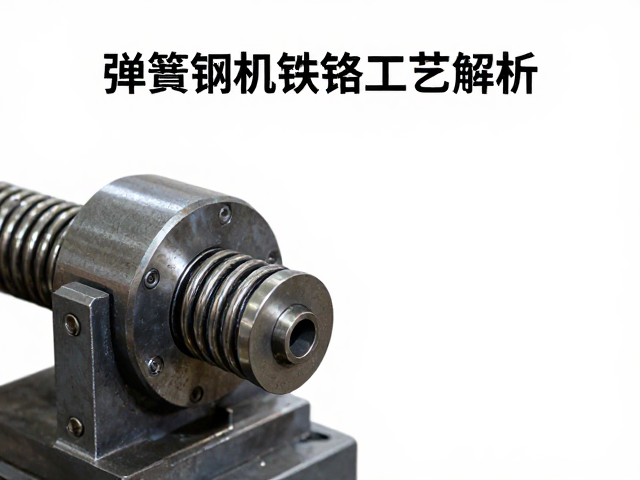
弹簧钢机械锻造工艺的核心流程解析
弹簧钢在经历加热、塑性变形及冷却的完整锻造周期后,其内部金属晶粒得以细化,纤维组织分布更为均匀,从而显著提升材料的抗疲劳性能与冲击韧性。机械锻造过程中,锻造比的选择至关重要,通常需控制在3至5倍之间,以确保坯料内部的缩孔、疏松等缺陷在高压下焊合,形成致密的金属基体。这一物理过程不仅改变了钢材的宏观形状,更从微观层面重塑了材料的力学行为,为后续热处理提供优质的组织基础。
锻造温度的区间控制直接决定了成品的质量上限,以常见的65Mn或60Si2Mn弹簧钢为例,始锻温度通常设定在1150℃至1200℃之间,终锻温度则需维持在800℃至850℃以上,以避免冷作硬化导致的裂纹产生。在实际操作中,加热炉的热工制度需精确匹配钢材的导热系数,升温速率过快易引发内外温差应力,导致坯料表面开裂。锻造后的工件需进行缓冷或等温退火处理,以消除残余应力,防止后续加工或使用过程中出现尺寸变形或早期失效。
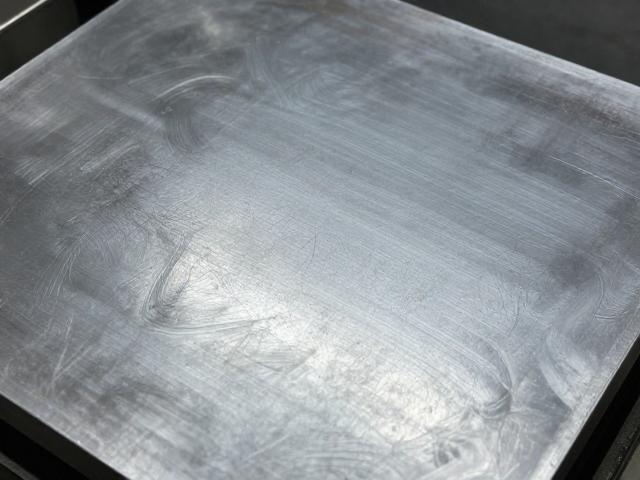
石洗表面处理的技术原理与视觉效果
石洗处理并非传统的化学酸洗或电镀工艺,而是一种通过物理研磨与化学腐蚀协同作用的表面精饰技术。该工艺利用天然矿石颗粒、陶瓷介质或高强度塑料弹丸,在滚筒或振动设备中对弹簧钢件进行长时间翻滚摩擦。在这个过程中,介质与钢材表面发生微观切削作用,去除锻造后残留的氧化皮及轻微划痕,同时形成均匀细腻的哑光磨砂质感。这种处理方式保留了钢材原本的金属色泽与纹理,避免了涂层带来的厚度变化,特别适用于对尺寸精度要求较高的精密弹簧零件。
石洗效果的呈现具有高度的可重复性与稳定性,其核心在于介质粒径的选择与处理时间的把控。不同目数的研磨介质能够塑造出国度不同的表面粗糙度,通常Ra值控制在0.8至1.6微米之间,既能保证视觉上的柔和过渡,又能保留足够的表面摩擦力以应对装配需求。相较于喷砂处理,石洗对工件的棱角保护更好,不易造成应力集中点的微裂纹,这对于承受交变载荷的弹簧元件而言,是维持长期服役安全性的关键因素。
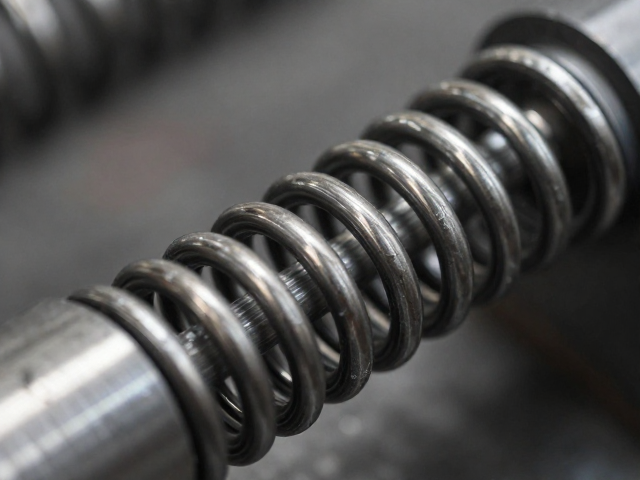
石洗处理在弹簧钢领域的优势体现
相较于发黑、镀锌或喷漆等常规表面处理,石洗处理最大的优势在于不改变零件基材的化学成分与微观组织结构,完全保留了弹簧钢的高强度与弹性特性。涂层类工艺往往存在厚度不均、附着力不足或高温下脱落的风险,而石洗形成的表面状态与基体融为一体,不存在界面结合力的问题。在极端工况下,如高温环境或腐蚀性介质中,石洗表面无有机涂层分解的风险,能够提供更为持久的防护屏障,有效延缓基材的氧化腐蚀进程。
此外,石洗处理具有优异的环保特性与成本效益。传统电镀工艺涉及重金属废水处理及复杂的酸碱中和流程,环保合规成本高昂;而石洗主要依赖物理介质与弱酸性或中性抛光液,废弃物处理相对简单,符合现代制造业绿色生产的标准。在大批量生产场景中,石洗工艺可实现连续自动化作业,单件处理时间短,能耗较低,且无需后续复杂的清洗与干燥步骤,显著降低了综合制造成本,提升了整体生产效率。
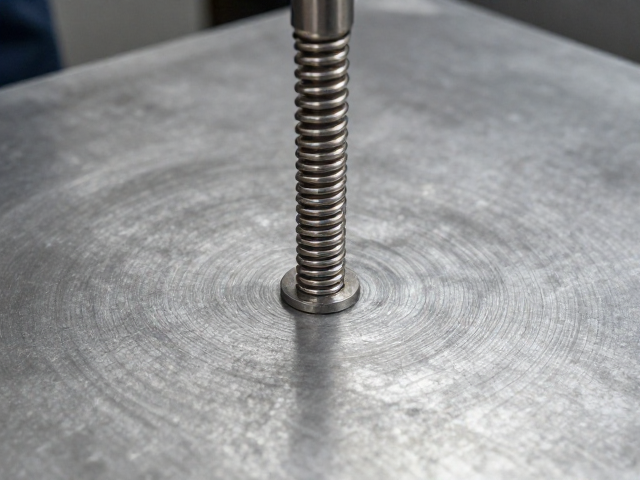
石洗表面的应用场景与质量控制
石洗表面广泛应用于汽车悬挂系统、发动机气门弹簧、工业阀门弹簧及高端机械装备中的关键受力部件。在这些高可靠性要求的领域,零件不仅需要具备卓越的机械性能,还需满足严格的外观标准与可追溯性要求。石洗处理提供的均匀哑光外观,有助于在无损检测过程中更清晰地识别表面微小缺陷,如疲劳裂纹或加工刀痕,从而提升产品质量监控的精度。其低调内敛的视觉风格也符合高端机械设备对精密、耐用、纯粹的美学追求。
质量控制方面,石洗后的弹簧钢件需通过严格的表面粗糙度检测与盐雾试验进行验证。使用轮廓仪定期校准表面Ra值,确保批次间的一致性;盐雾试验通常要求在5%氯化钠溶液中,经过24至48小时无白锈出现,以证明其基础防锈能力。对于有特殊防护需求的场景,石洗后可辅以微量的防锈油或钝化处理,进一步增强耐腐蚀性能,但需严格控制涂层厚度,避免掩盖石洗形成的独特表面纹理。这种经过验证的表面状态,确保了弹簧钢件在复杂工况下的长期稳定运行。