包装印刷专用美工刀的核心结构解析
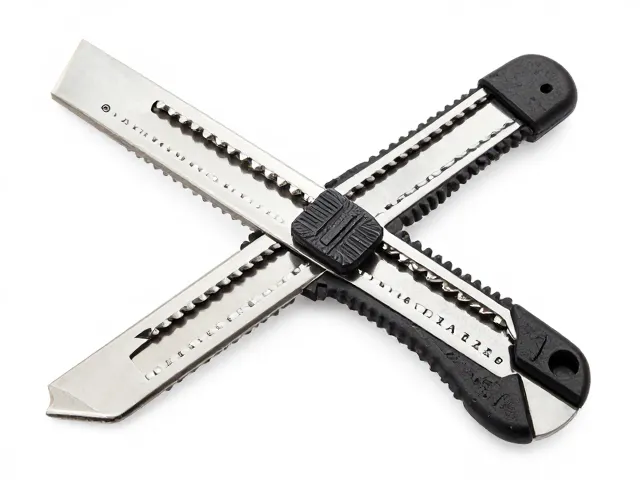
包装印刷行业的作业环境通常伴随着纸张粉尘、静电以及频繁的裁切动作,这对美工刀的机械结构提出了极高的稳定性要求。一款符合标准的工作款美工刀,其核心在于刀柄与刀芯的连接方式以及锁定机制。常见的结构分为固定式与伸缩式,固定式刀柄多采用高强度工程塑料或铝合金材质,能够提供稳定的受力反馈,适合需要精准控制下刀深度的重型裁切场景;而伸缩式刀柄则通过弹簧卡扣实现刀片的进退,便于快速更换钝化刀片,适应快节奏的流水线作业。刀片本身的材质通常采用高碳钢或不锈钢,经过热处理工艺增强硬度,确保在切割多层纸板或特种包装材料时不易卷刃或崩裂。
刀片的角度设计也是决定切割效率的关键因素。标准工作款通常配备45度或30度刀片,其中45度刀片因接触面积适中,在切割瓦楞纸板时阻力较小,且刀片磨损后可分段折断使用,经济性较高;30度刀片则更为锋利,适合精细的模切或薄型卡纸切割。刀柄表面的防滑纹理设计需经过人体工学考量,避免长时间握持导致手部疲劳,同时材质需具备一定的耐油性,防止接触印刷油墨或清洁剂后打滑。这些基础结构参数的合理性,直接决定了工具在实际生产中的安全系数与作业效率。
标准工作款选型的关键维度
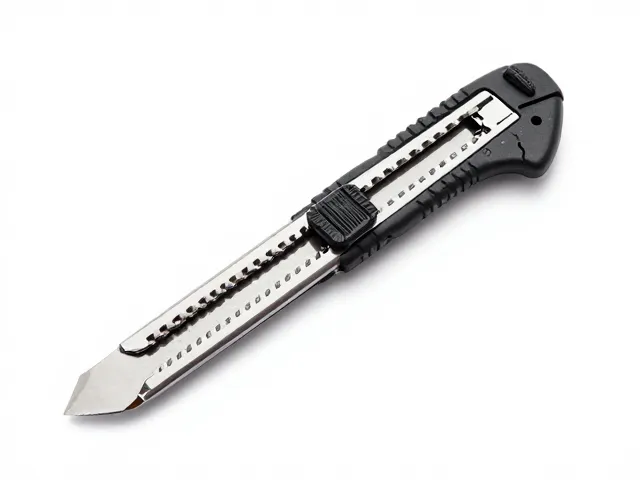
在选型过程中,刀片尺寸与规格的匹配度是首要考量点。包装印刷中常见的纸张厚度从单面铜版纸到多层瓦楞纸箱不等,刀片的长度需与刀柄深度相适应,通常标准刀片长度为18mm或25mm,其中25mm刀片因刃口更长,可承受更大的侧向压力,更适合处理较厚的包装材料。刀柄的长度应便于手掌包裹,一般建议在150mm至180mm之间,过短会导致力臂不足,切割费力;过长则操控灵活性下降,容易误伤周围已印刷成品。此外,刀片更换的便捷性不容忽视,快拆结构应能单手操作,且更换时无需借助额外工具,以减少停机等待时间。
材质工艺决定了工具的使用寿命与安全性。刀柄塑料需具备抗冲击特性,避免在跌落或撞击中碎裂导致刀片飞出伤人;金属部件应经过防锈处理,适应印刷车间可能存在的潮湿环境。刀片硬度需符合工业标准,过软则切割不干脆,留有毛边,影响后续装订质量;过硬则脆性增加,容易在切割硬物时断裂。选型时需关注刀片刃口的处理工艺,如是否经过钝化处理以防止意外划伤,以及刃口是否平整无瑕疵,这些细节直接影响切割面的平整度,进而影响包装成品的外观质量。
印刷车间常见的使用误区与风险
许多操作人员在使用美工刀时存在用力过猛的误区,认为大力出奇迹,实则极易导致刀片折断或刀柄损坏。正确的切割方式应利用刀片自身的锋利度,通过均匀、持续的推力完成切割,而非依赖瞬间爆发力。特别是在切割多层纸板时,应分层或多次切割,避免一次性切断导致刀片卡死。此外,刀片未完全伸出或伸出过长是常见的安全隐患,伸出部分应略多于切割材料厚度,既保证了切割效率,又减少了刀片晃动带来的偏差,过长的伸出部分会在切割过程中产生剧烈振动,增加断片风险。
刀片钝化后的处理方式也常被忽视。部分人员习惯继续使用钝刀片,导致切割面粗糙、纸张纤维撕裂,影响印刷品后续加工效果。钝刀片不仅切割阻力大,还容易因受力不均而崩裂。正确的做法是在切割感觉明显费力或切口出现毛边时,及时折断钝化部分或更换新刀片。对于伸缩式刀柄,需定期检查弹簧卡扣的松紧度,确保刀片在切割过程中不会意外缩回或松动。忽视这些日常维护细节,不仅会降低生产效率,还可能因刀片意外断裂造成人身伤害或设备损坏。
安全规范与日常维护要点
作业前的安全检查是预防事故的第一道防线。每次使用前需确认刀片锁定装置是否牢固,刀柄是否有裂纹或变形,特别是经过长期使用的工具,塑料件可能出现老化脆裂。刀片安装时需确保完全卡入位,避免偏斜导致切割轨迹扭曲。作业区域应保持整洁,移除无关杂物,避免切割过程中刀具滑脱误伤他物或人员。操作时手指应远离刀片运动轨迹,建议佩戴防割手套,尤其是在处理硬质包装材料或进行反向切割时,物理防护能有效降低意外风险。
日常维护应包括刀柄的清洁与存储。印刷车间内的纸粉和油墨易附着在刀柄缝隙中,积聚后可能影响机械结构的灵活性,需用干布定期擦拭。刀片更换后,剩余的钝片应妥善回收,避免随意丢弃造成安全隐患。工具应存放在干燥、通风的专用工具柜中,避免受潮锈蚀或与其他硬物碰撞导致刃口损伤。建立规范的工具领用与报废流程,确保只有状态良好的美工刀流入生产线,从管理层面杜绝因工具缺陷引发的生产事故与质量问题。