工具钢热处理后的微观组织控制与刀具成型
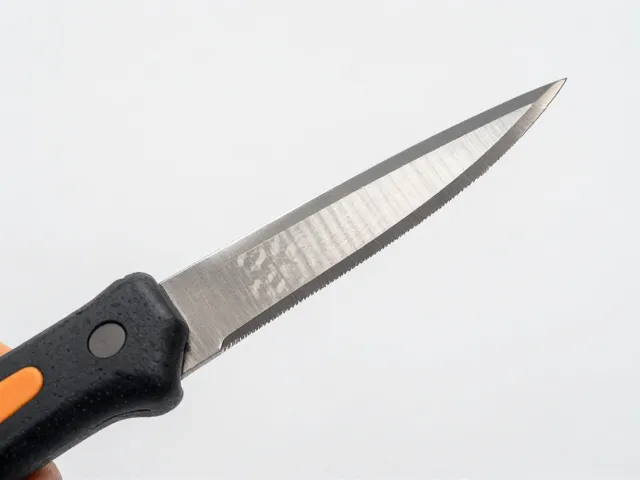
工具钢在经历淬火与回火处理后,其内部马氏体基体与析出碳化物的分布直接决定了最终刃口的硬度与韧性平衡。制作专业开箱刀时,需严格监控回火温度,通常在200°C至350°C区间进行多次回火,以消除淬火应力并获得约58-62 HRC的硬度范围,这一数值区间能确保刀刃在切断高密度聚乙烯(HDPE)薄膜时既不易崩口,又能保持足够的穿透力。
成型阶段推荐使用线切割或精密磨削工艺,而非简单的冲压,以减少材料边缘的热影响区和微观裂纹。刀身几何形状需经过流体力学或材料力学层面的优化,刃角通常设定在20-25度之间,这种锐利的楔形结构能显著降低切割时的横向剪切力。对于高碳工具钢,表面需进行深度抛光处理,降低摩擦系数,防止薄膜粘连,从而提升切割动作的流畅度与安全性。
符合人体工学的结构设计与切割力学分析
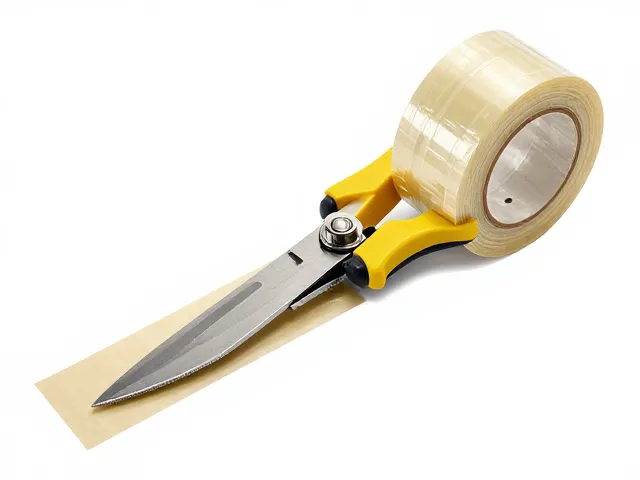
开箱刀的使用场景高度依赖手部姿态,因此手柄设计必须契合手掌自然握持时的受力曲线。采用对称式或带防滑纹理的梯形结构,能有效分散拇指与食指在切割薄膜时的集中压强。刀刃与手柄的连接处需设置防割护手,其厚度与角度需经过计算,确保在刀刃向前施力时,手指完全处于刃口延伸线的后方,避免滑脱造成的意外划伤。
在切割薄膜胶带时,刀具的运动轨迹应遵循“拉切”而非“压切”的逻辑。利用工具钢的高硬度特性,通过刀刃前端的微小凸起或预置的缺口结构,增加接触点的压强,使薄膜在极小的位移下产生应力集中并断裂。这种设计减少了操作所需的行程,提高了工作效率,特别是在处理多层缠绕的工业胶带时,单次切割即可穿透多层结构,无需反复摩擦生热导致胶带粘连。
安全性防护与日常维护对刀具寿命的影响
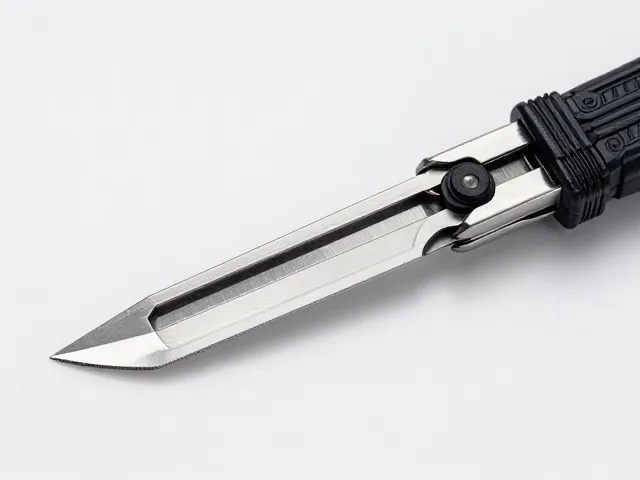
专业开箱刀必须配备稳固的锁定或保护机制,以应对非使用状态下的意外触碰。常见的机械锁扣结构利用弹簧复位原理,确保刀刃在非切割状态下被完全包裹在金属或高强度工程塑料外壳内。这种设计不仅符合一般工业工具的安全规范,也延长了刃口的保持性,防止刀刃因接触硬物而产生微崩或卷刃。
日常维护中,工具钢刀具极易因接触空气中的湿气或胶带背胶中的化学成分而发生氧化或腐蚀。使用后应立即用无水酒精擦拭刃口,清除残留的胶渍和纤维,随后涂抹薄层防锈油。对于高频使用的场景,建议每6-12个月对刃口进行一次重新研磨,以恢复初始的锋利度。避免使用硬质清洁剂或钢丝球清洗刀身,以免破坏表面的钝化层或抛光效果,导致摩擦力增加和切割性能下降。