
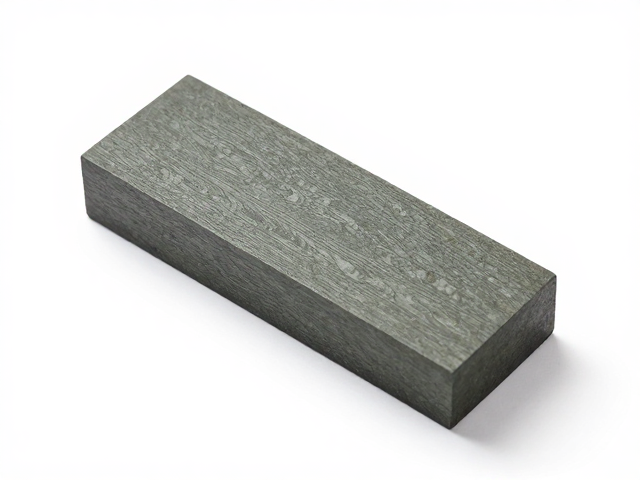
磨刀石的基础材质与选石逻辑
磨刀石的核心在于其内部的碳化硅或氧化铝颗粒与结合剂的比例,这直接决定了石材的硬度与排屑能力。天然石材如日本的奈良石或中国的青石,因矿物结构自然分布,打磨时会产生独特的“吃刀”手感,但不同批次差异较大,需要使用者具备一定的经验来感知其细微差别。相比之下,现代工业合成的金刚石磨盘或氧化铝树脂磨盘,通过精密控制颗粒粒径,能提供极度稳定的切削效率,适合需要快速去除材料或追求极致刃角的场景。
选购时需关注标称的目数,这是衡量磨粒粗细的关键指标。低目数(如400-1000目)颗粒粗糙,切削力强,主要用于修复缺损或开刃;中高目数(1000-3000目)能平衡切削速度与表面光洁度,是日常维护的主力区间;而超高目数(5000目以上)则主要用于抛光,去除前一道砂纸留下的细微划痕。务必确认磨石表面的平整度,劣质磨石往往存在凹陷或凸起,会导致刀刃受力不均,形成波浪纹,影响最终切割体验。
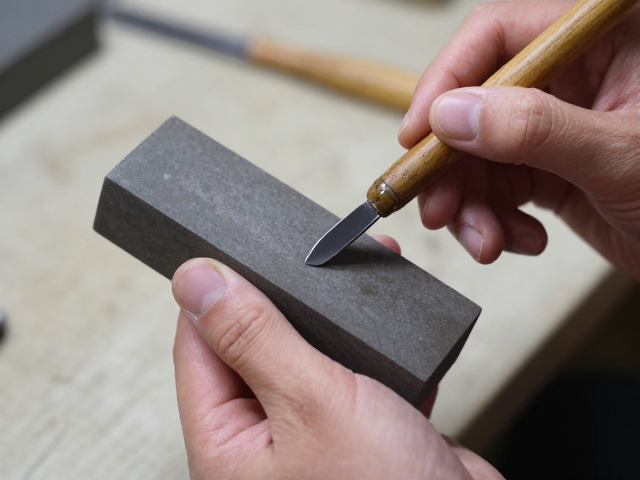
润滑介质与打磨手法的配合
水作为最常见的润滑剂,能有效带走金属碎屑并降低摩擦热,防止刀刃退火。在使用天然水石时,需预先浸泡约10-15分钟,直至表面不再冒气泡,这一过程有助于石材充分吸水,形成具有润滑作用的泥浆层,这种泥浆能辅助研磨,使刃口更加细腻。对于油性磨石或不可吸水的合成石,则需定期涂抹专用研磨油,以维持石材表面的微孔通畅,避免金属屑堵塞孔隙导致切削力下降。
手法的稳定性比力度控制更为重要。保持刀具与磨石表面固定的角度(通常为15-30度),利用整个刃长均匀接触石面,而非仅用刀刃某一点进行刮擦。采用“推切”与“拉切”相结合的动作,在向前推压时施加轻微压力,回拉时减轻力度,这样能确保每一寸刃口都经过均匀打磨。对于双面刃的工具,需严格记录单侧打磨的次数或时间,确保两侧刃角对称,避免因角度偏差导致刀刃偏斜,影响切割的精准度。
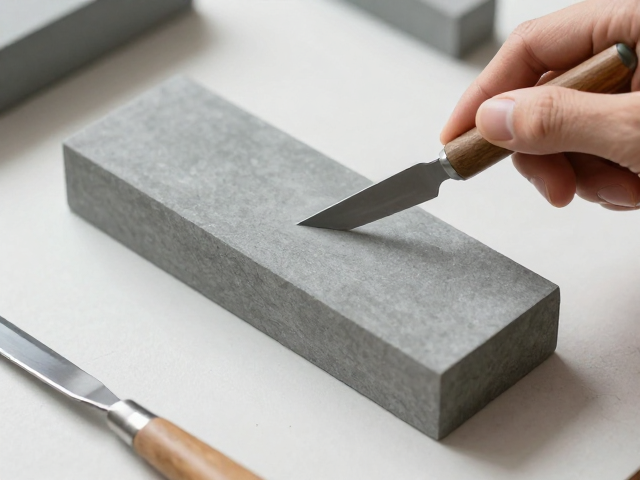
雕刻造型中的刀具角度控制
雕刻造型的核心在于对木材纤维的剥离方式,这高度依赖于雕刻刀与工件表面的夹角。浅角雕刻(20-30度)适用于精细的线条勾勒和表面修整,刀刃锋利且切入深,能切出光滑平整的木纹面,但刀刃相对脆弱,需避免硬物磕碰。深角雕刻(30-45度)则增加了刀刃的强度,适合处理硬木或进行大块面的去料,虽然切削阻力稍大,但能有效防止刀刃崩口,适合初学者或处理结构性部件。
在塑造立体造型时,需根据木材纹理方向动态调整刀路。顺纹雕刻时,刀具应紧贴纹理走向推进,利用纤维的连续性获得平滑表面;逆纹雕刻则需减小切入深度,采用多层薄削的方式,避免木纤维撕裂导致表面毛糙。对于曲面过渡区域,手腕需保持灵活,通过旋转刀柄改变受力点,使刀刃以切线方式接触曲面,而非垂直压入,这样能减少应力集中,防止木材开裂,同时保持造型线条的流畅与连贯。
刃口维护与工具寿命管理
高频使用会导致刃口微观结构发生疲劳,表现为切割阻力增加或切口粗糙,此时需定期使用细目磨石进行去毛刺处理。使用10000目以上的超细磨石或皮革配研磨膏,以极小的角度轻轻刮拭刃口背面,去除因打磨形成的卷曲金属纤维,这一步骤能显著恢复刀具的锋利度,且比重新打磨整个刃角更节省时间。对于高频使用的雕刻刀,建议建立固定的维护周期,而非等到完全钝化才进行处理,以维持最佳工作状态。
存放环境对工具寿命的影响不容忽视。潮湿环境会导致钢制刀具生锈,尤其是高碳钢材质,防锈油膜需定期涂抹以隔绝湿气。刀具应置于干燥通风处,避免与硬物直接接触造成刃口磕碰。对于精密雕刻刀,建议使用专用刀架或刀套保护刃口,防止意外碰撞导致崩刃。定期检查刀柄与刀身的连接处,确保无松动或开裂,特别是在处理硬木产生较大反作用力时,稳固的连接能提升操作安全性,避免因工具失效造成的人身伤害。