韧性优先:为何硬质钢材易导致崩刃
在金属加工与切削场景中,材料失效往往源于对硬度与韧性平衡的误判。当加工对象涉及高硬度合金或带有硬化层的工件时,若选用的工具钢韧性不足,刀具或模具在承受冲击载荷时极易发生微观裂纹扩展,进而形成宏观的崩刃或断裂。这种现象并非偶然,而是材料内在微观结构在极端应力下无法通过塑性变形吸收能量,导致脆性断裂的结果。
传统观念中常存在“越硬越好”的误区,认为高硬度能直接提升耐磨性。然而,对于需要承受冲击、冲击切削或断续切削的工况,过高的硬度意味着极低的断裂韧性。一旦切削刃口接触到材料内部的硬质夹杂物或应力集中点,缺乏韧性支撑的刃口便会像玻璃一样碎裂。因此,在选材逻辑中,必须将抗冲击能力置于首位,通过牺牲部分极限硬度来换取刀具在动态负载下的完整性,这是避免崩刃的第一道防线。
关键指标:红硬性与冲击韧性的平衡法则
评估工具钢是否适合韧性优先的场景,不能仅看洛氏硬度数值,更需关注其红硬性与冲击韧性的综合表现。红硬性决定了材料在高温下保持硬度的能力,而冲击韧性则反映了材料抵抗冲击载荷而不破裂的能力。在实际应用中,如冷作模具或切削刀具,若红硬性不足,刃口在高温软化后虽不易崩裂,但磨损极快;若冲击韧性不足,即便硬度达标,也会在瞬间冲击下失效。
优质工具钢通常通过合金元素的配比来优化这一平衡。例如,适当增加钼、钒等碳化物形成元素,可以细化晶粒,既提升了耐磨性,又通过改善基体组织增强了韧性。相反,高碳高铬类钢材虽然硬度极高,但碳化物偏析严重,往往表现出显著的脆性特征。因此,选材时需查阅材料的热处理工艺规范,确认其经过适当的淬火与回火处理,以获得回火马氏体基体与均匀分布的碳化物,从而在宏观性能上实现硬度与韧性的最佳耦合。
场景适配:根据加工工况锁定钢材牌号
面对不同的加工需求,钢材的选择需严格对应工况特征。对于需要切割硬质材料、如淬火钢、冷作模具钢或高强度合金的场合,应优先选用高韧性等级的工具钢。这类钢材通常具有较细密的显微组织,能够在刃口处形成微小的塑性变形区,缓冲冲击能量,防止裂纹萌生。例如,在加工HRC55以上的硬化钢时,选用经过二次硬化处理的高韧性高速钢或高性能冷作模具钢,能显著降低崩刃风险。
反之,对于低速、连续切削且无冲击的软材料加工,则可侧重选用高硬度、高耐磨性的钢材,以延长使用寿命。然而,即便是在此类工况中,若刀具几何形状复杂或存在薄刃结构,仍需预留一定的韧性余量。实际应用中,许多工程师会参考钢材的冲击功数据(如Joules或ft-lb),设定一个最低阈值。当工况中的冲击载荷超过该阈值时,必须强制切换到高韧性牌号,无论其硬度指标略低。这种基于工况数据的决策机制,能有效规避因材料选择不当导致的非预期失效。
工艺协同:热处理与刃口处理的从属关系
即便选用了正确的韧性优先钢材,若后续热处理工艺不当,依然无法发挥其抗崩刃潜力。淬火过程中的冷却速度过快可能导致残余奥氏体过多或产生微裂纹,而回火不充分则会使基体脆性残留。因此,必须严格遵循材料供应商提供的热处理规范,特别是回火温度和时间的控制。多次回火有助于消除残余应力,稳定组织,进一步提升韧性。对于要求极高韧性的场合,深冷处理可作为辅助手段,减少残余奥氏体含量,但需配合精确的回火程序以平衡硬度损失。
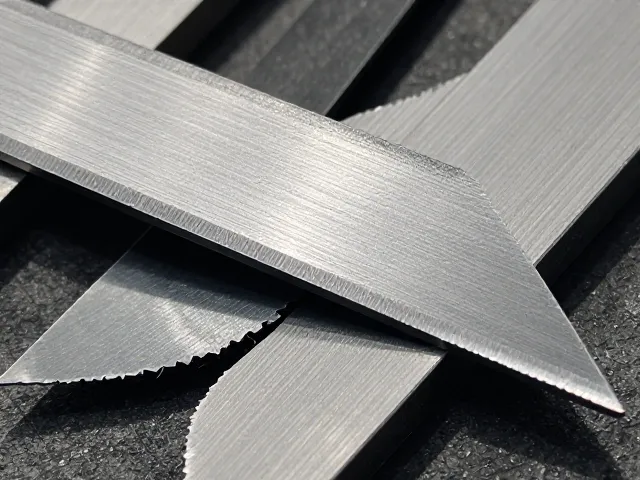
刃口处理工艺同样会显著影响崩刃倾向。精细的刃口研磨应避免产生磨削烧伤,因为局部过热会导致刃口微观结构软化或产生微裂纹。此外,适当的刃口钝化处理(Honing)可去除微观锯齿,使刃口更加圆润,从而分散切削应力。在硬质材料加工中,完全锋利的刃口往往是最脆弱的环节,适度的钝化能显著提升刃口的抗压强度,配合高韧性钢材的基体性能,形成严密的抗崩刃体系。这种材料与工艺的协同作用,是确保加工过程稳定性的核心要素。