
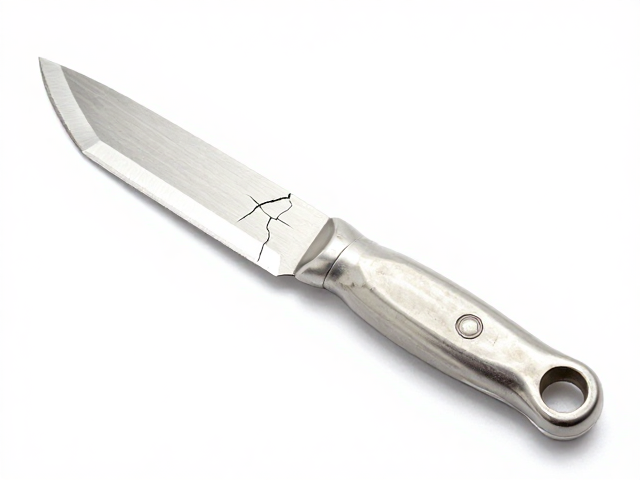
修边刀刀柄裂纹的微观特征与早期识别
修边刀在高频振动与持续冲击作业下,刀柄连接处极易因金属疲劳产生微观裂纹。这些裂纹通常起始于刀柄与刀头螺纹连接处的应力集中区,初期表现为表面漆层或镀层的细微发丝状痕迹。肉眼直接观察难以发现,需借助放大镜或高倍显微镜,重点检查螺纹根部及刀柄侧壁的过渡圆角区域。一旦发现漆面出现不规则的龟裂或发白现象,即暗示内部金属结构可能已发生形变,这是裂纹扩展的前兆,需立即介入检查。
裂纹的扩展往往伴随着可感知的物理征象。当修边刀在运行过程中出现异常抖动、噪音增大或切削阻力突然变化时,应停止作业并进行静力学检测。使用无损伤的渗透检测剂涂抹于怀疑区域,静置规定时间后擦拭,若残留液中显现出色线,即可确认裂纹的存在。这种基于物理征象与辅助材料结合的识别方式,能有效区分表面划痕与结构性裂纹,避免将外观瑕疵误判为安全隐患,确保后续处理的准确性。
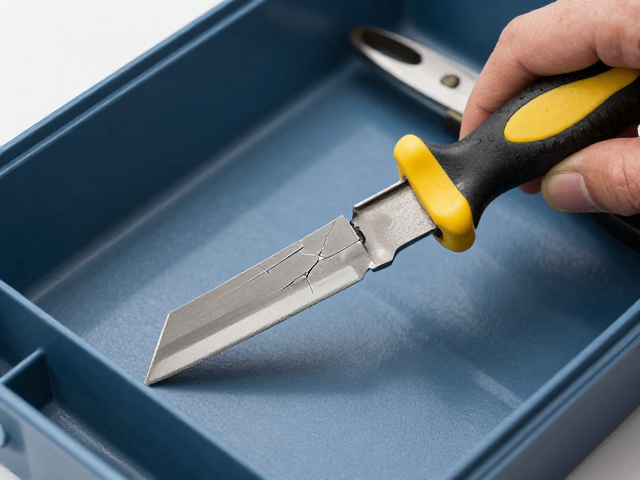
专业检测工具的配置与标准化操作流程
建立严密的检查流程离不开专用工具的支持。高亮度LED手持放大镜(放大倍数5-10倍)是基础配置,用于初步筛查;对于精密部件,需配备工业内窥镜或便携式显微镜,以深入螺纹缝隙内部观察。此外,黑色背景板与白色显影剂是对比度增强的关键,黑色背景能凸显银白色金属裂纹,而显影剂能渗入微隙形成可视痕迹。工具包中还应包含干净的无纺布和专用清洁剂,确保检测表面无油污、粉尘干扰,避免因附着物遮挡导致漏检。
标准化操作流程要求检测环境具备充足且均匀的照明,避免强光直射造成反光误判。检测时,操作者需保持手部稳定,以缓慢、匀速的方式移动检测工具,覆盖刀柄所有受力区域。记录检测结果时,应拍摄高清照片并标注裂纹位置、长度估算值,形成可追溯的视觉档案。对于疑似裂纹,严禁强行拆卸或敲击,以免应力释放导致裂纹瞬间扩展引发危险。只有通过严密的视觉检查与严丝合缝的操作规范,才能将安全隐患控制在萌芽状态。
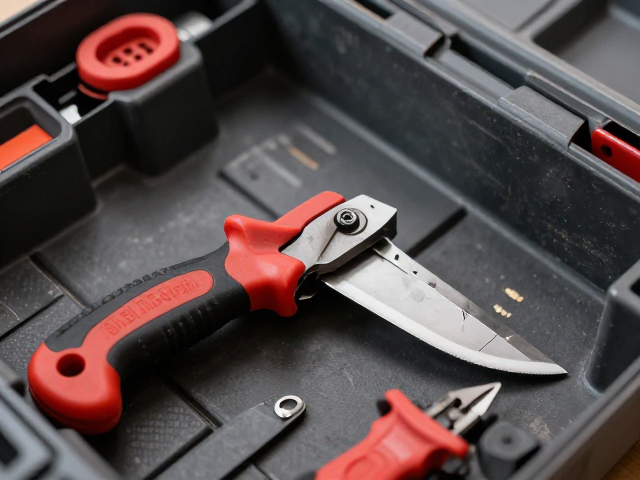
工具箱收纳的空间规划与防震逻辑
修边刀及其配件的收纳效率直接影响工作准备时间与工具寿命。理想的收纳空间应基于工具的使用频率与尺寸进行分区。高频使用的修边刀应置于工具箱顶层或侧边快取位,采用垂直悬挂或专用卡槽固定,避免平放堆叠造成刀刃磕碰。低频使用的备用刀头、连接杆则置于底层或抽屉深处。每个工具应有其固定的“物理坐标”,通过定制泡沫内衬或模块化隔板,确保每件物品在闭合时处于唯一且稳定的位置,减少寻找时间与移动过程中的碰撞风险。
防震与隔离是收纳过程中的核心逻辑。修边刀的金属部件在运输或移动中极易因相互摩擦产生划痕或微观损伤,因此必须采用软性隔离材料。高密度海绵内衬或绒布隔层能有效吸收震动能量,防止刀具间发生刚性接触。对于带有精密螺纹或敏感表面的刀柄部分,建议单独使用硬质保护套或专用收纳盒进行包裹。这种分层隔离策略不仅保护了工具精度,还避免了不同材质工具间的电化学腐蚀或污染,确保每次取用时工具处于最佳待命状态。
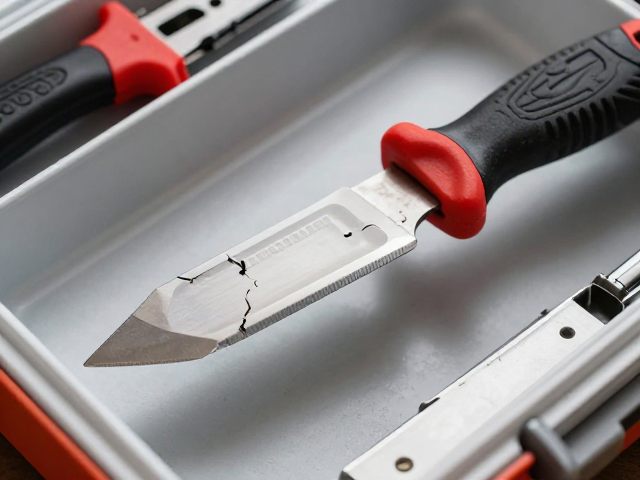
长期维护与存储环境的稳定性控制
存储环境的温湿度对修边刀刀柄的完整性具有长期影响。高湿度环境易导致金属部件氧化生锈,进而削弱材料强度,加速裂纹产生。因此,存放区域应保持干燥通风,相对湿度建议控制在40%-60%之间。对于长期闲置的工具,应定期取出检查,清理表面积聚的灰尘与腐蚀性气体。若环境湿度较大,可在工具箱内放置适量干燥剂,并设置湿度监测计,实时监控环境变化,防止因环境失控导致工具隐性损坏。
定期维护应包含清洁、润滑与状态复核三个环节。使用专用清洁剂去除刀柄油污,检查螺纹是否顺滑,必要时涂抹微量防锈润滑脂以保护金属表面。复核过程即是对裂纹检查的常态化执行,每次使用后或每月固定时段,对刀柄进行快速目视与物理征象确认。这种持续性维护并非额外负担,而是工具生命周期管理的一部分。通过保持存储环境的稳定与执行定期复核,可显著延长修边刀的使用寿命,确保其在高负荷作业下的结构完整性与安全性。