
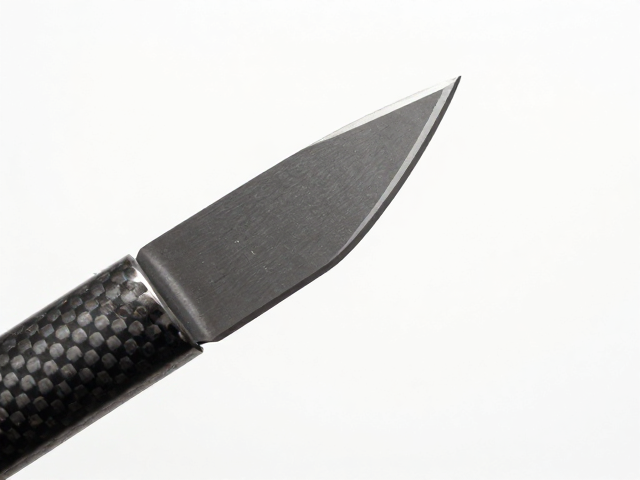
材料特性对刃口保持性的底层逻辑
碳钢与粉末钢在微观晶体结构上的差异,直接决定了两者在受力过程中的表现。普通碳钢通常具有较粗大的碳化物颗粒,这种结构使得材料在打磨时相对容易处理,能够迅速形成锋利的刃口。然而,当刃口在切割硬物时发生微观崩缺,粗大的碳化物无法提供足够的支撑力,导致刃口角度容易钝化。相比之下,粉末钢通过雾化制粉工艺,使得碳和合金元素在极小的区域内均匀分布,形成了极其细小且均匀的碳化物。这种细密的微观结构像无数微小的钉子,牢牢钉在基体中,极大地提升了材料的耐磨性,使得刃口在长时间使用后仍能维持初始设定的角度。
硬度与韧性的平衡是维持刃口角度的关键变量。高碳高铬钢如常见的1095或O2,虽然可以通过热处理达到较高的硬度,但过高的硬度往往伴随脆性增加,容易在侧向受力时发生卷刃或崩口,从而破坏刃口的几何结构。粉末钢如S30V或M4,通过添加钼、钒等元素,形成了高硬度的碳化钒颗粒,这些颗粒的硬度远超普通碳化物,能有效抵抗磨损。这意味着,在相同的切割压力下,粉末钢刃口的磨损速率远低于碳钢,因此其设定的刃角在更长的时间周期内保持稳定,减少了因磨损导致的角度改变。
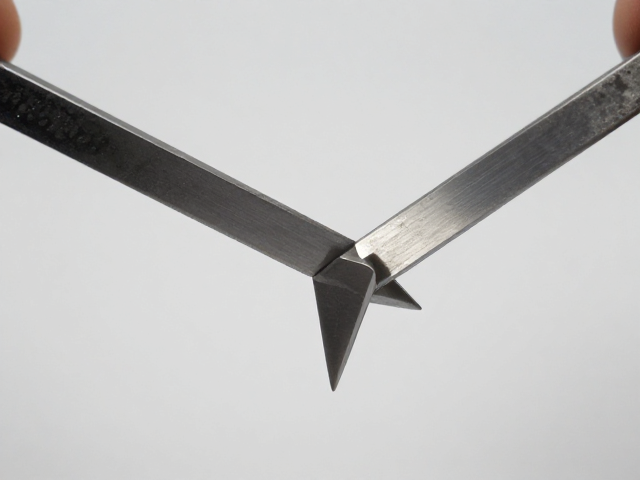
研磨几何结构与刃角设定的物理影响
刃口角度并非越大越好,而是需要根据材料特性进行精确计算。对于碳钢而言,由于其韧性较好,通常可以采用较宽的刃角(如25-30度每侧)来增加刃口的厚度,从而提升抗冲击能力。这种宽刃角在切割软性材料时能保持较好的完整性,但在面对高磨损场景时,过宽的刃角会导致切割阻力增大,加速刃口钝化。粉末钢则因其优异的耐磨性,可以承受更极端的刃角设定(如15-20度每侧)。细密的碳化物结构使得薄刃角在切割时不易发生塑性变形,能够像刀片一样切入材料,保持锐利的切割状态。
研磨过程中的对称性与稳定性会直接影响刃口角度的长期保持。使用固定角度的研磨工具(如Lancaster磨刀器或Edge Pro系统)可以确保每次研磨都严格遵循预设的几何结构。对于碳钢,由于其质地较软,研磨时容易因手部力度不均导致刃角偏移,形成“双刃”或圆弧状刃口,这会迅速降低保持性。粉末钢虽然耐磨,但其研磨效率较低,需要更长时间去除材料。若研磨过程中压力过大,可能导致粉末钢表面的碳化物脱落,形成微观缺口,反而影响刃口的平整度。因此,使用轻柔且均匀的力度,配合合适的研磨目序,是维持精密刃角的核心。
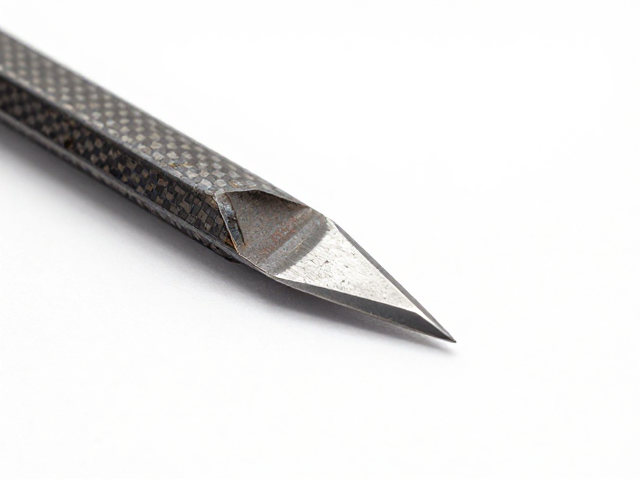
日常使用习惯与微观损伤的累积效应
切割材料的硬度与性质会加速刃口微观结构的演变。切割带有硬物核心(如坚果壳、硬骨)或高纤维材料(如纸板、绳索)会对刃口产生剧烈的局部冲击。碳钢在遭遇此类冲击时,其晶格结构容易发生滑移,导致刃口微观层面的卷曲或崩缺,表现为刃口变钝。粉末钢由于碳化物的支撑作用,能更好地抵抗这种局部应力,减少微观崩缺的发生。然而,若长期使用粉末钢切割极高硬度的物体(如玻璃、金属),即便其耐磨,也可能因冲击力过大导致整体崩裂。因此,了解刀具材料的极限,避免超负荷使用,是保持刃口角度的重要环节。
清洁与存放方式会影响刃口的物理状态。碳钢含有较高的铁元素,在接触水分或酸性物质后极易氧化生锈。锈蚀会侵蚀刃口表面,破坏刃口的平滑度,导致切割时产生额外的摩擦力,间接加速刃口钝化。因此,碳钢刀具使用后必须立即擦干并涂抹防锈油。粉末钢通常含有较高的铬含量,具备优异的防锈性能,但在极端潮湿环境下仍可能发生点蚀。存放时,避免刀具与其他硬物(如钥匙、其他刀具)相互碰撞,防止刃口边缘发生物理磕碰。使用刀鞘或专用刀套,能有效减少意外损伤,确保刃口角度在闲置期间不被破坏。