
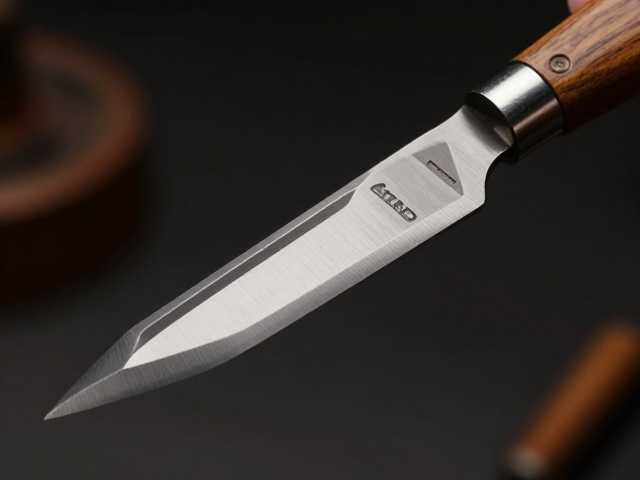
钩刃雕刻刀的几何结构与切削力学分析
钩刃雕刻刀的核心在于其刃口角度的微观设计,通常采用30至45度的双面开刃,这种几何形态直接决定了木材纤维被切断时的受力模式。相较于传统平刃,钩刃在切入木纹时会产生向上的提拉力,使得切削过程更加顺畅,减少木材表面出现毛刺或撕裂现象。钢材的热处理硬度通常控制在洛氏硬度58至62HRC之间,这一硬度区间平衡了锋利度与耐用性,确保在长时间高频率切削下刃口不易卷曲或崩裂。
在实际操作中,钩刃的曲率半径影响着排屑效率,较深的弧度能迅速将切削产生的木屑卷离工作区域,避免木屑堆积导致切削阻力增加。这种设计特别适用于硬木或纹理交错的木材加工,通过精准的角度控制,工匠能够以较小的向下压力完成深层雕刻,从而提升作品的表面光洁度。材料选择多采用高碳工具钢或粉末冶金钢,这些材料经过真空脱气处理,内部杂质极少,保证了刃口在极端应力下的稳定性。
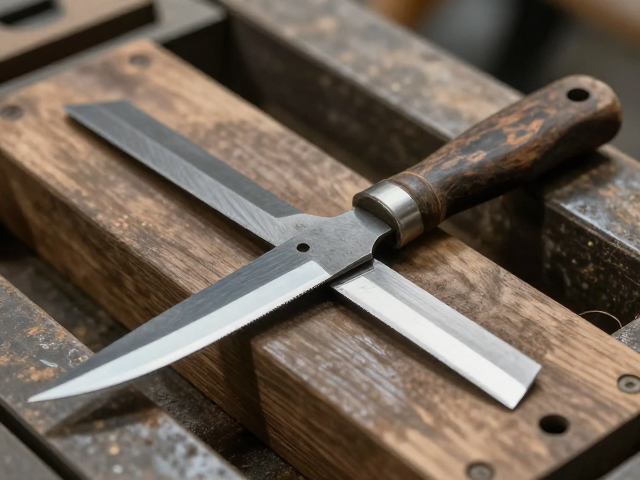
精密冲压工艺在批量生产中的标准化应用
精密冲压工艺通过高精度模具将钢板一次性成型为预定形状,这一过程依赖于微米级的模具配合间隙,通常控制在0.02至0.05毫米之间,以确保刀具边缘的平整度。冲压过程中的步进模具设计允许连续加工,从板材开料到成品成型仅需数秒,这种自动化生产方式大幅降低了单件产品的制造成本,同时保证了批次间的一致性。模具材料多选用硬质合金或经过特殊表面处理的合金钢,以抵抗长期冲压带来的磨损。
冲压后的刀具边缘需要进行二次精磨,以去除冲压产生的微裂纹并形成最终的切削刃。这一环节通常使用金刚石砂轮进行干式或湿式研磨,砂轮粒度从粗磨的80目到精磨的1200目逐级过渡,确保刃口无微观缺陷。通过光学检测仪对刃口进行实时监测,任何超出公差范围的瑕疵都会被自动剔除,从而维持生产线的良品率。这种工业化流程使得高品质木工工具能够以合理的价格进入市场,满足专业工匠与爱好者的需求。
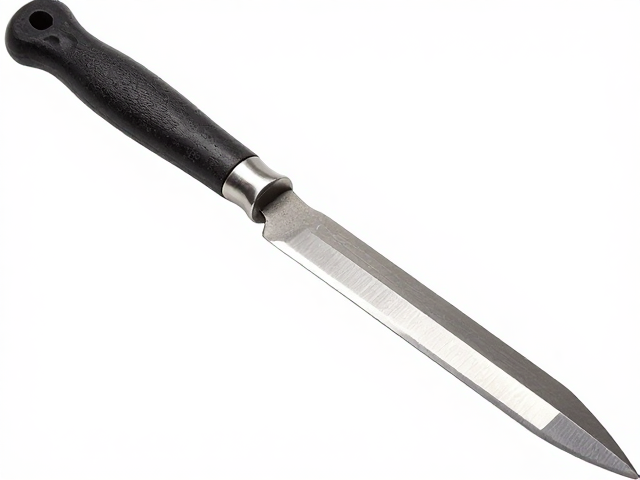
制造工艺对工具性能的综合影响
钩刃雕刻刀与精密冲压工艺的结合,体现了手工工具从经验制造向数据驱动制造的转变。冲压工艺确保了刀具基础形态的标准化,而后续的手工研磨与热处理则注入了性能的关键变量。这种分工协作的模式,使得刀具在保持统一外观特征的同时,能够通过调整热处理参数和研磨角度,适应不同的木材特性与雕刻风格。
现代制造环境中,质量控制体系贯穿整个生产链路,从原材料的光谱分析到成品的切削测试,每一道工序都有明确的数据记录。这种可追溯性不仅提升了产品的可靠性,也为工艺优化提供了真实的数据支撑。随着数控加工设备在模具制造中的应用,冲压模具的复杂度不断提升,能够加工出台阶、曲面等复杂结构,进一步丰富了钩刃雕刻刀的设计可能性。