
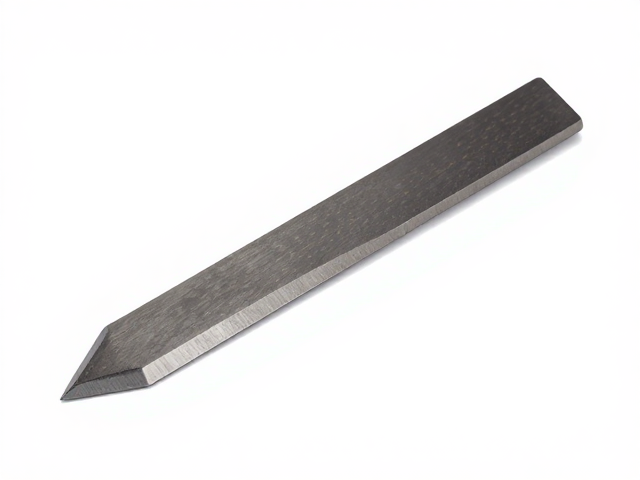
凿刀刀片的材质决定长期使用的稳定性
在模型制作领域,凿刀刀片的核心竞争力往往集中在材质的热处理工艺与微观结构上。高碳钢与合金钢是市面上常见的两种基础材料,高碳钢硬度通常能维持在HRC 58-62区间,这意味着在切割高密度树脂或硬质塑料时,刃口能保持较久的锋利度,不易出现卷刃现象。相比之下,部分低成本刀片可能因钢材纯度不足,在高频次使用后迅速出现微观崩口,导致切削面粗糙,直接影响模型表面的精细度表现。
刀片保持性不仅关乎硬度,更受热处理均匀性的影响。优质的刀片在淬火过程中能形成均匀的马氏体结构,这种结构能提供出色的抗磨损能力。若热处理不当,刀片内部应力分布不均,即便初始硬度达标,在使用数月后也可能因应力释放而出现肉眼可见的变形或崩裂。因此,观察刀片表面的光泽度与均匀性,是判断其内部结构是否稳定的直观方式,粗糙或有杂质的表面往往预示着保持性较差。
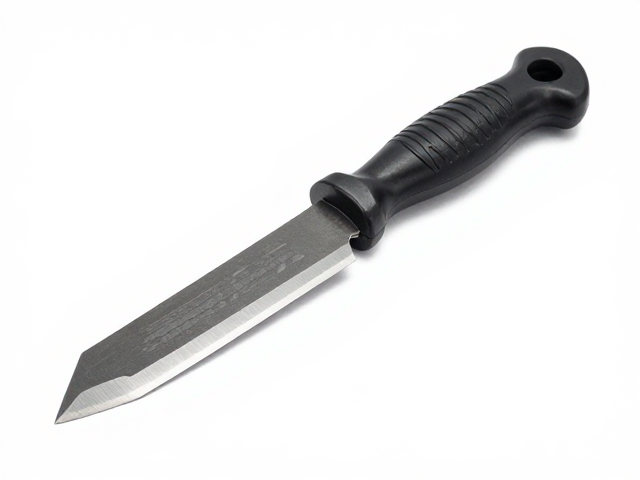
刃口几何设计影响切削效率与耐用度
刃口的角度设计直接决定了凿刀在受力时的稳定性。常见的刃口角度在20度至30度之间,较小的角度如20度适合精细雕刻,能切入更深的细节,但刃口相对脆弱,在遇到硬物或不当用力时容易崩刃。较大的角度如30度则更具韧性,适合处理较厚的材料或进行粗加工,虽然初期锋利度略逊一筹,但长期使用的抗冲击能力更强,能维持更长时间的可用状态。
刃口的微观打磨质量也是关键变量。高质量的刀片经过多道精密研磨,刃口呈线性闭合,无肉眼可见的毛刺或锯齿。这种精细的打磨能减少切削阻力,使切割动作更加跟手,从而降低因卡顿导致的突然受力过大而造成的崩刀风险。相反,打磨粗糙的刀片,其刃口存在微观缺口,在切割过程中这些缺口会成为应力集中点,加速磨损甚至导致整条刃口的结构性损坏。
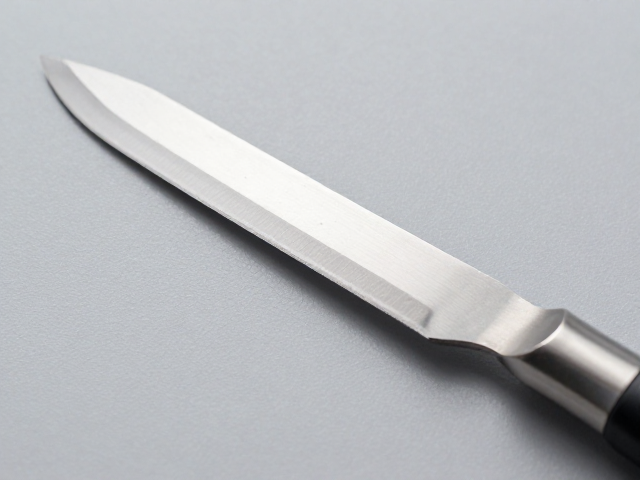
使用习惯与维护方式延长刀片寿命
正确的握持姿势与施力方式是维持刀片保持性的外部因素。模型制作中,许多崩刃现象源于垂直下压过猛或侧向扭力过大。理想的操作应利用手腕的灵活转动带动刀片平滑推进,而非依靠蛮力硬凿。当刀片遇到材料内部杂质或硬度不均区域时,轻微的震颤调整比强行突破更能保护刃口完整。这种操作习惯能显著减少非正常磨损,使刀片在长期使用中仍能保持较好的切削性能。
定期清理与正确存放是防止刀片隐性损伤的重要环节。树脂碎屑或塑料屑若长时间附着在刃口缝隙中,干燥后可能形成硬质颗粒,在后续使用中划伤刃口或阻碍切削。使用软布擦拭并配合专用清洁剂去除油污和残留物后,涂抹少量防锈油能有效防止氧化。存放时应避免刀片与其他金属工具直接碰撞,使用刀套或专用收纳盒隔离,防止刃口因意外磕碰产生微小缺口,这些微小损伤会在后续使用中迅速扩大,导致刀片提前报废。