
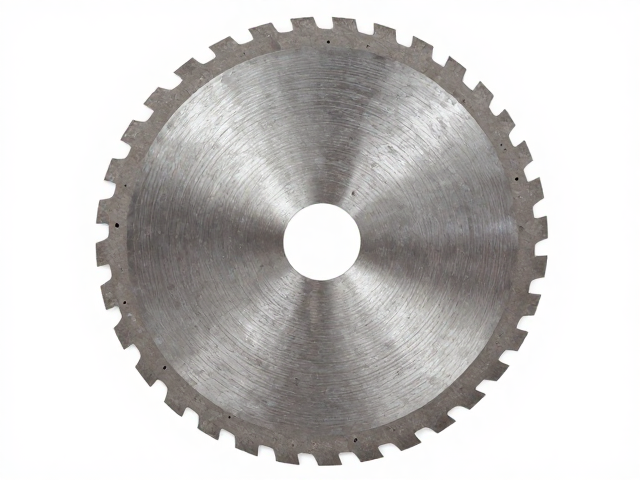
重型高强度圆刀片的核心材质与热处理工艺解析
重型高强度圆刀片在工业切割领域扮演着关键角色,其性能表现直接取决于基材的选择与热处理技术的运用。目前市场上主流的高强度圆刀片多采用9CrSi、Cr12MoV或SKD11等高碳高铬合金工具钢作为基材,这些材料具备极高的硬度和耐磨性,能够应对金属板材、复合材料及硬质塑料的高强度切割需求。在热处理环节,真空淬火与深冷处理成为提升材料内部结构稳定性的核心手段,通过精确控制加热温度与冷却速率,有效减少内应力,防止刀片在重载工况下出现崩刃或变形现象。
除了基础钢材,表面涂层技术进一步延长了重型圆刀片的使用寿命。常见的物理气相沉积(PVD)涂层如TiN(氮化钛)、TiAlN(氮化铝钛)等,能在刀片表面形成一层极薄的硬质保护膜。这层膜不仅显著提高了表面的硬度,还具备良好的耐热性和自润滑特性,降低了切割过程中的摩擦系数。在实际应用中,经过特殊涂层处理的重型圆刀片,其耐磨寿命通常比未涂层产品提升30%至50%,同时减少了因热量积聚导致的材料退火风险,确保了切割面的平整度与精度。
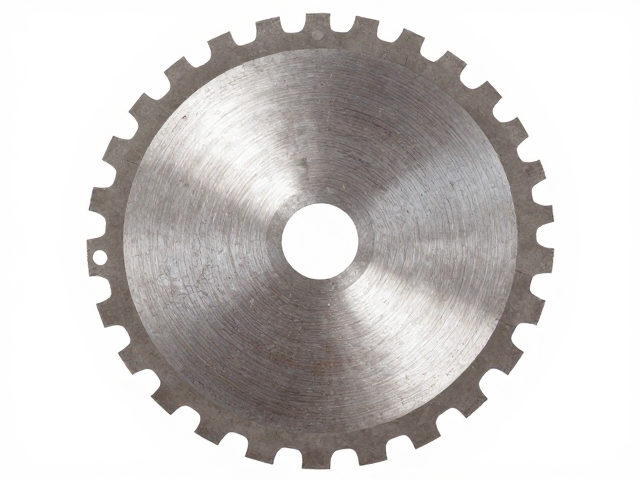
单刃结构在重型切割中的力学优势与稳定性
单刃结构设计是重型高强度圆刀片区别于多刃或锯齿状刀片的重要特征,其核心优势在于切割力的集中与传递效率。在重型切割场景中,材料往往具有较高的厚度和硬度,单刃设计使得接触面积最小化,从而将巨大的轴向压力集中在极窄的切削刃上。这种集中受力模式能够更有效地切入材料内部,减少切割阻力和能耗。相较于多刃结构,单刃刀片在切割过程中产生的振动更小,因为不存在多刃交替接触引发的周期性冲击,这对于保持重型机械设备(如剪板机、分切机)的长期稳定性至关重要。
从力学平衡的角度来看,单刃结构简化了刀片的受力模型,使得切削过程中的力矩更加均衡。在高速旋转或高压往复运动中,单刃圆刀片的重心分布更为均匀,有助于降低主轴轴承的负荷,延长设备核心部件的使用寿命。此外,单刃设计使得刀片的安装与调试更加便捷,只需精确控制刀片与底刀之间的间隙即可,无需像多刃刀片那样处理复杂的刃口同步问题。这种结构特点使得单刃重型圆刀片在处理厚板、高强度合金等难加工材料时,能提供更稳定、连续的切割轨迹,减少断刀风险。
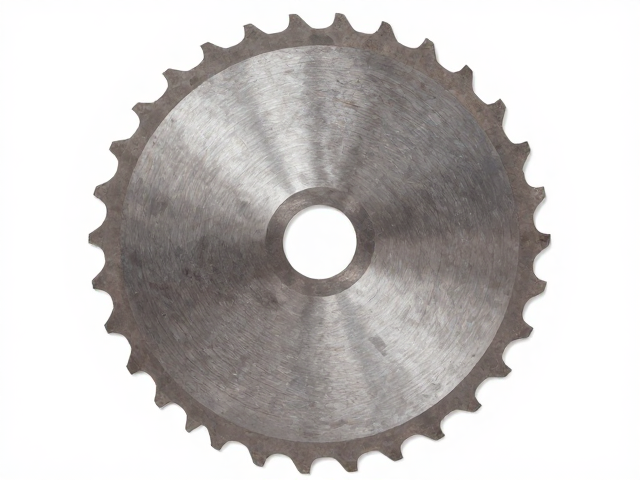
重型圆刀片的选型参数与工况匹配逻辑
选型重型高强度圆刀片时,首要考量因素是切割材料的特性与厚度。不同材料的硬度、延展性及韧性差异巨大,直接决定了刀片的材质与刃口角度选择。例如,切割高硬度合金钢时,应优先选用硬度等级高(HRC 60-65)、韧性较好的Cr12MoV材质,并采用较大的刃口后角以增强刃口强度;而切割软性塑料或橡胶时,则可选用硬度稍低但刃口锋利的9CrSi材质,配合较小的后角以获得更光洁的切口。刀片直径与轴孔尺寸的匹配需严格遵循设备主轴规格,同时需考虑刀片整体重量对设备转轴的惯性影响,避免因转速过高引发离心力过大导致的结构失效。
其次,切割速度与进给速度也是选型过程中的关键参数。重型圆刀片在高速运转下会产生显著的热量,若选型时未考虑散热与耐磨性的平衡,极易导致刀片快速磨损或热变形。一般而言,切割速度越高,对刀片的耐磨性和热稳定性要求越高,此时应优选经过深冷处理或带有高性能涂层的产品。此外,还需根据设备的功率密度和刀片支撑结构,计算允许的最大切割力。若设备支撑刚性不足,应适当降低刀片直径或选用强度更高的材质,以避免因切削力过大导致刀片断裂或设备损坏。
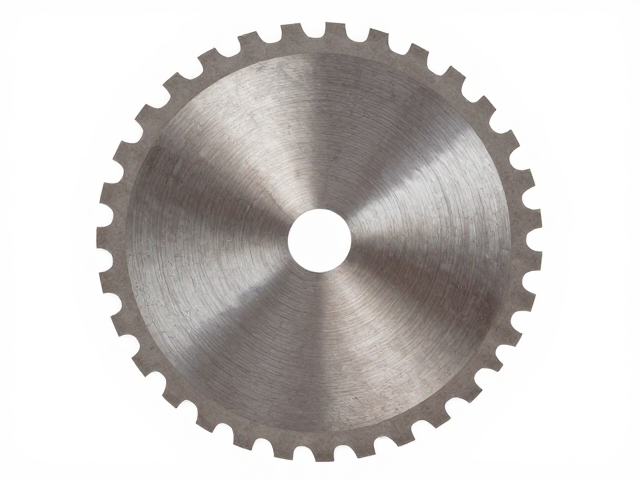
安装规范与维护对使用寿命的决定性影响
重型高强度圆刀片的安装精度直接决定了其切割效果与安全性能。安装过程中,必须确保刀片与底刀(或砧座)之间的间隙均匀且符合工艺要求,间隙过大会导致切口毛刺增多甚至崩刃,间隙过小则会加剧刀片磨损并增加驱动功率。在安装时,应使用专用扭矩扳手按照对角线顺序逐步紧固螺栓,确保刀片受力均匀,避免因局部应力集中导致刀片微裂纹。同时,需定期清洁刀片表面及转轴部位,防止油污、金属屑堆积影响安装精度或导致腐蚀。
日常维护中,定期的刃口检查与研磨是保持重型圆刀片性能的关键。由于重型切割工况下刀片磨损较快,需建立严密的磨损监测机制,当发现切口质量下降或切割阻力异常增大时,应及时安排研磨。研磨过程中需严格控制砂轮粒度与研磨参数,避免高温退火削弱刀片硬度。对于可调节式刀架,还需定期检查定位销与锁紧机构的磨损情况,确保刀片在运行过程中的位置稳定性。规范的维护流程能显著延长重型圆刀片的使用寿命,降低整体运营成本,确保生产过程的连续性与安全性。