
淬火介质与冷却速率的微观控制
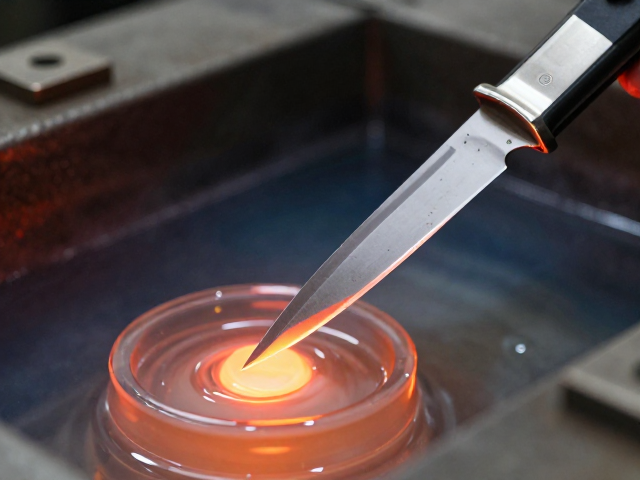
刀尖套在经历奥氏体化后,冷却介质的选择直接决定了马氏体转变的完成度与残余奥氏体的含量。传统工艺中,水淬因冷却速度极快,虽能获得高硬度,但极易在刀尖套这种截面变化剧烈的部位引发裂纹或变形。相比之下,现代高精度刀具配件更多采用合成淬火油或分级淬火盐浴。例如,使用粘度适中的快速淬火油,在80-100℃的油温范围内进行等温停留,能显著降低热应力与组织应力。这种工艺控制使得刀尖套内部组织更加均匀,避免了因冷却不均导致的微观缺陷,为后续获得理想的显微组织奠定基础。
冷却过程中的温度梯度管理是防止刀尖套发生翘曲的关键。在淬火初期,工件表面与心部的温差会产生巨大的热应力,若此时冷却速率超过临界值,刀尖套边缘可能出现崩口。通过精确控制介质搅拌速度和工件浸入角度,可以优化流体动力学效应,使冷却过程更加平稳。对于高碳钢或粉末钢材质的刀尖套,通常需要在淬火前对介质温度进行预热处理,以减少初始冲击。这种对冷却动力学细节的把控,确保了刀尖套在达到预定硬度指标的同时,保持极高的尺寸稳定性,满足收藏级配件对精密配合的要求。
回火工艺对韧性与硬度的平衡
淬火后的刀尖套处于高应力状态,必须进行回火处理以消除内应力并调整力学性能。低温回火通常在150-200℃区间进行,保温时间根据工件厚度精确计算,一般控制在1至2小时。此过程主要析出ε-碳化物,降低马氏体的正方度,从而在保持高硬度(通常HRC 58-62)的前提下,显著提升材料的韧性。对于追求极致性能的收藏级刀尖套,有时会采用多次回火工艺,即在第一次回火后重新淬火或直接进行第二次、第三次回火,以进一步分解残余奥氏体,稳定尺寸。这种反复的热处理循环,使得刀尖套在长期使用中不易发生疲劳断裂,提升了整体耐用性。
回火脆性的规避是热处理工艺中的另一大难点。某些合金元素在250-400℃区间回火时可能引发第二类回火脆性,导致材料韧性下降。因此,在工艺设计中需避开该温度区间,或在回火后立即进行快速冷却。通过精确的回火曲线控制,刀尖套能够获得最佳的综合力学性能平衡。此外,回火过程中的氧化控制也不容忽视,真空回火或保护气氛回火能有效防止表面氧化变色,保持刀具配件原有的金属光泽和美观度,这对于注重外观展示的收藏级产品至关重要。
表面处理与最终精度的保障
热处理完成后,刀尖套的表面状态直接影响其耐腐蚀性和视觉质感。对于收藏级配件,表面通常经过精细的喷砂、拉丝或镜面抛光处理。喷砂处理能形成均匀的哑光效果,减少光线反射,突出刀具配件的立体结构;而镜面抛光则能展现金属内部的细腻纹理,提升整体奢华感。在处理过程中,需严格控制磨削参数,避免因机械应力导致表面微裂纹,这些微裂纹可能在后续使用中成为疲劳源。同时,表面清洁度至关重要,任何残留的磨削液或油脂都可能影响后续的涂层附着力或导致锈蚀。
尺寸精度的最终确立依赖于精密的磨削与检测。刀尖套与刀柄或刀鞘的配合间隙需控制在微米级别,以确保组装后的稳固性与美观度。使用高精度坐标测量机(CMM)对刀尖套的关键配合面进行检测,确保其几何公差符合高标准要求。此外,针对特殊材质或复杂结构,可能需要进行去氢处理,防止氢脆现象的发生。这些精细的后处理步骤,不仅提升了刀尖套的物理性能,更赋予其作为收藏级展示品的艺术价值,使其在静态展示中依然能流露出精湛的工艺美感。