
木材剖切刃的双刃效应解析
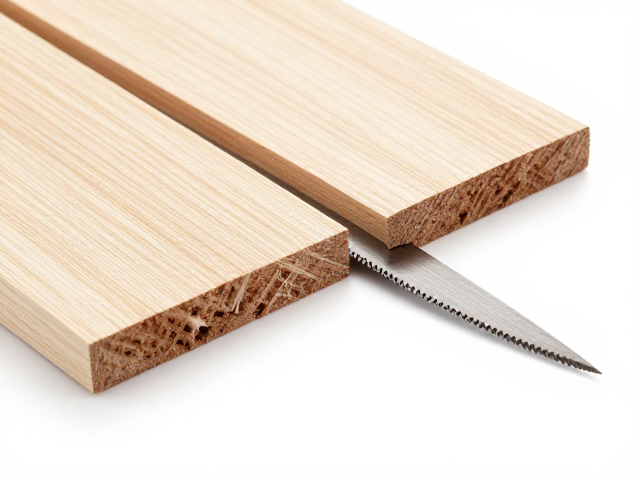
木材在经历剖切动作时,刀具与纤维之间存在着严密的力学交互,这种交互构成了所谓的“双刃效应”。一方面,锋利的刃口能切断木质纤维,实现平整的切面;另一方面,过快的切入速度或不当的受力角度会导致纤维在断裂前发生拉伸而非剪切,进而引发崩边。这种现象在硬质木材如橡木、胡桃木中表现尤为明显,因为它们的细胞结构紧密,抗拉强度较高,刃口若无法瞬间完成剪切,就会像撕扯纸张一样破坏端面纹理。
与此同时,切割效率与刃口状态保持着微妙的平衡关系。钝化的刃口需要更大的推力才能维持切割,这不仅增加了机械负载,还因摩擦生热导致木材表面碳化或胶层失效,严重影响成品质量。相反,保持极佳的刃口锋利度可以降低进给阻力,使切割过程更加跟手流畅。然而,单纯追求极致锋利而忽视刃口几何角度,往往会导致刃口在接触硬木瞬间发生微观崩缺,这种微观损伤在高速旋转中会被放大,最终表现为宏观的崩边缺陷,形成效率与质量相互制约的双刃困境。
规避崩边的工艺参数优化
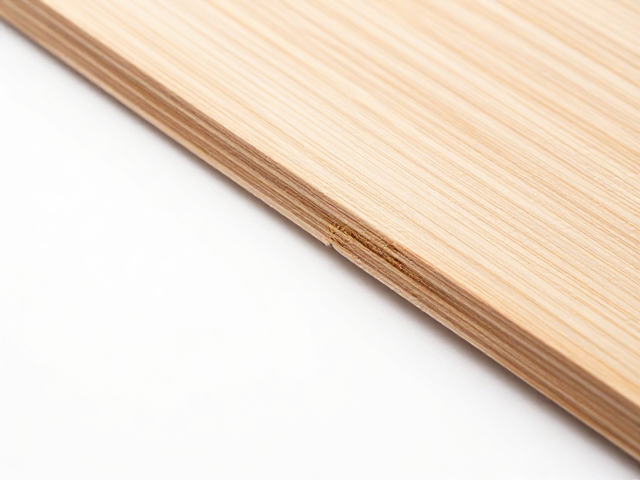
要解决崩边问题,调整进给速度与主轴转速是基础且关键的步骤。对于常见的刨花板或密度板,由于内部胶黏剂的存在,纤维结合力较弱,建议采用较高的主轴转速配合适中的进给速度,利用高速旋转产生的切削力快速切断纤维,减少挤压现象。而对于实木加工,特别是径切或弦切面,降低进给速度能让刃口更从容地切入木质,避免因冲击力过大导致边缘碎裂。实际操作中,许多高精度加工中心会将转速设定在24,000至24,500 RPM之间,以平衡切削速度与散热需求。
刃口的几何角度设计直接影响切削过程中的应力分布。前角较大时,切削轻快,但刃口强度降低,容易在硬木中发生卷刃或崩缺;前角较小时,刃口强度高,但切削阻力增大,易引起木材变形和撕裂。针对不同木材特性,需选择合适的刃型。例如,使用带有负前角的修边刀或专用防崩边刀头,通过其特殊的刃口形状在切割前对木材纤维产生预压缩作用,从而显著降低端面崩裂风险。此外,确保刀具安装同心度,偏差控制在0.02毫米以内,可避免因摆动造成的单边切削不均,这是减少崩边不可忽视的技术细节。
提升切割效率的刀具管理策略
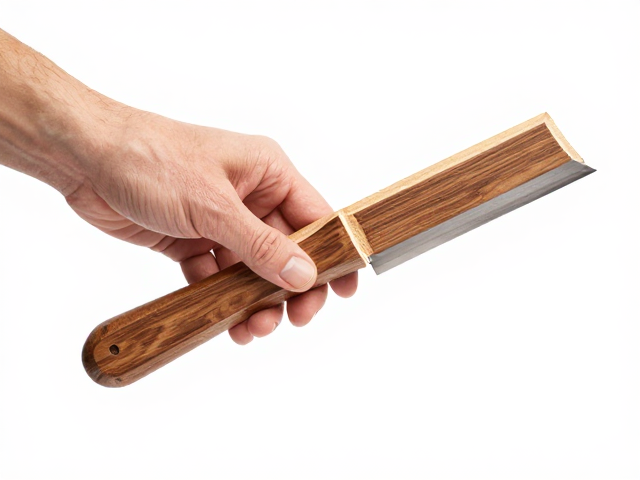
刀具材料的选择直接决定了切割效率的上限。现代木工刀具常采用硬质合金(如K10、K20牌号)或经过涂层处理的钢材,这些材料具有极高的硬度和耐磨性。硬质合金刀具在切割高硬度木材时,能保持较长的刃口寿命,减少频繁换刀带来的停机时间。例如,含钴量较高的硬质合金在应对含胶量高的人造板时,能更好地抵抗粘刀和磨损,保持稳定的切削性能。定期检查刃口磨损情况,使用显微镜观察刃口微观状态,能在效率下降初期及时进行修磨或更换,避免带病工作导致的效率暴跌。
冷却与润滑系统的辅助作用在高速切割中日益凸显。虽然木材加工通常不使用传统金属加工用的切削液,但空气冷却或专用喷雾润滑能有效降低刃口温度,防止热量积聚导致木材变色或胶层软化。在连续作业中,保持刀盘清洁,定期清除附着在刀齿间的木屑和树脂,能确保切削路径畅通,减少因阻力增大造成的电机过载和速度波动。建立标准化的刀具维护流程,记录不同木材类型下的最佳转速、进给比及刀具寿命周期,有助于快速匹配加工参数,实现效率与质量的稳定输出。