
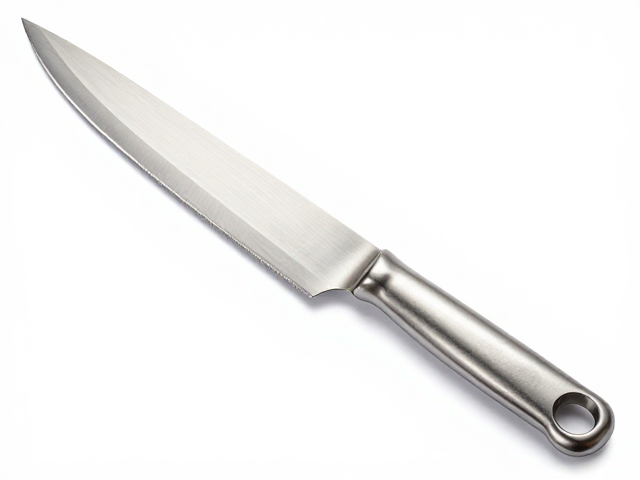
平口刀断刃设计的核心优势与去毛刺原理
平口刀断刃设计通过特殊的刃口几何结构,在接触工件表面时形成可控的微幅断裂,这种物理特性使得刀具在切削过程中能自动剥离附着在金属表面的微小飞边。相较于传统连续刃口,断刃结构减少了刀具与工件的接触面积,降低了切削阻力,从而避免了因摩擦过热导致的材料粘附,这是其高效去毛刺的根本物理基础。
在实际加工场景中,这种设计利用了材料内部的应力集中效应。当断刃尖端触及毛刺根部时,局部应力迅速超过材料屈服强度,促使毛刺以断裂形式脱离,而非被推挤或刮削。这种方法特别适用于铝合金、铜材等较软金属以及部分工程塑料的表面处理,能有效防止毛刺残留或二次损伤基体表面,保持零件原有的几何精度。
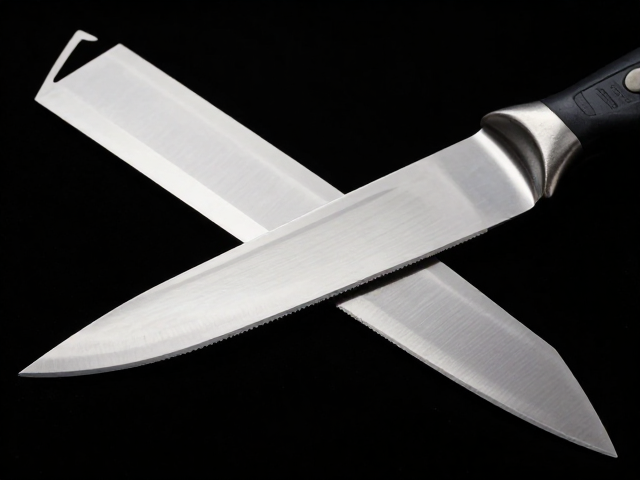
专业操作技巧与参数优化策略
操作过程中,切削速度与进给量的匹配至关重要。过高的转速可能导致断刃频繁崩裂,缩短刀具寿命;而过低的转速则无法形成有效的断裂剥离,导致去毛刺效果不佳。通常建议根据工件材质硬度,将切削速度控制在中等范围,并采用轻压慢进的方式,让断刃自然“啃”去多余部分,而非强行压入。
刀具角度与工件表面的夹角直接影响去毛刺的效率与表面质量。对于平面去毛刺,建议保持刀具与工件表面呈15至30度的夹角,利用断刃的斜面产生侧向剪切力,将毛刺从根部切断。对于复杂曲面或孔口去毛刺,需灵活调整刀具姿态,确保断刃始终处于最佳受力状态,避免垂直撞击造成刀具过早失效或工件表面压痕。
选购指南中的关键考量因素
在挑选平口刀断刃时,基体材料的选择直接决定了刀具的耐用度与稳定性。优质合金钢或高速钢基体能提供足够的韧性,防止断刃在高频冲击下发生整体断裂。同时,需关注刃口处的硬化处理工艺,均匀的表面硬化能显著提升耐磨性,确保在长时间使用后,断刃的几何形状仍能保持稳定,维持一致的去毛刺效果。
刃口断裂的形态与分布也是重要的评估指标。理想的断刃设计应呈现均匀、规律的锯齿状或点状分布,每断点的深度和间距需符合加工需求。过大的断点间距可能导致毛刺去除不净,而过密且过深的断点则可能削弱刃口强度。此外,刀具柄部的精度与夹持稳定性不可忽视,高精度的柄部能减少加工过程中的振动,确保断刃作用的精准性。