热处理前的组织准备与预热策略
重型高强度打刀在进入最终热处理阶段前,必须经过严密的预备热处理,核心目的在于消除锻造过程中产生的内应力并获得均匀的球状珠光体组织。这种均匀的组织结构能显著降低后续淬火时的变形倾向,确保材料在加热过程中受热均匀,避免因局部温差过大导致的热裂。通常采用退火或正火处理,将加热温度控制在Ac3或Accm以上30-50℃,随后进行缓慢冷却,使碳化物充分球化,为后续淬火提供理想的微观基础。
预热步骤是防止重型刀具开裂的关键环节,鉴于重型打刀截面尺寸大,导热性相对较差,直接高温加热极易引发热应力集中。工业实践中常采用两次预热法,先在低温炉(约600-650℃)进行预热,保温时间依据工件有效厚度计算,通常每毫米有效厚度保温1.5-2分钟,随后转入中温炉(约800-850℃)进行最终预热。这种阶梯式升温方式能有效释放热应力,确保工件整体温度均匀,为进入高温奥氏体化阶段做好严密的物理准备。
高温奥氏体化与淬火冷却控制
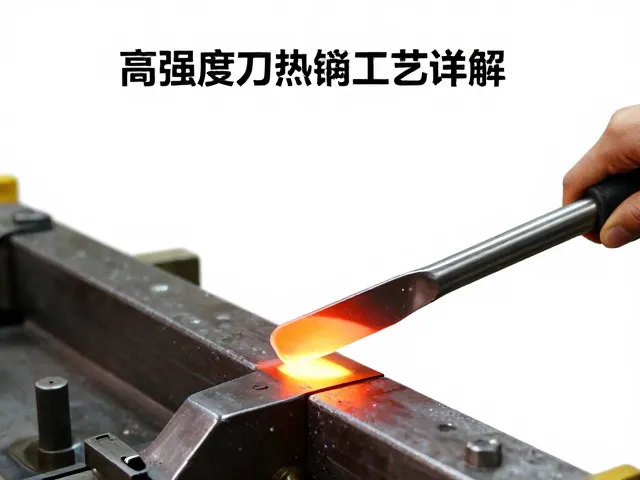
奥氏体化温度的设定直接决定最终硬度和韧性平衡,对于重型高强度合金工具钢,淬火加热温度通常选择在1050-1080℃区间。在此温度下,钢中的碳化物充分溶解,奥氏体成分趋于均匀,但需严格控制保温时间,防止晶粒粗大。保温时间计算需考虑装炉量、炉温均匀性及工件有效厚度,一般遵循“透火”原则,即确保工件心部达到设定温度并发生组织转变。温度过高会导致残余奥氏体增多及晶粒长大,降低耐磨性;温度过低则导致硬度不足,影响使用寿命。
淬火冷却介质的选择与冷却工艺是决定打刀硬度与耐用性的核心变量。对于高合金重型刀具,为减少热应力与组织应力,常采用分级淬火或等温淬火工艺。介质多选用快速淬火油或专用水性淬火剂,油温控制在40-60℃以降低粘度,提高冷却能力的一致性。冷却过程中需严格控制工件在介质中的移动速度,确保表面与心部冷却速率匹配,避免产生软点或变形。冷却至马氏体转变开始温度(Ms点)附近时,需及时取出空冷,防止残余应力过大导致开裂。
低温回火与应力消除机制
淬火后的打刀处于高应力状态,必须立即进行低温回火以消除内应力并稳定组织。回火温度通常控制在180-220℃,保温时间根据工件尺寸确定,一般不少于2小时,以确保组织转变充分。低温回火促使淬火马氏体分解为回火马氏体,析出细小的碳化物,从而在保持高硬度的同时提高韧性和抗冲击性能。对于重型打刀,回火过程中的应力释放至关重要,过大的残余应力会导致刀具在后续使用中发生脆性断裂或早期失效。
回火后的冷却方式同样会影响最终性能,通常建议空冷至室温。若回火后需进行磨削加工,还需考虑二次回火的必要性,特别是对于截面变化大或形状复杂的重型刀具。二次回火可进一步消除磨削应力,并使残留奥氏体转变为马氏体,提高尺寸稳定性。实际生产中,回火保温结束后需彻底清洗表面残留的淬火油或盐分,防止后续加工或使用中产生腐蚀或污染,确保刀具表面质量符合高精度要求。
硬度检测与微观组织分析
硬度检测是验证热处理效果的最直接手段,重型打刀通常采用洛氏硬度计(HRC)进行检测。检测点应分布在刀具的关键工作部位,避开边缘效应区域,每个检测点需多次测量取平均值以确保数据可靠性。对于高强度合金钢,淬火后硬度通常应达到62-65 HRC,回火后根据具体性能要求保持在60-63 HRC之间。若硬度偏低,需检查淬火温度是否不足或冷却速度不够;若硬度偏高且伴随脆性增加,则需调整回火温度或时间。
微观组织分析能更深入地揭示热处理质量,通过金相显微镜观察马氏体级别、残余奥氏体含量及碳化物分布情况。理想组织应为细针状马氏体均匀分布,无明显脱碳层,碳化物颗粒细小且分布均匀。若发现网状碳化物或粗大块状碳化物,表明锻造或预热工艺存在缺陷。此外,还需检查表面有无氧化、脱碳或淬火裂纹。金相检验结果需结合硬度数据综合评估,确保刀具内部组织与表面性能均满足高强度、高耐磨的使用标准。
变形控制与精加工预处理
重型打刀在热处理过程中极易产生翘曲、弯曲或尺寸变化,变形控制是提升成品率的关键。通过优化装炉方式,如使用专用夹具固定工件,或采用多点支撑,可有效限制工件在加热和冷却过程中的自由变形。对于细长或薄壁部位,可采用感应加热局部补偿或机械校直预处理。此外,采用真空热处理或保护气氛热处理可减少氧化和脱碳,降低表面粗糙度,为后续精加工提供良好的表面条件。
热处理变形需在精加工前进行初步校正,但校正力度需严格控制,避免引入新的内应力。对于高精度要求的打刀,可采用低温时效处理或多次回火来稳定尺寸。在磨削加工前,需彻底去除表面氧化皮和残留介质,防止磨削烧伤。部分高要求场合,在粗磨后可进行一次去应力回火,以消除磨削应力,确保最终尺寸精度和表面完整性。通过严密的变形控制与预处理,确保重型打刀在最终成型后保持优异的几何精度与服役性能。