
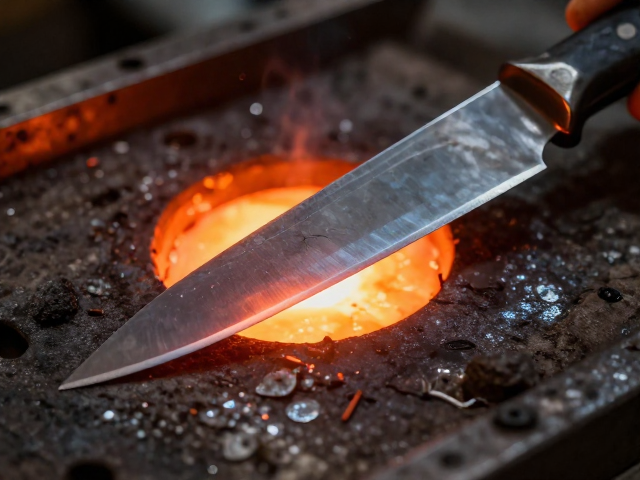
高温奥氏体化与快速冷却的微观重组
淬火是刀具钢材热处理工艺中最为关键的环节,其核心在于通过精确控制加热温度与冷却速率,改变钢材内部的晶体结构。当刃口部位的钢材被加热至临界温度以上,内部组织转变为奥氏体,随后迅速浸入淬火介质中,这种剧烈的温差变化迫使碳原子无法自由扩散,从而形成高硬度的马氏体结构。这一过程直接决定了刀刃最终的耐磨性与保持锋利的能力,是传统手工锻打无法替代的现代冶金基础。
然而,单纯追求硬度往往伴随着脆性增加的风险,过快的冷却可能导致内部应力集中,进而引发微观裂纹。为了平衡硬度与韧性,现代热处理技术引入了等温淬火或分级淬火的技术细节。通过在中温区短暂停留,释放部分内应力,使得刃口在保持高硬度的同时,获得更优的抗冲击能力。这种微观层面的重组,确保了刀具在应对硬物切割或撬动测试时,不会出现崩口或卷刃现象,实现了性能与实用性的双重达标。
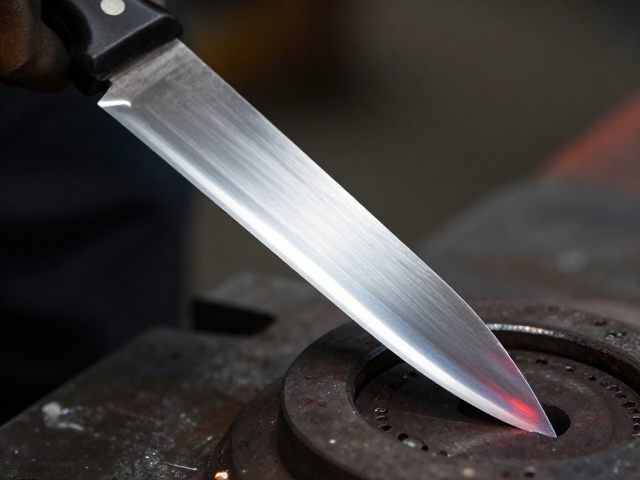
锻造过程中的杂质控制与致密度提升
刀身在成型过程中必须彻底排除硫化物、氧化物等夹杂物,这些杂质是导致刀具在使用中产生裂纹的根本原因。现代真空脱气或电渣重熔技术能够显著降低钢液中的气体含量和非金属夹杂物比例,使钢材内部组织更加均匀致密。在反复折叠锻打的过程中,这些高纯度的钢材层叠在一起,不仅细化了晶粒,还进一步挤压掉了残留的微小孔隙,使得刀身呈现出致密如镜的金属光泽。
无裂纹夹渣的刀身不仅依赖于原料的纯净,更取决于锻造时的温度控制与压力施加。工匠或自动化设备需根据钢材的导热性,精确计算每一锤的力度与位置,确保热量均匀分布,避免局部过热导致的晶界粗大。经过多道次的热锻与冷锻,钢材内部的纤维组织被理顺,形成了类似木纹的精美花纹,这不仅是美观的体现,更是材料内部应力均匀分布、结构稳定的物理证明。
刃口几何形态与热处理后的应力释放
刃口的最终形态是由开刃几何角度与热处理后的微观硬度共同决定的。在淬火完成并经过回火处理后,钢材内部的残余奥氏体转变为稳定的回火马氏体或贝氏体,这一转变过程极大地稳定了刃口的尺寸与形状。此时,刃口能够承受极高的剪切力,同时在日常使用中保持良好的自锐性。通过高精度的磨削技术,刃口被修整为理想的楔形结构,使得切割时的阻力最小化,同时分散了施加在刃口上的冲击力。
为了进一步验证刃口韧性,通常会进行严格的力学测试。例如,在受控环境下对刀刃进行弯曲测试或冲击测试,观察其是否出现塑性变形或断裂。高质量的刀具在经历这些测试后,刃口依然保持完整,无肉眼可见的崩缺。这种韧性表现证明了从原料筛选、锻造去杂、淬火硬化到回火稳定的每一个环节都严格遵循了材料科学的基本规律,使得好钢真正炼成了具备实用价值的刀具成品。