
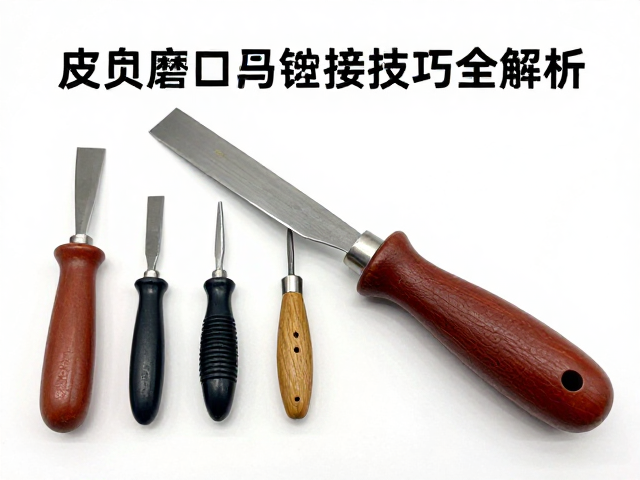
磨刀工具的材质选择与刃口维护逻辑
皮具制作中,裁切精度直接取决于刃口的状态,而刃口质量的核心在于磨刀石本身的物理特性。天然磨石如日本的阿拉巴马石或比利时的蓝刚石,其颗粒结构自然,研磨出的刃口细腻且持久,适合精细修整。相比之下,合成磨石如碳化硅或氧化铝材质,颗粒分布均匀,切削速度快,更适合日常快速开刃或修复崩口。选购时需关注磨石的目数标识,粗磨通常使用400-800目,精磨则需1000目以上,不同目数的磨石在去除金属屑的效率与表面光洁度上存在显著差异,需根据皮革厚度与刀具用途进行匹配。
刃口的维护并非简单的打磨,而是对刀具几何结构的重塑。长时间使用会导致刃角钝化或出现微小卷边,此时需先用粗目磨石以固定角度(通常为20-30度)进行平面研磨,去除磨损层。随后换用细目磨石,采用推拉式手法,保持手腕稳定,逐步提升刃口光洁度。过程中需定期清洗磨石表面,防止磨屑堵塞孔隙影响研磨效果。正确的维护习惯能延长刀具寿命,避免因刃口过热或受力不均导致的钢材退火或崩裂,确保每一次裁切都干净利落。
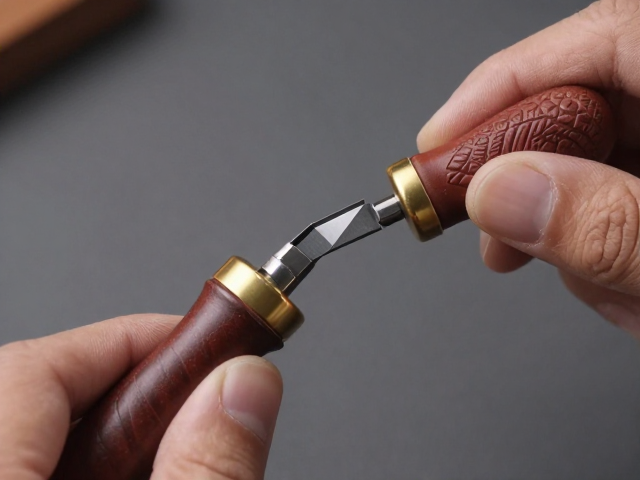
手柄铆接的结构设计与材料适配
手柄与刀身的连接稳固性是手工皮具工具安全使用的基石,铆接方式的选择需严格遵循力学分布原则。传统的双面对铆结构能提供最佳的抗扭强度,适用于高频使用的裁皮刀。在操作前,需精确计算铆钉长度,确保铆接后铆钉头部能完全嵌入手柄材料,同时尾部能充分扩张填充孔洞。常用材料为铜、黄铜或不锈钢铆钉,铜质铆钉延展性好,易于手工敲击成型,且色泽温润;不锈钢铆钉硬度高,耐腐蚀性强,适合潮湿环境使用。
手柄材料的吸湿性与硬度会影响铆接的长期稳定性。实木手柄需经过干燥处理,防止因环境湿度变化导致收缩松动;皮革或合成材料手柄则需配合金属垫片使用,以分散铆钉压力,防止材料变形或破裂。铆接过程中,建议使用专用冲子或硬质模具支撑铆钉尾部,避免直接敲击导致手柄表面凹陷或铆钉弯曲。对于重型工具,可考虑在铆接后使用环氧树脂进行辅助加固,进一步提升连接处的抗疲劳性能,确保工具在长期高强度作业下保持结构完整。
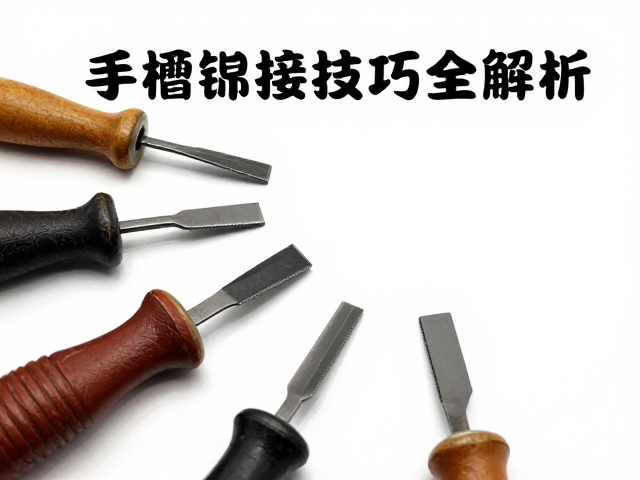
工具组合的实际应用场景与效率优化
不同皮具工艺对工具的需求存在显著差异,合理的工具组合能显著提升工作效率。对于需要处理厚牛皮或多层皮革的工序,重型裁皮刀配合高硬度磨石是首选,粗磨石能快速建立刃角,满足大切口的切削需求。而在进行精细修边或薄皮裁剪时,轻型修边刀搭配高目数精磨石则更为适宜,细刃口能减少皮革纤维的拉扯,获得平整光滑的边缘。工具的选择应基于皮革厚度、切割路径及最终成品的表面要求进行动态调整。
日常工作中,建立标准化的工具维护流程能减少因工具状态不佳导致的返工。每次使用结束后,应立即清洁刀身上的皮革残渣与油脂,防止酸性物质腐蚀钢材。磨石使用完毕后需及时清洗并晾干,避免霉菌滋生或表面粉化。手柄铆接处需定期检查,发现松动迹象应及时紧固或更换铆钉,避免在使用过程中发生脱落伤人。通过系统化的管理与维护,不仅能保持工具的最佳工作状态,还能降低长期使用的隐性成本,提升整体制作流程的流畅度与安全性。