
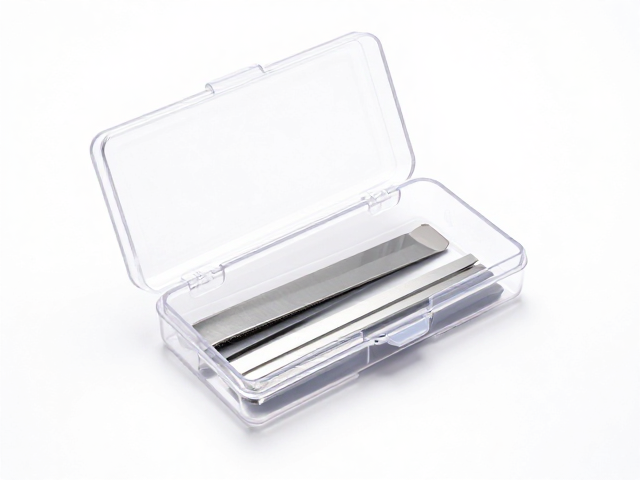
亚克力切割刀的核心材质与刃口选择
亚克力板材的硬度与韧性介于金属与塑料之间,切割效果直接取决于刀具的材质表现。市面上常见的切割工具多采用高碳钢或钨钢材质,其中钨钢合金因具备更高的耐磨性和抗冲击性,在应对厚板或高频次使用时,能保持更长时间的锋利度,减少崩边现象。高碳钢刀具虽然成本较低,但刃口容易磨损,需要频繁打磨或更换,更适合对精度要求不高且预算有限的零散作业场景。
刃口的几何结构设计会显著影响切割面的质量。平口刀片适用于常规线条切割,而带有微弧或特殊倒角设计的刃口能降低切割阻力,使切口更加平滑。部分专用切割刀在刃口处经过纳米涂层处理,能够减少摩擦生热,防止亚克力因局部过热产生雾化或裂纹。选购时需观察刃口是否平整无缺口,确保每次下刀都能形成干净利落的分界线,这是保证后续打磨工序工作量的关键前置条件。
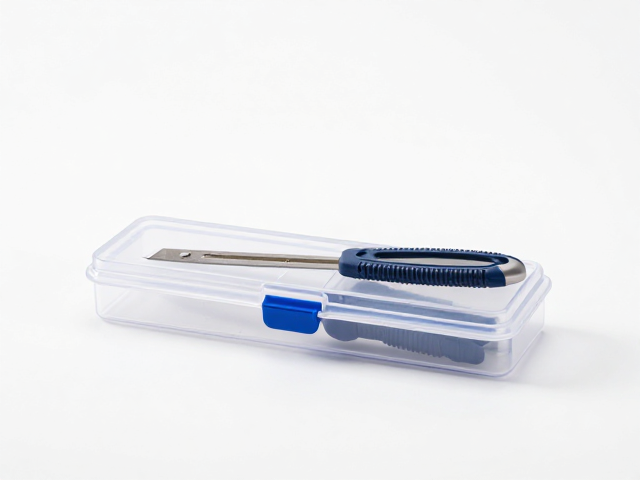
专用盒收纳对刀具寿命与作业安全的影响
亚克力切割作业常伴随细小粉尘与碎屑,刀具存放不当极易导致刃口受损或污染工作环境。专用收纳盒通常采用硬质塑料或金属内衬,内部设有独立的卡槽或防震垫层,能将刀片与硬物隔离,避免刃口磕碰产生微观缺口。这种物理隔离不仅延长了刀具的使用寿命,还能防止刀片在携带过程中因晃动造成意外划伤,提升操作者的安全性。
收纳盒的设计往往兼顾防尘与便携,密封性良好的盖体能有效阻挡灰尘侵入,避免颗粒物附着在刃口上影响切割精度。对于需要频繁更换不同规格刀片的工作流,分类收纳盒能通过清晰的分区标识,让使用者快速定位所需型号,减少寻找工具的时间损耗。良好的收纳习惯还能保持工作区域的整洁,降低因工具杂乱导致的误操作风险,是构建标准化作业流程的重要一环。
不同厚度亚克力的切割参数与技巧适配
薄型亚克力板(3mm-5mm)质地相对柔软,切割时主要依靠刀具的锋利度与稳定的推力。使用单刃切割刀时,建议采用“划刻后折断”或“连续轻划”的方式,避免一次性用力过猛导致板材开裂。对于5mm-10mm的中厚板材,需要更大的切割深度与更硬的刃口支撑,通常建议使用双刃或多刃切割刀,通过多次往返切割形成完整的切口,每次切割深度控制在1-2mm,逐步加深直至穿透。
厚型亚克力板(10mm以上)对刀具的刚性与切割策略要求较高。直接硬切容易导致板材崩裂或刀具折断,推荐采用分段切割法,先在板材表面划出深槽,再配合专用撬棒或细齿锯进行分离。在切割过程中,保持刀具与板材表面垂直至关重要,倾斜角度会导致切口呈楔形,影响拼接效果。对于超大尺寸厚板,还需考虑板材自身的应力释放,适当预留切割路径的缓冲空间,防止因内应力释放造成意外断裂。
切割效率与后期处理的综合考量
切割后的边缘处理是决定成品质感的关键步骤。优质刀具切割出的边缘应无明显毛刺,这样在后续使用砂纸打磨或火焰抛光时,能大幅减少工作量。如果刀具磨损或参数不当,切口可能出现锯齿状或发白现象,这不仅影响美观,还可能成为应力集中点,降低成品强度。因此,定期清洁刃口并检查锋利度,是维持切割质量一致性的必要措施。
在实际应用中,切割速度与进刀力度需根据亚克力牌号进行调整。普通浇铸板与挤出板的分子结构差异会导致切割阻力不同,浇铸板通常切割面更细腻,但硬度略高;挤出板易切割但边缘易发白。操作者需根据具体板材特性微调手法,例如在切割挤出板时可适当加快速度,而在处理浇铸板时则需更注重下刀的平稳性。通过积累不同材质与厚度的切割数据,逐步形成个人或团队的标准化作业规范,能有效提升整体生产效率与成品合格率。