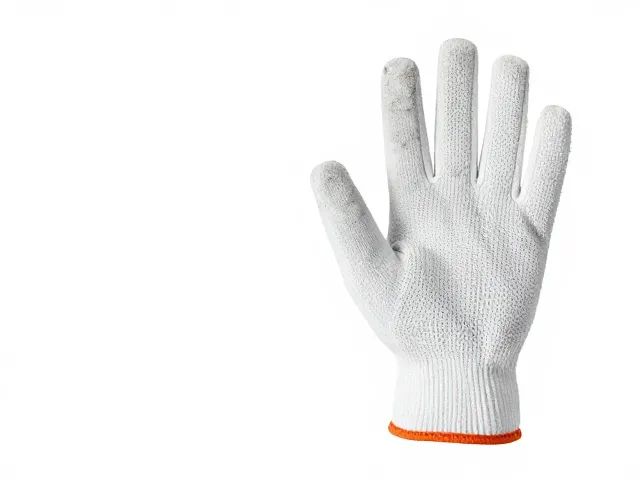
防割手套定制的核心逻辑与场景匹配
防割手套并非标准化工业品,其定制逻辑始于对具体作业场景的精准界定。不同行业对手套的防护等级、灵活度及耐用性有着截然不同的要求。例如,玻璃搬运与石材加工主要面临尖锐边缘切割风险,重点在于提升掌心和指尖的防割强度;而屠宰或肉类分割场景则需兼顾防刺穿与耐油耐腐蚀性能。定制的第一步是明确作业环境中的主要危险源,而非盲目追求最高防护等级,因为过高的防护往往以牺牲手部灵活性和触感为代价。
在确定场景后,材质选择成为定制过程中的关键变量。目前主流的防割材料包括超高分子量聚乙烯纤维、芳纶纤维以及不锈钢纤维。超高分子量聚乙烯纤维具有重量轻、耐切割且可清洗的特性,适合长时间佩戴;芳纶纤维耐高温且抗撕裂,常用于高温作业环境;不锈钢纤维则提供顶级的防刺穿保护,但触感较硬且成本较高。定制时需根据使用者的手型、作业时长以及对环境舒适度(如透气性、吸汗性)的需求,混合搭配不同材质,以实现防护性能与佩戴舒适度的平衡。
磨刀工具的选购要点与效率影响
磨刀工具的选择直接决定了刃具的使用寿命及作业安全性,劣质或不当的磨具会导致刃口快速崩缺或发热变形。选购磨刀石时,需关注其目数分布,通常建议配备粗磨(400-1000目)用于修复崩口,细磨(3000-8000目)用于日常保养及抛光。天然磨石与人工磨石在研磨速度和表面平整度上存在差异,人工磨石批次稳定性较好,更适合标准化作业环境;天然磨石则需定期整平,但部分种类能提供更细腻的刃口。
电动磨刀器与手动磨刀器的选购需结合使用频率与专业需求。对于高频次、标准化的刃具维护,电动磨刀器能提供一致的研磨角度和效率,但需注意其散热设计和研磨轮的材质,避免过度磨损刃具。手动磨刀器则灵活性更高,适合处理异形刃具或精细打磨,但对操作者的角度控制能力要求较高。选购时应验证磨具的附着力及耐用度,避免使用涂层易脱落或基材易碎的产品,这会直接影响研磨的一致性和安全性。
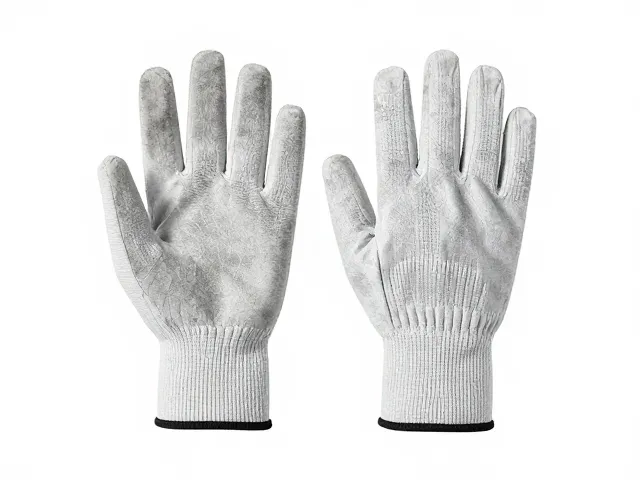
用户痛点解析与定制化解决方案
用户在使用防割手套时最显著的痛点集中在“防护与灵活”的矛盾上。传统高防割手套普遍存在笨重、透气性差、手指活动受限等问题,导致操作效率下降甚至因触感失灵引发安全事故。此外,手套寿命短、易磨损脱线也是常见困扰,特别是在处理粗糙尖锐物体时,指尖和虎口部位极易提前失效。解决这一痛点需通过定制化的编织工艺,如在高磨损区域增加加固层,同时在非接触区采用轻量化编织,以优化整体结构。
磨刀环节的用户痛点则体现在维护成本高与操作门槛高。刃具钝化后若无法及时正确打磨,会迫使操作人员加大施力,增加受伤风险及设备负荷。许多用户缺乏专业的磨刀技巧,导致刃口角度不均,缩短刃具寿命。通过提供配套的角度引导工具或标准化磨削流程指导,可以降低操作门槛。同时,建立刃具状态监测机制,在刃具性能下降临界点前提示维护,可有效避免因刃具失效引发的次生风险。
数据验证与合规性考量
在定制与选购过程中,参考真实可验证的数据是确保决策科学性的基础。防割手套的防割等级通常依据ISO 13997或EN 388标准进行测试,报告中会明确标示切割力值(牛顿)和抗撕裂度(牛顿)。选购时应要求供应商提供第三方检测报告,重点关注其在特定测试条件下的数值,而非仅凭经验判断。例如,某类高强度聚乙烯手套在标准测试中切割力值可能达到15-20N,这一数据可作为不同品牌间性能对比的客观依据,但需确认测试样本与实际使用场景的一致性。
磨刀工具的性能参数同样需要可追溯的数据支持。磨石或磨轮的研磨效率可通过单位面积去除金属量的实验数据进行评估,虽然具体实验数据需由专业机构出具,但用户可通过观察刃具打磨后的表面光洁度、刃口一致性以及磨具磨损速度进行初步判断。避免依赖未经证实的营销宣传,如“永不磨损”或“瞬间锋利”等绝对化描述。真实的数据来源于长期的使用记录和标准化的测试流程,这些数据有助于建立客观的性能评估体系,为后续的维护计划提供依据。