
D2钢在数控加工中的材料特性解析
D2钢属于高碳高铬冷作模具钢,其化学成分中碳含量通常在1.0%至1.15%之间,铬含量约为11%至13%。这种成分配比使得D2钢在热处理后能获得极高的硬度,常规热处理后的硬度范围落在58至62 HRC之间。高含量的碳化物颗粒分布在基体中,提供了卓越的耐磨性能,使其在面对高摩擦力的工况时能保持较长的刃口寿命。
在微观结构层面,D2钢表现出均匀细小的共晶碳化物分布,这直接影响了刀具的抗崩刃能力。相较于普通高速钢,D2钢的热处理变形较小,尺寸稳定性较高,这对于需要精密公差控制的数控加工环境至关重要。材料内部的残余应力经过适当的热处理后得以释放,确保了刀具在高速旋转和切削过程中的结构完整性。
数控加工工艺对D2刀具的性能重塑
数控加工工艺通过精密的车削、铣削和磨削技术,将D2钢坯料转化为具有复杂几何形状的刀具。现代数控机床具备极高的定位精度和重复定位精度,能够加工出台阶、槽型及特定前角与后角的刃口结构。加工过程中采用的微量润滑或干切削技术,有助于减少热量积聚,避免材料表面产生微裂纹或烧伤。
刀具成型后的研磨工艺是决定其最终性能的关键步骤。使用金刚石砂轮进行精密研磨,可以获得镜面般的刃口表面,降低切削过程中的摩擦系数。数控磨削技术能够精确控制刃口的钝化半径,不同的钝化参数会影响刀具的强度和散热能力,从而适应不同的加工材料和切削速度。
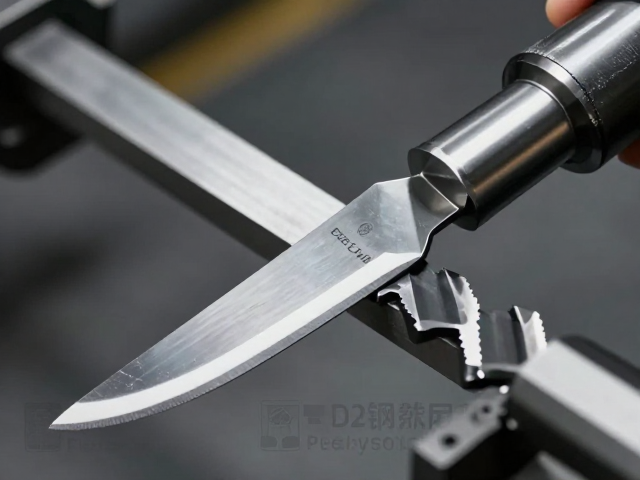
D2钢刀具在切削过程中的力学表现
在切削过程中,D2钢刀具依靠其高硬度和耐磨性抵抗工件材料的塑性变形和切削力。当刀具切入材料时,刃口承受巨大的正压力和剪切力,D2钢中的碳化物颗粒能够有效阻挡位错运动,延缓刃口磨损。这种特性使得D2钢刀具在加工硬质材料或进行长时间连续切削时,能保持较好的尺寸精度和表面质量。
散热性能是影响D2钢刀具寿命的重要因素。虽然D2钢的导热性不如高速钢,但其高热硬性允许在较高温度下保持硬度。在数控加工中,合理的切削参数设置可以控制切削温度,避免刀具因过热而发生软化或相变。刀具几何形状的优化设计有助于切屑的顺利排出,减少切屑对刃口的二次磨损和热量堆积。
适用材料与工况的场景匹配
D2钢刀具适用于加工碳钢、合金钢、工具钢及不锈钢等材料,尤其在需要高耐磨性的场合表现突出。对于硬度较高的材料,D2钢刀具能提供稳定的切削效果,减少频繁换刀带来的停机时间。在精加工和半精加工中,D2钢刀具能维持刃口的锋利度,获得良好的表面光洁度。
然而,D2钢的韧性相对较低,在面对冲击载荷较大的粗加工或断续切削工况时,可能出现崩刃现象。因此,在选择D2钢刀具时,需根据工件材料的硬度、切削深度和进给速度进行综合评估。对于需要高韧性的工况,可能需要对刀具进行特殊的表面处理或选择其他类型的钢材,以平衡耐磨性与抗冲击能力。