
层纹花纹的微观本质与形成机理
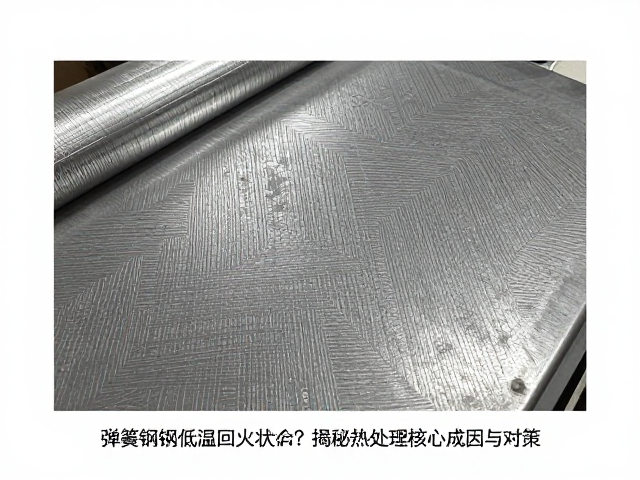
弹簧钢在低温回火后表面出现的层纹或花纹,并非传统意义上的表面氧化色差,而是材料内部微观组织缺陷在宏观形貌上的直接映射。这种现象常表现为与轧制方向一致的平行条纹,色泽深浅不一,有时伴随轻微的表面粗糙感。其核心成因往往指向钢材内部的偏析、夹杂物分布不均或原始显微组织的不均匀性。当高碳或高合金弹簧钢在淬火过程中形成马氏体,若原始组织中存在带状组织或严重的成分偏析,不同区域的碳含量和合金元素浓度差异会导致马氏体转变温度(Ms点)和残余奥氏体含量出现局部波动。低温回火旨在消除淬火应力并提高韧性,但若基体内部存在未被消除的组织应力或微观裂纹,回火过程中的应力释放过程会加剧这些微观缺陷的显露,从而在后续酸洗或抛光工序中形成可见的层纹。
此类缺陷的溯源需结合金相检验与化学成分分析进行精准定位。实际生产案例中,部分弹簧钢因冶炼过程中脱氧不完全或连铸凝固条件控制不当,导致枝晶偏析严重。在随后的热轧过程中,这些偏析带被拉长形成带状组织。若后续热处理工艺未能通过充分的扩散退火或优化锻造比来破碎和均匀化这种带状组织,淬火后得到的马氏体组织便会继承原始组织的不均匀性。低温回火时,碳化物的析出行为在不同化学成分区域存在差异,导致局部硬度和耐蚀性不同,进而在表面处理后呈现出视觉上的层纹。因此,层纹花纹实质上是冶金质量与热处理工艺耦合后的结果,而非单一热处理步骤失误。
关键影响因素与工艺控制策略
成分偏析与原始组织状态是决定层纹是否显现的首要变量。对于硅锰弹簧钢或铬钒弹簧钢,硫、磷等杂质元素的含量控制至关重要。硫形成的硫化锰夹杂物在轧制过程中呈条状分布,极易成为裂纹源或腐蚀敏感区。若原材料入库检验未严格执行低硫低磷标准,或炼钢过程中的钙处理不当导致夹杂物形态恶化,后续热处理即便完美,层纹风险依然极高。此外,原始奥氏体晶粒度的粗大化也会加剧马氏体片的粗化,使得回火后的组织不均匀性更加明显。因此,选用经过严格冶金控制的优质坯料,确保铸锭或连铸坯的低倍组织无白点、无严重缩孔,是杜绝层纹的第一道防线。
热处理工艺的精细化调整可有效缓解或消除由组织不均引发的层纹。淬火加热温度的均匀性至关重要,炉温场的波动会导致工件各部位奥氏体化程度不一致。建议采用可控气氛炉进行热处理,以防止脱碳和氧化,同时确保温度均匀性控制在±5℃以内。在淬火冷却环节,冷却介质的温度和搅拌速度直接影响马氏体转变的均匀性。对于截面尺寸变化较大的弹簧零件,可采用分级淬火或等温淬火工艺,减少热应力和组织应力。低温回火时,保温时间的充分性尤为关键,通常需保证工件心部达到回火温度并保温足够时间,以促进碳化物的均匀析出和残余奥氏体的稳定化,从而降低因应力集中导致的微观缺陷显露。
检测识别与预防性改进方案
准确识别层纹类型是制定对策的前提,需区分表面氧化纹与内部组织纹。通过宏观酸洗试验(如用50%盐酸水溶液浸泡后观察)可初步判断缺陷性质:若酸洗后表面呈现均匀腐蚀下的条纹,多为带状组织所致;若仅表现为表面色泽不均而无明显形貌变化,则可能为氧化或污染所致。进一步的金相检验需观察马氏体板条的粗细、残余奥氏体的分布以及夹杂物的形态与数量。使用扫描电镜(SEM)观察夹杂物类型,若发现大量长条状硫化物,则需从炼钢和轧制工序追溯。对于已出现层纹的工件,若深度较浅且不影响力学性能,可通过增加喷砂或抛丸处理去除表面影响层,但需评估其对尺寸精度和疲劳强度的影响。
建立从原材料到成品的全流程质量控制体系是预防层纹的根本途径。在原材料采购阶段,明确对低倍组织、带状组织级别、夹杂物含量的具体技术要求,并严格执行复验制度。在生产过程中,优化锻造工艺,采用多向锻造或增加锻造比,以破碎铸态组织,细化晶粒,均匀化成分分布。热处理工序应引入自动化控制系统,实时监控炉温均匀性和冷却介质状态,确保工艺参数的稳定性。同时,加强过程检验,对关键批次弹簧钢进行定期的金相抽检和力学性能测试,及时发现异常趋势。通过数据分析反馈,动态调整加热速度、保温时间及冷却参数,逐步消除因工艺波动导致的组织不均匀性,从而从根本上遏制层纹花纹的产生。