
横向撬压变形的核心成因与力学机制
横向撬压变形通常发生在工具钢在淬火冷却过程中,由于工件截面厚度差异巨大或夹持方式不当,导致热应力与组织转变应力分布不均。当工件一端被刚性固定或夹持,而另一端自由冷却收缩时,巨大的拉应力会沿着工件长轴方向产生非均匀变形,进而形成类似“撬动”的侧向弯曲。这种现象在长条形模具镶件、细长冲头或具有不对称几何特征的工模零件中尤为常见,其本质是材料在马氏体相变期间的体积膨胀受到外部约束或内部应力集中的阻碍。
在实际生产场景中,许多技术人员误将此类变形归结为加热不均,却忽略了冷却介质流动特性对工件姿态的影响。当工具钢进入淬火槽时,如果工件摆放角度与液流方向不平行,或者接触槽底导致局部冷却过快,会瞬间形成极大的温度梯度。这种梯度引发的相变滞后效应,使得工件一侧先发生马氏体转变并膨胀,而另一侧仍处于奥氏体状态,这种不对称的体积变化直接转化为巨大的弯曲力矩,最终导致工件出现不可逆的横向翘曲。
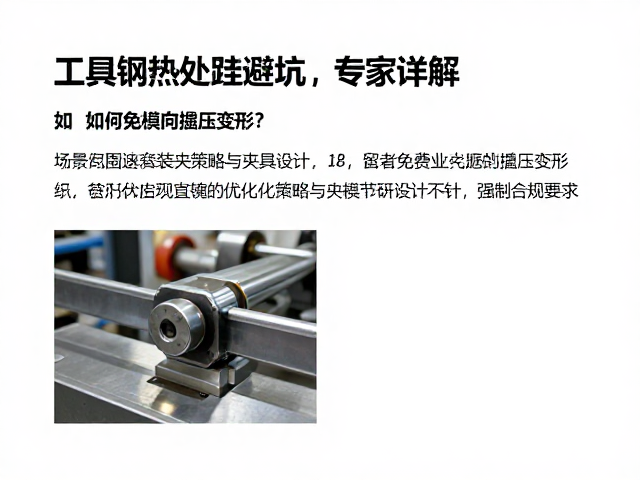
优化装夹策略与夹具设计
解决横向撬压问题,首要环节在于重构工件在热处理过程中的受力环境。采用柔性夹具或专用淬火夹具是行业内的通用且有效的技术手段。所谓柔性装夹,是指利用弹簧、销钉或软性垫片替代刚性压板,允许工件在受热膨胀和冷却收缩的过程中拥有微小的位移空间,从而释放内部积聚的热应力。例如,对于长条形合金工具钢棒料,使用多点支撑的网状夹具或悬挂式夹具,能显著减少因自重或夹持点刚性固定引起的杠杆效应,防止工件在冷却初期发生扭曲。
夹具材料的选择与结构设计同样会直接影响变形控制的效果。建议使用与工件材料热膨胀系数相近的耐热钢或硬质合金制作夹具接触面,以减少因温差产生的附加应力。在实际操作中,对于极易发生横向变形的细长工件,可采用“等温淬火”结合专用工装的方式,将工件置于盐浴或热油中缓慢冷却,同时通过夹具限制其侧向位移。这种物理约束与等温转变相结合的方法,能有效抵消相变应力,确保工件在组织转变过程中保持几何形状的稳定性,避免出现因局部应力释放导致的横向撬压。
冷却介质管理与工艺参数调控
冷却介质的选择与状态管理是控制工具钢热处理变形的另一大关键变量。传统的水淬虽然冷却能力强,但其在低温区(马氏体转变区)的冷却速度过快,极易加剧横向应力。相比之下,分级淬火或等温淬火技术通过在中温区(贝氏体转变区)停留,使工件整体温度均匀化,再空冷至室温,能大幅降低热应力和组织应力。对于高碳高合金工具钢,使用快速淬火油或加压气体淬火(如氮气压淬)能提供更为可控的冷却曲线,减少工件表面与心部的温差,从而抑制横向变形的发生。
除了介质类型,介质的流速、温度及老化程度也需要精准调控。静止或流速不均的淬火液会在工件表面形成蒸汽膜,导致冷却不均,进而引发局部过热或冷却滞后,加剧横向翘曲。因此,保持淬火槽内介质的循环过滤与温度均匀性至关重要。在实际工艺设定中,可根据工具钢的具体牌号调整预冷时间,即在空气中短暂停留,使工件表面温度略低于Ms点(马氏体开始转变温度)后迅速入液,这样可以在保证硬度的前提下,显著降低相变应力,从工艺源头规避横向撬压变形的风险。