
理解圆刀片回弹的物理机制
圆刀片在切割过程中出现回弹现象,本质上是材料变形与刀具几何结构相互作用的结果。当刀片切入物料时,刃口承受巨大的剪切应力,若刀刃角度设计不合理或刃口强度不足,刀片会在受力瞬间产生微小形变,这种形变在受力解除后无法完全恢复原状,从而导致切割面不平整或尺寸偏差。这种现象在高硬度材料或厚板材切割中尤为明显,因为材料内部的残余应力会进一步加剧刀片的弹性变形。
解决回弹问题不能仅依赖操作人员的经验调整,必须从刀具本身的物理特性入手。刀刃的几何形状、材质硬度以及热处理工艺共同决定了刀片在高压环境下的稳定性。如果刀刃过钝或角度过大,切割时的侧向力会增加,迫使刀片偏离预定轨迹,进而引发回弹。因此,识别回弹的根本原因,是优化切割质量的第一步,这涉及到对刀片刃口微观结构的深入分析。
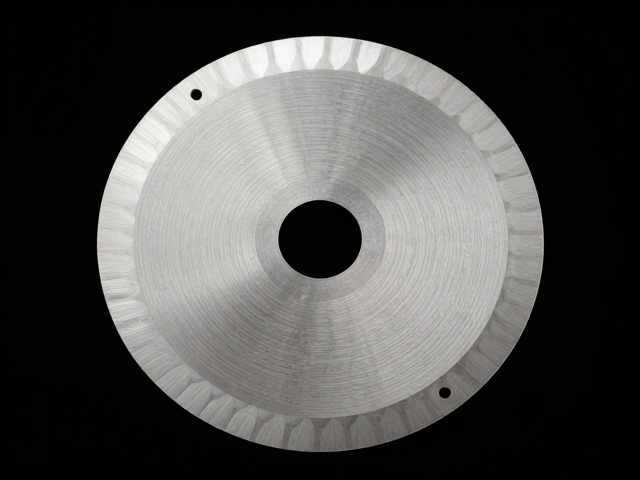
优化刀刃角度与几何结构
刀刃的前角和后角设计直接影响切割时的受力分布。过大的前角虽然能降低切割阻力,但会削弱刃口的支撑强度,导致刀片在切入硬物时发生崩刃或变形;相反,适当减小前角并配合合理的后角,可以增强刃口的刚性,减少因受力不均导致的回弹。对于不同的材料特性,需要精确计算最佳的刃角组合,以确保切割过程中的稳定性。例如,切割软性材料时可采用较小角度以提高锋利度,而切割硬质材料则需增大角度以增强耐用性。
除了角度调整,刃口的微观几何结构也起着关键作用。现代制造工艺可以通过精密磨削技术,在刃口形成微小的倒角或圆角,这种结构能有效分散切割时的集中应力,防止刃口过早磨损或变形。此外,刃口的表面光洁度也会影响切割效果,光滑的刃口能减少与物料的摩擦,降低热量产生,从而保持刀具性能的稳定性。通过优化这些几何细节,可以显著提升刀片在复杂工况下的表现。
选用高韧性刀具材质与热处理工艺
刀具材质的选择是解决回弹问题的物质基础。高碳合金钢、高速钢或硬质合金等不同材质具有不同的硬度和韧性特性。高硬度材质虽然耐磨,但往往较脆,在冲击载荷下容易断裂;而高韧性材质则能更好地吸收切割过程中的冲击能量,减少形变。因此,需要根据具体的应用场景,选择兼具高硬度和高韧性的复合材料或经过特殊处理的钢材,以确保刀片在长时间高强度工作下仍能保持形状稳定。
热处理工艺对刀具性能有着决定性影响。通过精确控制淬火、回火和时效处理等步骤,可以优化钢材内部的晶体结构,提升其抗疲劳性能和尺寸稳定性。例如,深冷处理可以消除残余应力,提高刀具的耐磨性和抗变形能力;而多次回火则能稳定组织,防止在使用过程中出现性能波动。选择经过严格热处理工艺控制的刀片,能从根本上降低因材质不稳定导致的回弹风险。
精准控制切割参数与设备状态
切割参数的设置直接影响刀片的受力状态。切割速度、进给速度和切割深度等参数需要根据物料特性进行精细匹配。过快的切割速度会导致热量积聚,使刀具软化并加剧回弹;过慢的速度则会增加摩擦,导致刃口磨损。通过调整这些参数,使切割过程处于最佳平衡点,可以有效减少刀片变形。同时,确保设备主轴的跳动精度和刀夹的夹持力稳定,也是避免外部因素干扰切割质量的重要环节。
设备维护状况对切割效果有着显著影响。松动的刀夹、磨损的主轴或不对准的刀路都会导致刀片在切割过程中产生额外的振动和偏移,进而引发回弹。定期检查设备各部件的紧固情况,及时更换磨损件,保持设备良好的运行状态,是维持切割精度的基础。此外,建立规范的刀具安装流程,确保刀片安装到位且无松动,能进一步消除因机械因素导致的切割缺陷。