
应急救援专用剥皮刀材料选择与基础特性
应急救援场景下的刀具作业环境通常具有高湿度、强腐蚀及高频次撞击的特点,因此材料的选择直接决定了刀具的初始性能上限。440C不锈钢或国产9Cr18MoV钢材是此类工具中较为常见的基材,这两类高碳高钼不锈钢在保持锋利度的同时,能提供优异的耐腐蚀性能。对于专门应对野外复杂环境的剥皮刀而言,基材的纯净度至关重要,硫化物夹杂量的控制直接影响刀具在极端受力下是否会发生崩口或断裂。
材料进入热处理环节前的原始组织状态会显著影响最终的热处理效果。锻造或轧制后遗留的网状碳化物必须通过规范的退火工艺消除,以确保后续淬火过程中的应力分布均匀。若原始组织中存在粗大的魏氏组织或带状组织,即便后续热处理参数精准,刀具在承受剪切力时也容易产生微观裂纹。因此,预处理阶段的金相组织均匀性是保障刀具力学性能一致性的先决条件。
淬火加热过程的关键参数控制
淬火加热温度的设定需严格依据钢材的化学成分进行计算,通常440C类钢材的淬火温度区间位于1010℃至1040℃之间。在此温度范围内,碳化物充分溶解至奥氏体中,同时保留适量的未溶碳化物以维持耐磨性。加热过程中,炉内温度的均匀性会直接影响刀具各部位的相变一致性,局部过热会导致晶粒粗大,降低韧性,而加热不足则会导致硬度偏低,无法满足应急救援中对刀具切割效率的要求。
保温时间的控制需结合刀具的有效截面积进行精确计算,确保热量完全渗透至刀具芯部,实现整体奥氏体化。对于刃口较薄的区域,需防止因保温时间过长导致晶粒过度长大或表面脱碳。现代真空热处理炉或可控气氛炉能有效抑制表面氧化和脱碳,保持刀具表面的完整性。保温结束后的转移过程需迅速且平稳,避免温度骤降导致淬火介质接触不均,从而引发硬度不均或变形。
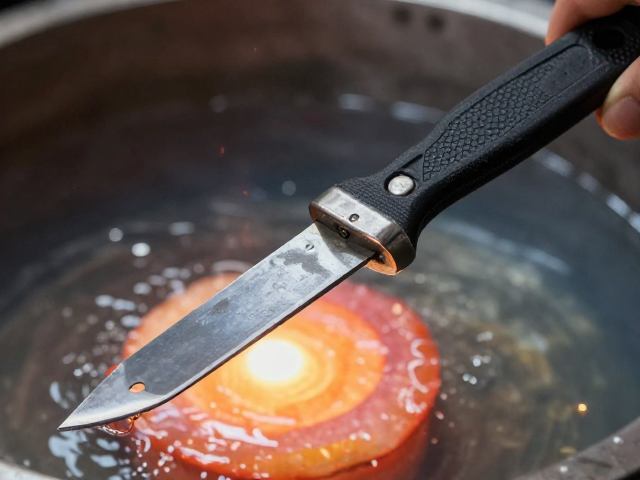
淬火冷却介质与内应力管理
淬火冷却介质的选择是决定刀具最终硬度及变形程度的核心环节。对于高淬透性的440C或9Cr18MoV钢材,常用油淬或分级淬火方式。快速油淬能提供足够的冷却速度以抑制珠光体转变,获得高硬度的马氏体组织。然而,剧烈的冷却会产生巨大的热应力和组织应力,可能导致刀具变形或开裂。因此,需根据刀具的具体几何形状,选择粘度适宜、冷却特性稳定的专用淬火油,并严格控制油温在30℃至50℃之间,以维持冷却性能的稳定性。
冷却过程中的搅拌速度与方式会影响刀具表面的流体动力学状态,进而影响冷却均匀性。对于长条形或厚度差异较大的剥皮刀,采用双向搅拌或加压淬火可有效减少弯曲变形。冷却至马氏体转变开始温度(Ms点)附近时,需及时取出进行回火,以消除残余奥氏体并释放内应力。若冷却至室温后再进行回火,残余奥氏体可能在后续使用中发生转变,导致尺寸变化或性能不稳定,影响刀具的长期可靠性。
回火工艺对韧性与硬度的平衡
回火是消除淬火应力、稳定组织并调整硬度与韧性匹配的关键步骤。针对应急救援刀具的使用场景,通常采用中温回火或高温回火。中温回火(350℃-450℃)可获得较高的硬度和弹性,适合需要承受较大冲击力的刀背或刀根部位。而高温回火(500℃-600℃)则能显著提高韧性,降低脆性,适合刃口部分,确保在切割坚韧材料时不易崩刃。回火温度的选择需根据刀具不同部位的功能需求进行差异化处理,或通过多次回火来平衡整体性能。
回火过程中的保温时间需足够长,以确保碳化物的充分析出和基体中残余奥氏体的完全分解。通常建议进行两次或三次回火,每次回火后需冷却至室温,以消除新产生的应力。多次回火能显著降低残余奥氏体含量,提高尺寸稳定性。回火后的刀具表面应无氧化色或变色现象,这反映了炉内气氛控制的有效性。通过精确的回火工艺,刀具能在保持足够切割硬度的同时,具备应对突发冲击的抗断裂能力。
最终检验与性能评估标准
热处理完成后的刀具需经过严格的硬度检测,通常使用洛氏硬度计(HRC)进行多点测量,确保刃口区域硬度达到56-58 HRC,而刀背区域硬度略低以吸收冲击力。硬度分布的均匀性是检验热处理质量的重要指标,任何局部的硬度异常都可能预示着组织缺陷或热处理参数失误。此外,金相检验需观察马氏体的粗细程度、碳化物的分布形态以及是否存在淬火裂纹或软点,这些微观结构的特征直接决定了刀具的实际使用寿命。
实际工况下的性能测试是验证热处理效果的最终环节。通过模拟切割皮革、绳索或树枝等典型救援材料,评估刀具的锋利度保持性、刃口稳定性及抗卷边能力。测试过程中需记录刀具在连续作业后的磨损情况,以及是否出现崩口、断裂等失效模式。对于出现失效的刀具,需进行断口分析,追溯热处理环节中的潜在问题。只有通过多维度、可复现的性能验证,才能确认热处理工艺满足应急救援专用刀具的使用要求。