
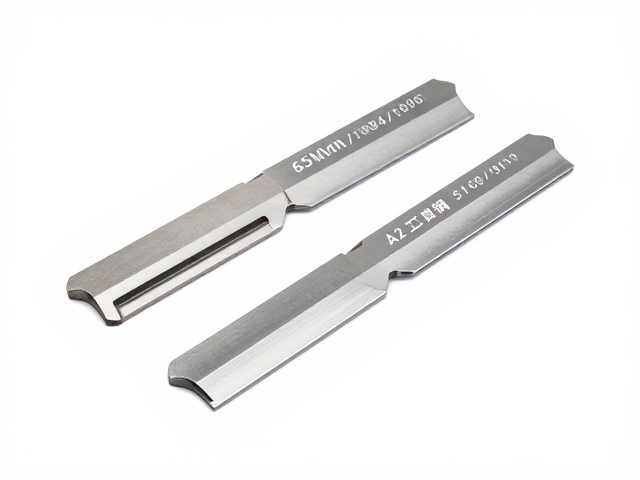
钢材基础特性与剃刀性能的核心关联
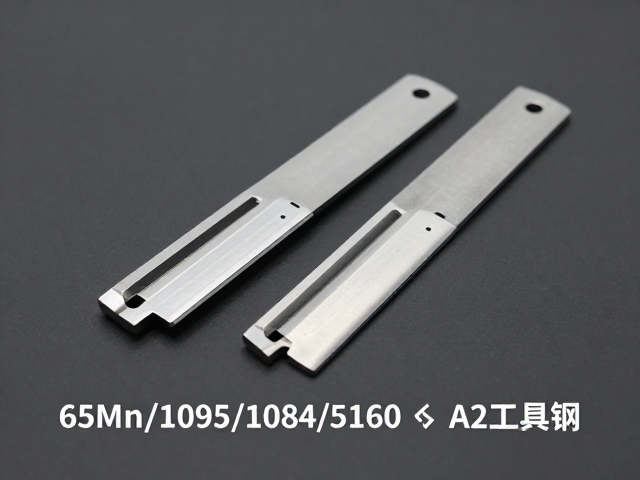
制作传统直剃刀或现代安全剃刀的刀片,材料的热处理稳定性与微观结构决定了其保持锋利的时间以及重新打磨的难易程度。65Mn、1095、1084以及5160均属于中高碳或合金弹簧钢范畴,而A2则被归类为空冷硬化工具钢。这些钢材在碳含量、合金元素比例以及最终硬度表现上存在显著差异,直接影响了刀片在切割毛发时的微观表现。剃刀对材料的核心诉求在于极低的磨损率以及边缘的稳定性,这意味着材料内部的碳化物分布均匀度至关重要。
65Mn含有较高的锰和硅,具有较高的弹性和屈服强度,但其耐磨性相对普通碳钢而言并不突出。1095和1084是典型的高碳水淬钢,其中1095的碳含量约为0.95%,1084约为0.84%,两者在适当的热处理后能形成良好的珠光体组织,易于打磨出极锋利的刃口。5160含有铬和钼,提升了淬透性和韧性,常用于制作弹簧和刀具,其硬度范围通常在HRC 55-62之间。相比之下,A2含有约1.1%的碳和1.2%的铬,属于低合金工具钢,以其出色的尺寸稳定性和极佳的耐磨性著称,热处理后硬度可达HRC 60-62,且不易变形。
刃口保持性与打磨体验的差异分析
在剃刀使用场景中,刃口保持性是指刀片在多次使用后仍能有效切割而无需频繁重新打磨的特性。A2工具钢因其含有碳化铬,在基体中形成了坚硬的碳化物颗粒,显著提升了耐磨性。这意味着A2刀片在经历数百次剃须使用后,刃口微观结构的崩缺现象较少,保持锋利的时间远长于1095或1084。1095和1084虽然初始打磨极其顺滑,能达到镜面般的锋利度,但由于缺乏足够的碳化物支撑,刃口在接触皮肤和毛发时磨损较快,通常需要更频繁地进行维护。65Mn的耐磨性介于两者之间,但其较高的锰含量可能导致在特定热处理条件下边缘稳定性不足,容易出现卷刃。
5160钢在韧性和耐磨性之间提供了折中方案,其加入的钼元素细化了晶粒,使得刀片在承受轻微冲击时不易断裂,但对于剃刀这种主要依赖剪切力而非冲击力的工具而言,其优势并不明显。A2钢的空冷硬化特性使其在热处理过程中变形极小,这对于需要极高平面度和对称性的剃刀刀片来说是一大优势,减少了打磨时的调整难度。此外,A2钢在达到预定硬度后,其微观结构较为稳定,不易因环境温度的变化或时间的推移而发生尺寸变化,这保证了刀片几何形状的长期一致性。
防锈性能与日常维护的现实考量
剃刀长期接触水分、肥皂和皮肤分泌物,防锈性能是决定材料适用性的关键因素。1095和1084作为高碳钢,含有极低的铬元素(通常低于0.3%),因此不具备不锈钢的防锈能力。在潮湿环境中,这些钢材表面极易形成氧化铁锈斑,必须在使用后立即彻底擦干并涂抹保护油,否则锈迹会迅速侵蚀刃口,导致切割粗糙甚至完全损坏。65Mn同样属于非不锈钢,其防锈问题与1095类似,且锰元素的存在并未提供额外的抗氧化保护。
A2钢含有约1.2%的铬,虽然这一含量远低于不锈钢所需的最低临界值(通常为10.5%),因此A2本质上仍属于“微合金钢”而非不锈钢,但在同等维护条件下,其抗锈能力优于1095和1084。铬元素能在表面形成一层极薄的钝化膜,延缓氧化过程。然而,这并不意味着A2可以完全免维护,在长期暴露下仍会出现点蚀。5160含有约0.8-1.1%的铬,防锈性能略高于A2,但依然远低于真正的不锈钢。对于追求极致锋利度且愿意投入时间维护的用户,高碳钢是常见选择;而对于希望减少维护频率的用户,A2提供了更好的折中方案,尽管它并非完全防锈。
热处理工艺对最终性能的决定性影响
钢材的潜力能否在剃刀上兑现,高度依赖于热处理工艺的精确控制。1095和1084通常采用油淬或水淬,随后进行回火处理以消除内应力。由于这两种钢材导热性良好,热处理过程相对容易掌握,但冷却介质的选择和温度控制直接影响硬度和韧性。过高的淬火温度可能导致晶粒粗大,降低刃口强度;过低的温度则无法获得足够的硬度。65Mn因含有硅,脱碳倾向较大,热处理时需特别注意保护表面,防止碳元素流失导致边缘硬度不足。
A2钢的热处理相对复杂,因其含有铬和钼,冷却速度要求较为严格,通常推荐使用油冷或分级淬火以避免开裂。A2的回火温度通常在400-500°F(约200-260°C)之间,多次回火有助于稳定微观结构,提高尺寸稳定性。对于剃刀刀片而言,热处理的一致性至关重要,任何批次间的硬度波动都会导致切割体验的差异。5160的热处理窗口较宽,对操作者的技术要求略低于A2,但其最终硬度通常难以超过HRC 62,这在追求极致锋利度的剃刀领域并非最优解。
综合性能匹配与剃刀制作建议
从材料科学的角度审视,剃刀刀片的最优解并非单一参数的极致,而是综合性能的平衡。1095和1084适合那些享受打磨过程、追求极致初始锋利度且具备良好维护习惯的用户。它们的低成本和易加工性使得制作门槛较低,但高频次的维护是主要痛点。65Mn在剃刀领域的应用相对较少,因其性能表现不如其他几种钢材均衡,通常更多见于弹簧或工具制作。5160提供了良好的韧性,适合对刀片强度有特殊要求的场景,但在耐磨性上无法与A2抗衡。
A2工具钢在耐磨性、尺寸稳定性和可加工性之间取得了最佳平衡。虽然它不具备不锈钢的防锈能力,但其优于高碳钢的抗锈表现和卓越的刃口保持性,使其成为制作高性能剃刀刀片的优选材料。对于制刀者而言,使用A2制作剃刀,能够提供更持久的切割体验,减少因刃口磨损导致的拉扯感。然而,无论选择何种钢材,正确的热处理和精细的打磨工艺才是决定剃刀最终表现的核心。材料只是基础,工艺才是灵魂,制作者需根据自身的技术条件和维护习惯,选择最适合的材料进行制作。