
介刀雕刻加工弹簧回弹的核心成因解析
介刀在加工弹簧材料时,回弹现象通常源于材料内部的残余应力释放以及剪切过程中的塑性变形不均。当介刀切入弹簧钢或高弹性合金时,材料晶格结构发生扭曲,若加工参数与材料特性未形成最佳匹配,刀具退出瞬间,材料试图恢复原始形状,导致切口变形或尺寸超差。这种现象在薄壁弹簧或高硬度材质中表现得尤为明显,直接影响后续装配精度和使用寿命。
解决这一问题需要从材料特性与刀具几何形状的匹配度入手。不同牌号的弹簧钢具有不同的屈服强度和延伸率,例如常见的65Mn与60Si2Mn,其回弹系数差异较大。在实际加工中,若未根据具体材质调整介刀的刃口角度和刃带宽度,过大的刃带接触面积会增加摩擦阻力,加剧材料挤压变形,从而放大回弹效应。因此,理解材料力学性能是控制回弹的第一步。
优化介刀几何参数与刃口处理
介刀的刃口角度设计对回弹控制起着决定性作用。较小的前角有助于提高刃口强度,减少崩刃风险,但会增加切削阻力;较大的前角则能降低切削力,减少材料塑性变形,从而抑制回弹。对于高弹性弹簧材料,通常建议采用较锐利的刃口角度,并配合精细的刃带研磨,以减小刀具与工件的接触面积,降低挤压效应。此外,刃口的镜面抛光处理能显著降低摩擦系数,使切屑排出更顺畅,进一步减少因摩擦热和机械应力导致的回弹。
刃口微观状态的管理同样不可或缺。使用微观裂纹或毛刺存在的介刀进行加工,会导致切削过程不稳定,产生局部应力集中,加剧回弹。通过定期的刃口修复和研磨,保持刃口的完整性和锋利度,是保证加工一致性的关键。部分高精度加工场景中,还会采用涂层技术提升刃口耐磨性,间接维持几何参数的稳定性,确保在长时间加工中回弹现象不随刀具磨损而恶化。
精准调控切削参数与工艺策略
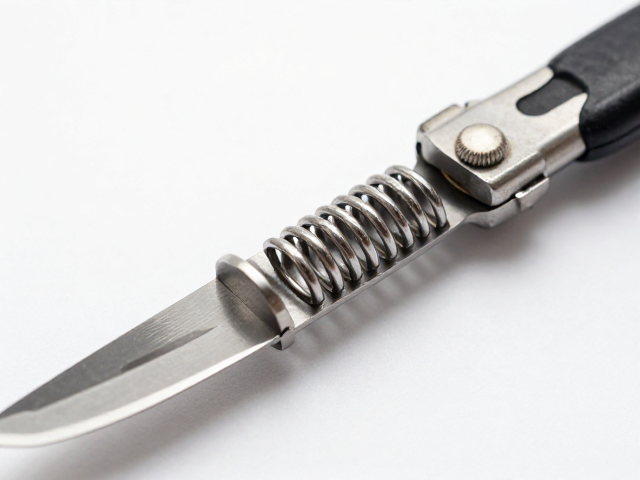
切削速度与进给速率的设定直接影响材料的变形机制。较高的切削速度有助于提高材料切削时的温度,降低屈服强度,使材料更易发生剪切滑移而非弹性变形,从而减轻回弹。然而,速度提升需兼顾刀具散热和寿命,避免因过热导致刃口软化。进给速率则需与介刀刃宽相匹配,过大的进给会增加切削力,导致刀具振动和材料挤压,过小则可能引起摩擦加剧。通过实验确定特定材料下的最佳速度-进给组合,是控制回弹的有效手段。
冷却与润滑条件的优化能显著改善加工界面的状态。使用高性能切削液不仅能带走切削热,还能在刀具与工件间形成润滑膜,降低摩擦系数,减少因摩擦引起的附加应力。在某些高精度弹簧加工中,采用微量润滑(MQL)或低温冷却技术,能更精准地控制加工温度场,避免热变形与回弹的耦合效应。此外,分步切削策略,如先轻切去应力再重切成型,也能逐步释放材料内部应力,降低最终成品的回弹量。
常见误区与避坑指南
许多加工人员常误以为增加刀具硬度是解决回弹的唯一途径,实则不然。过高的刀具硬度可能导致韧性下降,在加工高弹性材料时易发生微崩刃,反而加剧回弹的不稳定性。正确的做法是平衡硬度与韧性,选择适合弹簧材料特性的刀具材质,如高性能硬质合金或涂层刀具,而非盲目追求硬度指标。忽视刀具夹持刚性也是常见误区,刚性不足的夹持系统会在切削力作用下产生微位移,导致加工过程波动,放大回弹现象。
另一个易犯的错误是忽略环境因素对加工精度的影响。温度变化会引起机床热变形和材料热胀冷缩,间接影响介刀与工件的相对位置,导致回弹量波动。此外,过度依赖单一参数调整而忽视系统性优化,往往难以获得理想效果。建立完整的工艺数据库,记录不同材料、刀具、参数下的回弹数据,通过数据分析而非经验试错来优化工艺,才能从根本上规避回弹问题,实现稳定、高效的介刀雕刻加工。